
ステンレス排気マニホールド:2.5mm 肉の加工
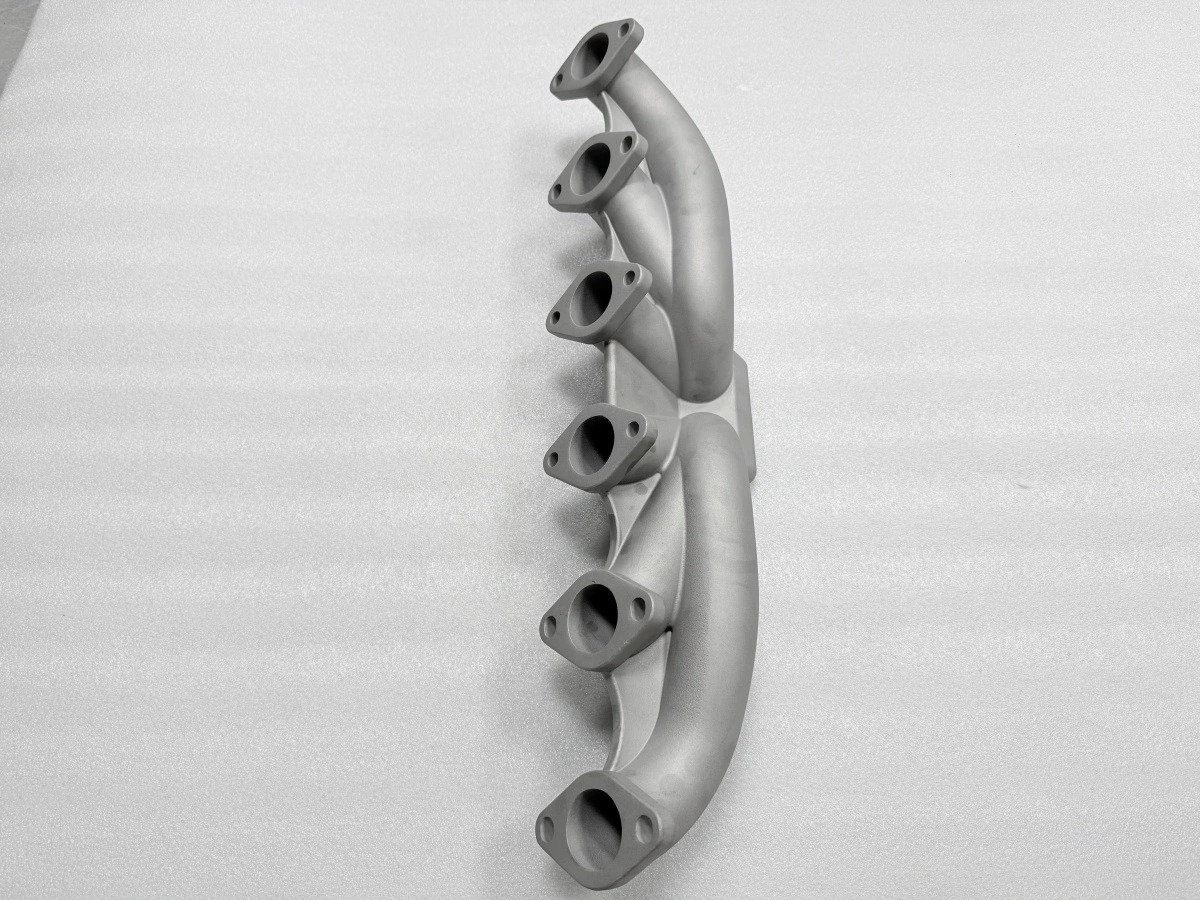
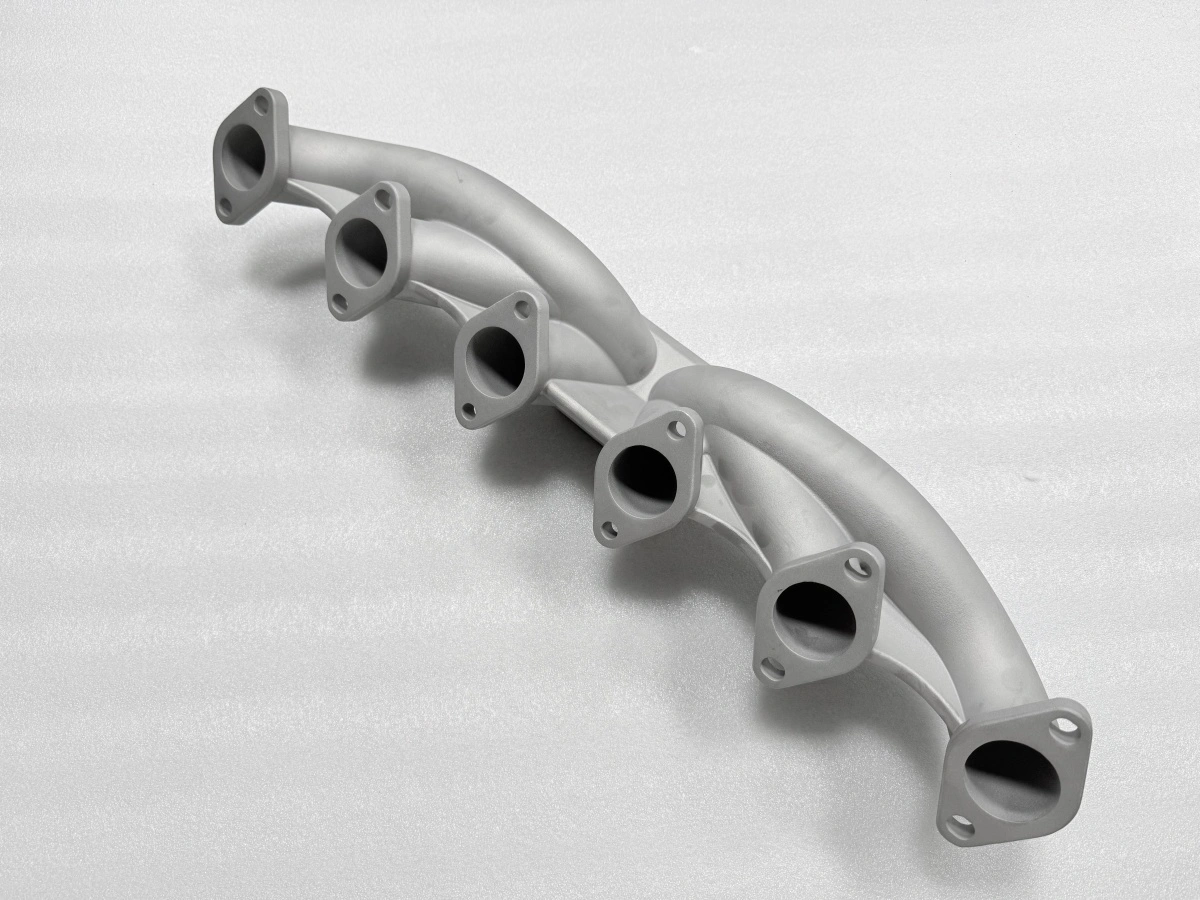
2.5mm の薄肉を持つステンレス鋳物の排気マニホールドは、三つの条件が揃えばきれいに加工できます。6 面が 1.5mm の取り代を保つこと、880°C で 3 時間の応力除去後に炉冷で 200°C まで下げること、仕上げパスを軸方向切込み 0.4mm に保つことです。一つ欠けると、定盤で 0.05mm と読んだ平面度が一晩で動きます。この部品の加工課題は硬さではなく、鋳肌とその下の残留応力です。
鋳物マニホールドの「加工性」とは何か
鋳物の加工性は切削速度で語られることが多く、その数字はここではほぼ役に立ちません。ステンレス排気マニホールドは、全面に鋳型肌、ランナーによって 2.5〜4mm で変わる肉、冷却に由来する応力場を伴って届きます。切削は肌を越え、薄肉を押し出さず、応力除去が効くだけの材料を残す必要があります。
実際に決めるのは三つです。取り代の均一性、肌の状態、応力の状態。均一性は面がきれいになるまでのパス数を決めます。フランジ周りで 0.4mm 変動する面は、仕上げが信頼できるようになる前に荒加工と半仕上げが要ります。肌は最初の切削を決めます。Ra 3.2〜6.4µm までサンドブラストした鋳物は、セラミック残渣が残るシェルとは切削が異なります。残渣は数センチでインサートを鈍らせるからです。
応力の状態は最後の切削を決めます。応力除去していない鋳物は仕上げパスの後に動き、その動きはクランプを外して初めて見えます。だからこのマニホールドの順序は応力除去を加工の前に置き、後には置きません。そして 24 時間後の再測定がその間に入ります。
収縮と肌:最初の切削はどこに落ちるか
収縮は鋳物が届く前に支払われています。キャビティが 2.2% の補正を持っていたので、面は公称面ではなく 1.5mm の取り代付きで来ます。加工側が受け継ぐのはその値のばらつきです。マニホールドでは 6 面が同じ取り代を持ちません。背後の断面が異なる時刻に凝固するためで、一対の面で差は 0.3mm に達することがあります。
したがって最初の切削は平均ではなく最も高い面に落ちます。高い面から 0.5mm、低い面から 0.2mm 取れば基準は保たれます。均一に 0.3mm 取ると低い面が未加工のまま残り、2 段目の段取りを強いられます。このばらつきの背後の型品質はもっと前、精密なワックスモデル製作で決まり、ここでは取り代のばらつきとして現れ、欠陥としては現れません。
肌は二つ目の理由でも重要です。ステンレスの鋳肌は加工硬化しており表面がわずかに脱炭しているため、最初の 0.2mm は下の材料より硬く切削します。中子で快適なインサートは肌で欠け、2.5mm 肉で欠けたインサートは不良品です。加工前に面を Ra 3.2〜6.4µm までブラストすると最悪の肌が取れ、最初のパスが予測可能になります。
880°C の応力除去と 24 時間が重要な理由
応力除去は 880°C で 3 時間、その後炉冷で 200°C まで下げてから取り出します。保持温度は鋳造の残留応力を緩め、鋳造組織を変えない位置に選びます。炉冷を選ぶのは、880°C で出して空冷するとフランジに再び勾配が入るからです。それは応力除去が消すはずだった機構そのものです。
24 時間は測定の窓であって工程ではありません。3 時間の保持を終えたばかりの品は室温に戻る過程でまだ落ち着いており、炉を開けて 2 時間後に測ると、最初の切削までに動く基準が得られます。24 時間以内に測り直し、その値を基準にすることが、最初の切削を図面の期待どおりに落とします。
応力除去の順序は熱処理ラインで実施し、機構は鋳物の応力除去にまとめています。続く確認は三次元測定機のスキャンではなく定盤での平面度読みです。定盤は傾く面を即座に示し、それが防ぎたい失效だからです。
0.05mm を保つ切削条件
荒加工は 600〜1500rpm、切込み 0.8mm、送り 300〜500mm/min で、薄い断面では意図的に控えめにします。ランナー面の背後の肉は 2.5mm で、2.5mm の金属に支えられた面への強い半径方向切削は、切る前に肉を押し出します。これは後にびびり痕ではなく平面度誤差として現れます。
仕上げは 1500〜2000rpm、軸方向切込み 0.4mm、同じ 300〜500mm/min の送りです。0.4mm が 0.05mm の平面度を保つ数字です。より深い仕上げパスは薄肉に十分なエネルギーを蓄え、インサートが通過した後に戻るため、面は定盤上で凹と読めます。0.4mm を二回のほうが、0.8mm 一回と再加工より時間がかかりません。
工程 | 回転数 | 送り | 切込み | 保つ結果 |
|---|---|---|---|---|
荒加工、面 | 600〜1500rpm | 300〜500mm/min | 半径方向 0.8mm | 取り代を 0.6mm に均す |
半仕上げ | 1200〜1800rpm | 300〜500mm/min | 軸方向 0.5mm | 取り代 0.1mm を残す |
仕上げ、シール面 | 1500〜2000rpm | 300〜500mm/min | 軸方向 0.4mm | 平面度 ≤0.05mm |
ねじフライス M10×1.5 | 800〜1200rpm | 100〜200mm/min | 全プロファイル | かみ合い ≥1.5×D |
この表は工程カードの切削側です。どの数字も応力除去が済んでいることを前提にします。同じ値でも応力除去していない鋳物では平面度は一時間もち、一晩で失われます。
鋳物ステンレスの面品位とねじ品質
シール面は Ra ≤1.6µm に仕上げます。半仕上げが 0.1mm 残し、インサートが新しければ 0.4mm の一回で到達できます。鋳肌面で送りを落として Ra 0.8 を狙うと、むしろ悪化することが多いのは、インサートが切削ではなく加工硬化層をこするからです。解は送りを落とすことではなく、軸方向切込みを浅くすることです。
この部品のねじはフランジ隅の M10×1.5 で、かみ合い 1.5×D 以上が要求されます。鋳物では二つの確認を意味します。穴が引け巣のポケットに開いていないこと、そしてねじが硬い箇所にタップではなく、転造かフライスで形成されていること。ねじフライスは鋳物ステンレスでタップより有効径を安定して保ち、抜き取りではなく全穴に通止めゲージを使えます。
面品位の測定と平面度の読みは精密鋳造の寸法管理の限界に照らして集め、背後の鋳物は ISO 8062-3 の CT6 で受け入れます。同じ工程の加工側はCNC 加工チームが担い、段取りの考え方は鋳物の CNC 加工にあります。
鋳物ステンレスが割に合わなくなる境界
一つ目の比較は溶接構造です。溶接したステンレス製マニホールドはおよそ 100 個未満で安く、型も要りません。しかし各溶接は熱影響部で、加工後に動きます。また溶接品のフランジ平面度は母材ではなく治具に依存します。鋳物が勝つのは、形状が繰り返すとき、肉が薄くて溶接が歪ませるとき、フランジ平面度が熱サイクルを経ても必要とされるときです。
二つ目の比較は印刷品です。形状がまだ動いているとき、数量がおよそ 30 個未満のとき、工法に合わせて肉を厚くできるときは印刷が勝ちます。6 面で Ra ≤1.6µm が必要なとき、要求タクトがプリンタの能力を超えるとき、単価が納期より重いときは負けます。
鋳物ステンレスが割に合わなくなるのは、肉が 2mm を下回り内部中子付きの通路があるとき、その断面で合金がきれいに鋳造できないとき、数量が型の償却点に届かないときです。その場合は正直な答えは別のルートであり、より良い加工計画ではありません。
この境界の材料側は加工試験では決まりません。鋳放しの化学成分と組織は等軸晶鋳造が扱い、証明書は材料試験と分析から出て、同種の品の生産順序はステンレス精密鋳造にあります。本記事は加工条件のみを扱い、特定の鋼種について結論せず、溶接補修や熱間等方圧加圧は扱いません。
6 つのフランジ面と合金を含む図面をお送りください。取り代の判断、応力除去の窓、肉に合う切削条件を、真空精密鋳造のルートと加工と合わせて見積り、返します。肉や数量が別ルートを指す場合は、その代わりにそう書きます。
