
排気マニホールド用ワックス射出型:4 キャビティ、2.2% 補正
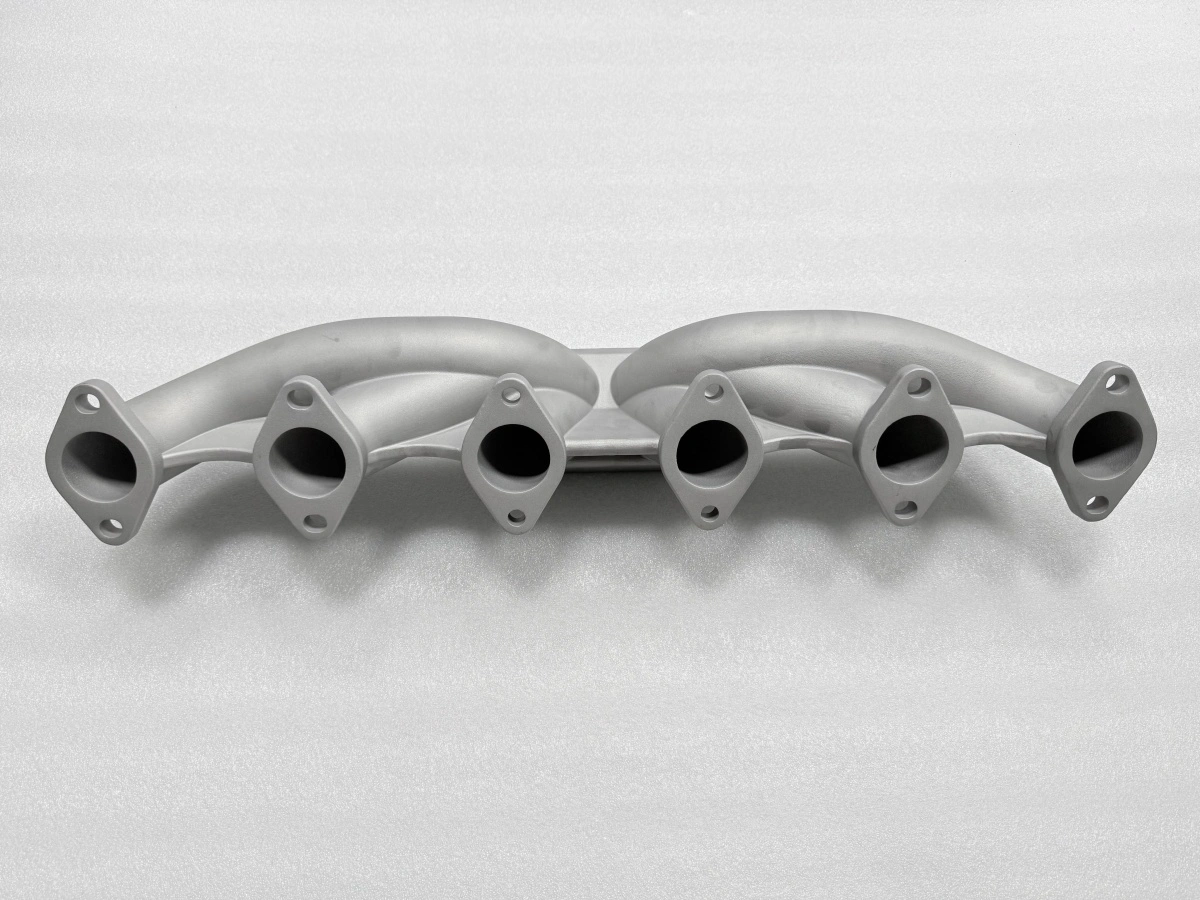
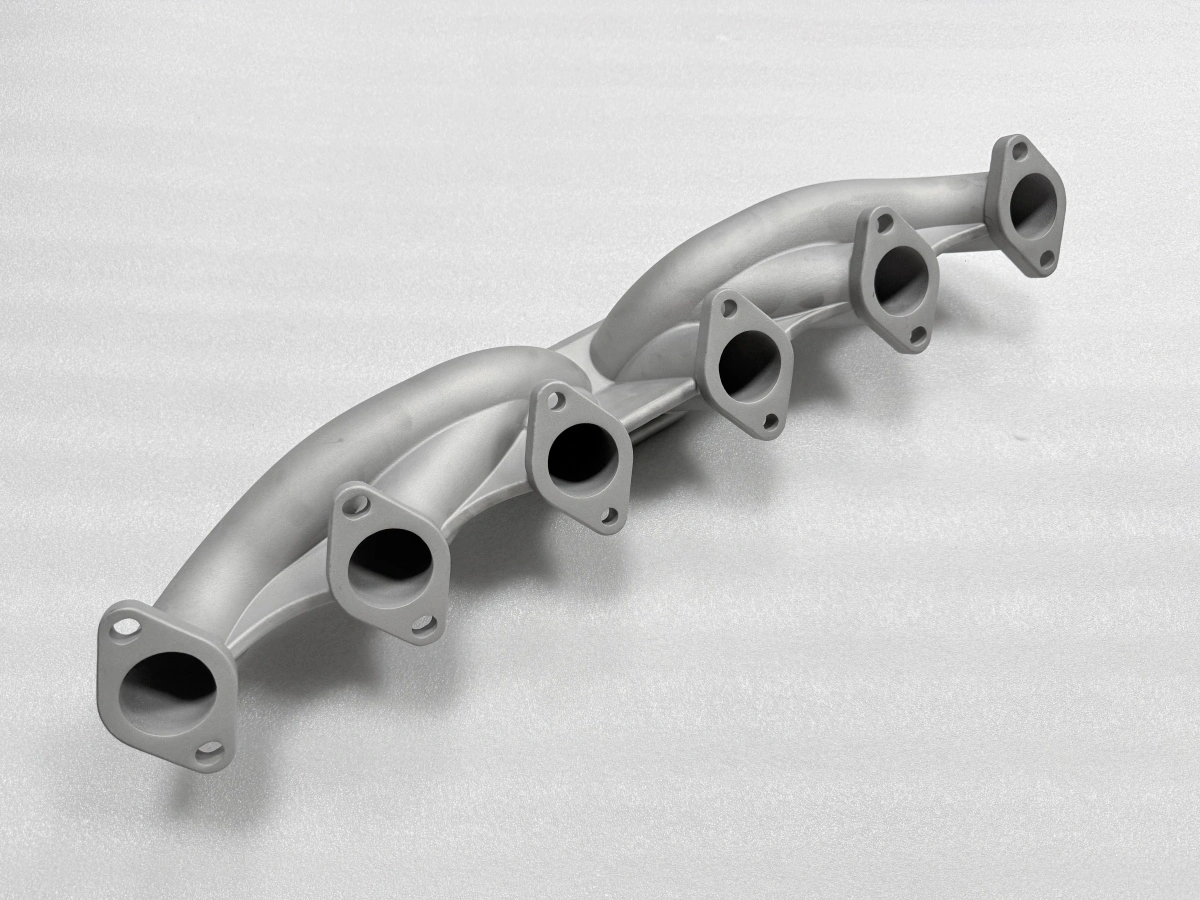
4 キャビティのワックス射出型は、2.5mm の薄肉ステンレス排気マニホールドを再現性ある鋳物に変えます。ただしキャビティを 2.2% 補正で加工し、6 つのフランジ面に 1.5mm の加工代を残すことが条件です。このルートには三つの関門があります。型が 0.05mm で閉じること、シェルが 7 層に耐えること、真空注湯が薄くなる肉を充填しきることです。どれか一つが落ちれば、その品は製品ではなく模型のままです。
型を作るのか、ワックスを印刷するのか
印刷したワックスモデルは 1 個や、まだ形が動いている段階に向きます。量産段階のマニホールドはその逆で、設計は凍結され、形状は繰り返し、単価はキャビティを何回使えるかで決まります。型はその繰り返しを買う投資です。
交換条件は単純です。前半に数週間、後半に一貫性。4 キャビティ型は 1 本のツリーで 8 個のモデルを出し、どのモデルも同じキャビティに対して測れます。ビルドごとに変わる印刷ファイルに対してではありません。このマニホールドではキャビティが 2.2% の収縮補正も持つため、ワックスは補正込みの CAD に対して測られます。
設計が凍結する前、または約 300 個未満で型代が回収できない領域では、印刷が正解のままです。それを超えると、精密なワックスモデル製作を職人技ではなく再現性ある工程にするのがワックス型です。
キャビティ加工:パーティング、突き出し、2.2%
キャビティは補正済みモデルに対して加工し、図面に対しては加工しません。補正はツールパスの前に 2.2% の均一スケールとして適用し、パーティングラインと突き出し位置はその後、補正済み形状に置きます。この順序を逆にすると、フランジ中心で 0.2mm を落とす典型的な失敗になります。
このマニホールドは 3 つのパーティング面と 8 つの突き出し点を使います。3 面必要なのはランナーの高さが異なるためで、平坦な 1 面では 6 本目のランナーでモデルが抜けません。8 つの突き出しはシール面ではなくボス面に置きます。シール面の突き出し跡は、加工後に漏れ経路になるからです。
型は 0.05mm の隙間で閉じ、最初のショット前に四隅をシックネスゲージで確認します。自動ワックスプレスはショット中の型締め力を保ちますが、合わせの悪いパーティング面は直せません。
型パラメータ | 値 | そう決める理由 |
|---|---|---|
キャビティ | 4 | 1 本 8 個、1 シフト 2 本 |
収縮補正 | 2.2% | ツールパス前の均一スケール |
パーティング面 | 3 | ボディ上でランナー高さが違う |
突き出し点 | 8 | ボス面、シール面から離す |
パーティング隙間 | 0.05mm | 四隅をシックネスゲージで確認 |
ワックス温度 | 75°C | 2.5mm 肉を未充填なく満たす |
射出圧力 | 0.3MPa | 低めにしてバリを 0.1mm 以下に |
保圧・冷却 | 8 秒/60 秒 | モデルが歪まずに抜ける |
この表は型カードの要約です。どの数字も初品で確認する設定であり、仮定してよい公称値ではありません。カードにない設定はプレス上で即興され、即興は 2 つのシフトに 2 種類のモデルを作らせます。
ワックスが 2.5mm マニホールドでシェルになるまで
8 個のモデルを 1 本のツリーに組み、どのモデルも同じスラリーの流れを見るようにゲートを切ります。次にセラミック 7 層、各層およそ 8mm、乾燥 8 時間で、脱ワックス前にシェルは約 2.5 日かかります。層数は恣意的ではありません。層が少ないとランナー合流部でシェルが弱く、そこはスラリーが溜まり乾燥も不均一になる場所です。
脱ワックスは 165°C、7bar で行います。温度と同じくらい圧力が効きます。2.5mm のモデルは肉厚品より速く膨張し、乾燥が速すぎたシェルを割るからです。続く焼成は 1000°C で 1.5 時間。ランナー孔の最後の炭素を抜くには十分で、シェルが座屈しない程度に短い時間です。
薄肉マニホールドはたいていシェルで失われます。自動シェルビルディングは浸漬と乾燥のサイクルを再現可能にしますが、層数は標準レシピではなく形状から決める必要があります。この品では、1 本目のツリーで 2 本目と 3 本目のランナー合流部に弱い箇所が出た後、7 層に固定しました。
1600°C、真空下で薄肉を注湯する
注湯は 1600°C、鋳型は −0.05MPa、充填 12 秒です。真空には二つの役割があります。シェルからガスを抜いて金属がそれを肉に折り返さないようにすること、そして薄い断面を凝固前線が閉じるまで開いておき、6 本目のランナーまで金属を届かせることです。
12 秒は最も議論される数字です。遅い充填は表面がきれいですが遠いランナーで湯境の危険があり、速い充填は肉を満たす代わりに孔へ乱流を持ち込みます。この品では最も薄い断面から時間を決め、図面で最適化するのではなく初回鋳造で確認します。初回品はランナーで切断して湯境を確認し、その後で充填時間を工程カードに入れます。この判断の背景は精密注湯にまとめています。
注湯後は 880°C、3 時間で応力除去し、炉冷で 200°C まで下げてから取り出します。この工程を飛ばすと初品では分からず、加工 3 週間目にフランジが 0.1mm 動いて現れます。鋳物の応力除去で示した失效の型です。炉冷は工程の一部で、880°C で出して空冷するとフランジに再び温度勾配が入り、除去しようとした原因を戻してしまいます。
3 段取りで 6 つのインターフェースを加工する
鋳物は 6 つのランナー面とヘッドフランジに 1.5mm の取り代を残して届きます。3 段取りで全体を覆います。1 段目でヘッドフランジとランナー面 2 か所、2 段目で残り 4 か所、3 段目でボルト穴です。順序は段取りの都合ではなく基準で決まります。ヘッドフランジより先に 4 面を加工すると基準が二度動きます。
平面度は各シール面で 0.05mm、穴あけ前に定盤で面を確認します。鋳物自体の一般公差は ISO 8062-3 の CT6 で、0.9mm の形状偏差を許します。この 0.9mm を 1.5mm の取り代が加工代と一緒に吸収します。
加工工程 | 対象面 | 除去取り代 | 検査 |
|---|---|---|---|
段取り 1 | ヘッドフランジ+ランナー面 2 | 1.5mm | 平面度 0.05mm |
段取り 2 | ランナー面 4 | 1.5mm | 平面度 0.05mm |
段取り 3 | ボルト穴 | 穴あけのみ | 通止めゲージ |
2 つの表は本文と同じ数字を持ち、主張は段落ではなく行で確認できます。3 段取りは同一基準チェーン上で CNC 加工が担当し、取り代の考え方は鋳物の CNC 加工に書いています。穴位置は 3 段目で通止めゲージにより確認します。ゲージは通るが基準から 0.2mm ずれた穴は、後にフランジが座らない形で現れます。
マニホールドの型が誤ったルートになるとき
約 300 個未満、また設計が凍結する前は型は誤りです。動いている図面に対して切ったキャビティは最低一度切り直しになり、切り直したパーティング面は 1 週間と再合わせを要します。肉が 2mm を下回る場合も誤りです。ワックスは満たせても、シェルが脱ワックスを何度も耐えられず、歩留まりが成立しません。
このルートは認証の境界でも止まります。CT6 と寸法報告を持つ鋳物は生産判断を支えますが、疲労寿命の主張、圧力試験の結果、顧客の受入署名は支えません。それらは顧客側の検証から来るもので、鋳造工場の検査表からは来ません。工場が渡せるのは寸法報告と材料証明で、どちらも顧客検証の前に揃えておく価値があります。
300 個未満、または形状を検討中の段階では、印刷モデルや切削プロトタイプのほうが安く、設計が動かなくなってから鋳造ルートが次の一歩になります。ステンレス精密鋳造の量産事例は、同種の品でその切り替えがどこにあったかを示します。完成品の寸法管理は精密鋳造の寸法管理に、880°C の応力除去は熱処理ラインにあります。
図面と年間数量をお送りください。キャビティ数、補正値、その品に合う加工代を含む型の判断を、真空精密鋳造のルートと合わせて見積り、キャビティを切る前に返します。数量が型を支えない場合は、同じ返信でそう書きます。
