
薄肉排気マニホールド:初品 0.4mm 不足から修正まで
この薄肉排気マニホールドの初品は、6 つのフランジ中心で 0.4mm 小さく、2 本目のランナーは先端で湯回りが不足しました。修正は 4 点です。収縮補正を 2.0% から 2.2% へ、2 つのフランジ面に 0.2mm の局所キャビティ補正、湯回り不足のランナーに湯口を 1 か所追加、パーティング面の再合わせ。2 ロット目は ±0.15mm に収まり、300 個後のドリフトは 0.1mm でした(ケースファイル)。
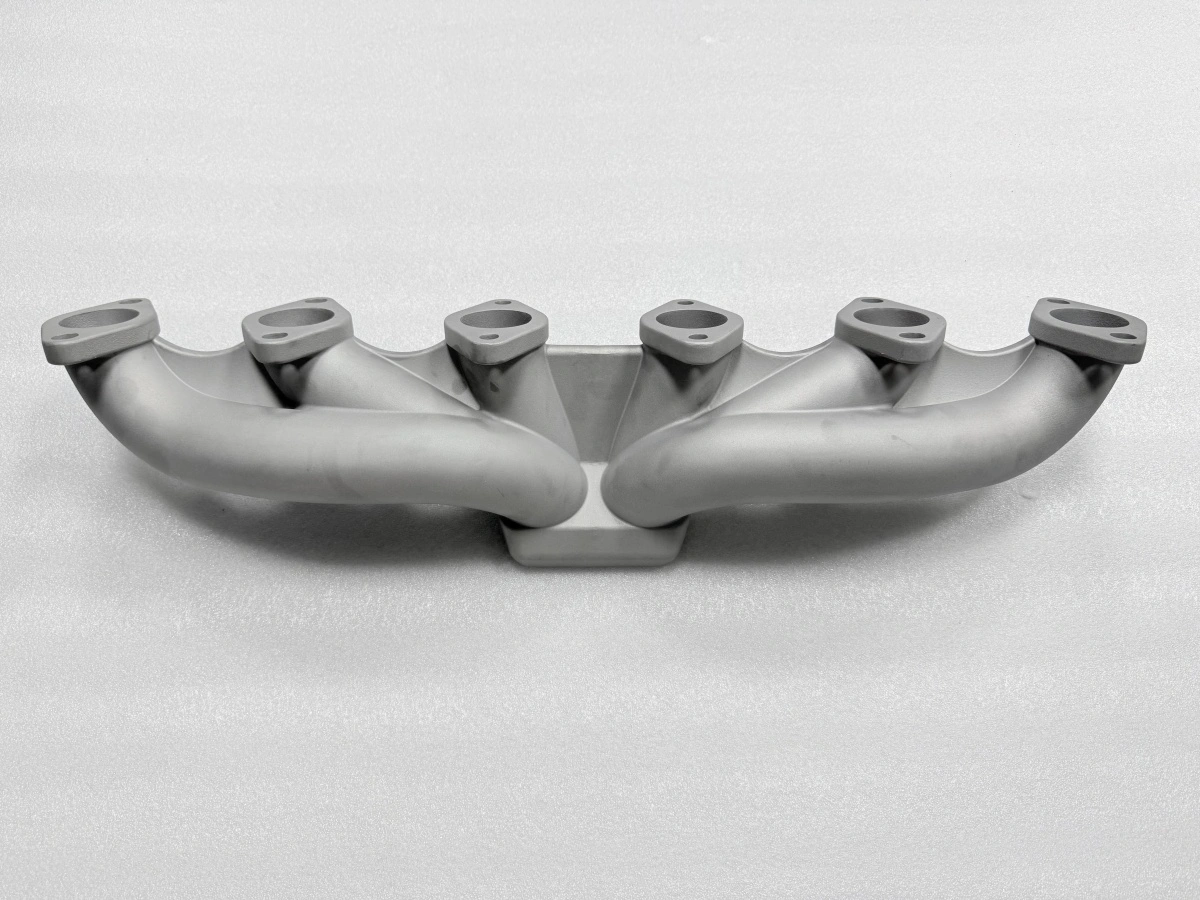
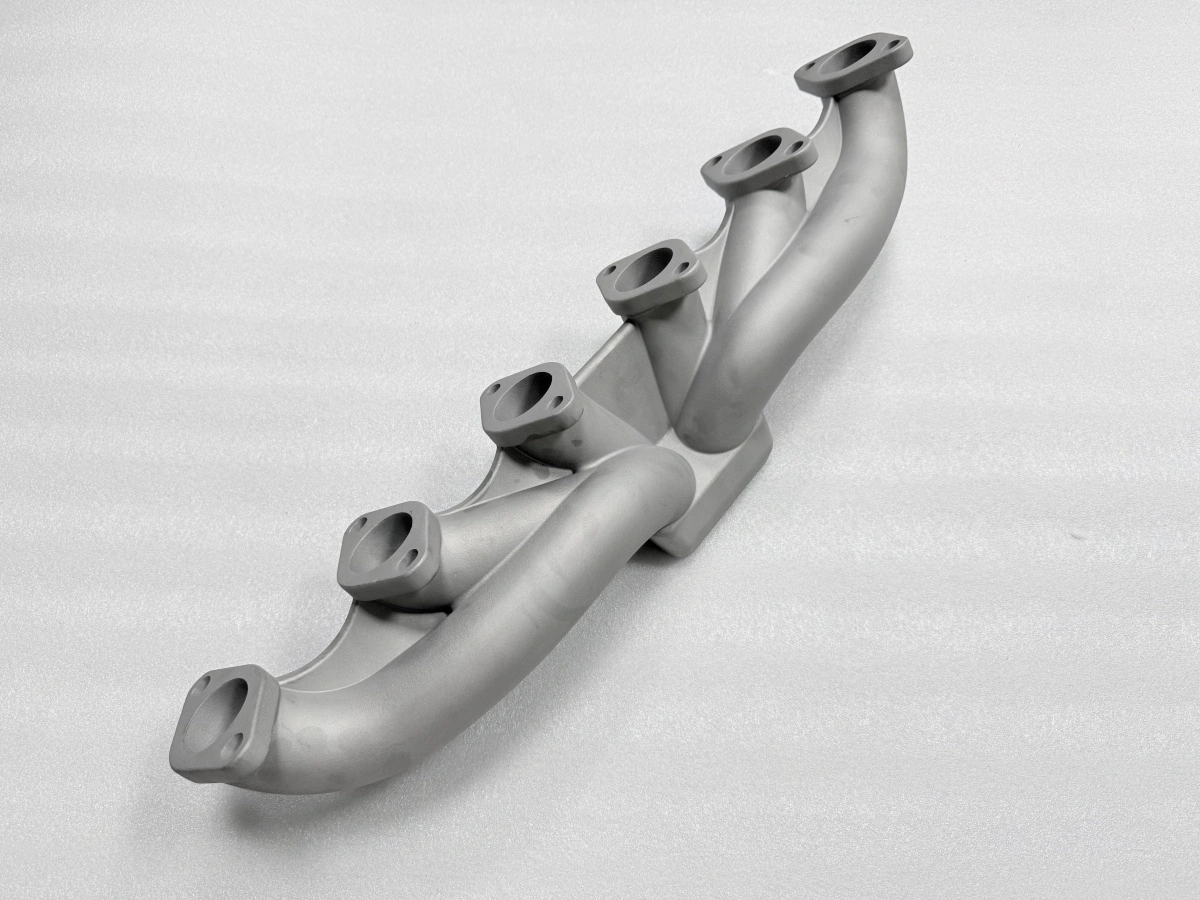
部品:6 本のランナー、1 つのターボフランジ、2.5mm 肉
ステンレス製のターボ排気部品で、6 本のランナーが 1 つの出口フランジに集まり、公称肉厚は 2.5mm です。肉厚が他のすべてを決める制約になります。数秒で凝固するため、ランナー断面が収縮を止めた後もフランジは液体のまま湯を引きます。
型は 4 キャビティのワックス射出型で、パーティング面 3 か所、突き出し点 8 か所、ワックス 75°C、射出圧 0.3MPa、保圧 8 秒、冷却 60 秒です。モデルは 1 本 8 個、セラミック 7 層(各約 8mm、乾燥 8 時間)、脱ワックス 165°C・7bar、注湯 1600°C・−0.05MPa・充填 12 秒です。
どの数字もマニホールドとして珍しくありません。ケースにしたのは組み合わせです。ランナーが早く凝固するほど薄い肉と、給湯を続けるほど厚いフランジ — 同じ鋳物の両端が、どれだけ収縮したかで一致しません。
初品:0.4mm 不足と湯回り不足
初品はワックスで 6 つのフランジ中心と本体長さを測り、シェルと注湯の後に鋳物でも測りました。2.0% スケールの CAD に対してワックスはフランジ中心で 0.4mm 小さく、鋳物も同じ方向を再現しました。0.4mm はその面の 1.5mm 取り代のおよそ 4 分の 1 で、1 回なら挽回できますがロットでは挽回できません。
2 点目は寸法ではありません。2 本目のランナーが先端で、ボア末端から約 6mm 手前で湯回り不足になりました。ツリーの遠いランナーでの湯回り不足は通常、充填時間か湯口の問題で、湯温の問題ではありません。モデルの証拠もそれを支持しました。モデルは完全、シェルは清浄、不足はその位置だけでした。
欠陥は 2 つ、レバーも 2 つ。寸法誤差はキャビティスケールに属し、湯回り不足は湯口に属します。両方を同じ補正値で扱えば、片方を直す間に他方を悪化させます。このケースが扱う罠はそこです。
2 回目の注湯までの 4 つの修正
キャビティモデルの補正を 2.0% から 2.2% に上げ、ツールパスを作り直す前に均一スケールとして適用しました。フランジ中心が 0.4mm 正しい方向へ動き、本体長さは 0.1mm 以内に収まりました。
次に局所補正です。2 つのフランジ面を 0.2mm 追加工し、断面ごとに凝固時刻が違う部品で均一スケールが扱えない残差バイアスを除去しました。その後パーティング面を再合わせし、四隅を 0.05mm で確認しました。
4 点目は湯口です。湯回り不足のランナーに湯口を 1 か所追加し、その端の充填時間を下げつつツリー全体の乱流を上げない寸法にしました。注湯自体は 1600°C、−0.05MPa、充填 12 秒のままで、変えたのは入口だけです。
管理点 | 初回 | 修正後 |
|---|---|---|
収縮補正 | 2.0% | 2.2% |
局所キャビティ補正 | なし | 2 面に 0.2mm |
2 本目ランナーの湯口 | 1 か所 | 2 か所 |
パーティング隙間 | 0.10mm | 0.05mm |
フランジ中心 | 0.4mm 不足 | ±0.15mm 内 |
2 本目ランナーの湯回り | 不足 6mm | 完全 |
表は修正の全体を一望にします。2 つの数値が形状を、2 つがプロセスを動かしました。自動ワックスプレスが両ロットでプレス条件を一定に保ったため、ロット間の差は型と湯口に帰属でき、作業者設定ではありません。
加工:3 段取りと 0.08mm の寄り道
加工は同一基準チェーン上の 3 段取りです。ヘッドフランジとランナー面 2 か所、残り 4 か所、ボルト穴の順です。平面度は各シール面 0.05mm。修正後の初回ロットで、2 段目の後にランナー面が 0.08mm と測定された部品が 1 つありました。
値は鋳物ではなく順序に帰属しました。1 段目で加工した面でクランプしていたため、クランプ荷重が切削前に薄いフランジを押していました。ボスパッドで再クランプし、最初のパスを軽くすると面は 0.05mm に戻り、残りの部品も維持しました。
ボルト穴は 4×M10×1.5 で、3 段目に通止めゲージで確認します。この寄り道は記録に値します。鋳物が ISO 8062-3 の CT6 内にある部品で 0.08mm の平面度が出るのは段取りの効果であり、キャビティで追えば型全体を無駄に動かすことになるからです。
この排気マニホールドの検査記録が覆う範囲
記録は 3 層です。寸法層はベースラインと最終の 3D スキャンで、図面の CT6 公差内にある ±0.9mm の受入帯と比較します。表面層は高温ガス路の X 線と浸透探傷で、X 線・浸透探傷・三次元測定に記載しています。材料層は化学成分と機械試験の証明書で、材料試験と分析から出ます。
覆わないものも同じ明快さで書くべきです。疲労寿命の結果、圧力試験の結果、顧客受入の署名は含みません。寸法報告と CT6 公差は、部品が所定の位置にあることを言うのであって、デューティサイクルに耐えることを言うのではありません。その判断は顧客側の検証に属します。
記録は次のロットを安くする理由でもあります。ベースラインスキャンと初品の測定値が残っていれば修正履歴が追跡でき、300 個後の 0.1mm のドリフトは新しい問題ではなく、そのベースラインに対する傾向として読めました。この読み方は精密鋳造の寸法管理で述べたものと同じです。
このケースの教訓は 2.2% ではありません。報告上は似て見える 2 つの欠陥、寸法誤差と湯回り不足が、別々の修正を必要とし、寸法はキャビティに、充填は湯口に属したということです。この形式で初品報告をお送りいただければ、各偏差がどのレバーに属するかを示し、真空精密鋳造のルートと合わせて見積ります。同種の案件はステンレス精密鋳造とガスタービン部品のロストワックス鋳造に、湯口側は精密注湯にあります。加工順はCNC 加工チームが担当し、3 段取りの根拠は鋳物の CNC 加工にあります。
