
排気マニホールド鋳造の収縮:2.0% は失敗し 2.2% で収まった
排気マニホールドの鋳造収縮は一つの数字では決まりません。薄肉のマニホールドは三つの段階で収縮し、その三段階は一つのスケール係数に足し合わされないからです。液体収縮、凝固収縮、固体収縮は、同じ品の異なる断面でそれぞれ働きます。このマニホールドでは、一律 2.0% の収縮代で初品が全体に 0.4mm 小さくなり、2.2% に 0.2mm の局所的なキャビティ補正を加えて、ようやくロットが ±0.15mm に収まりました。
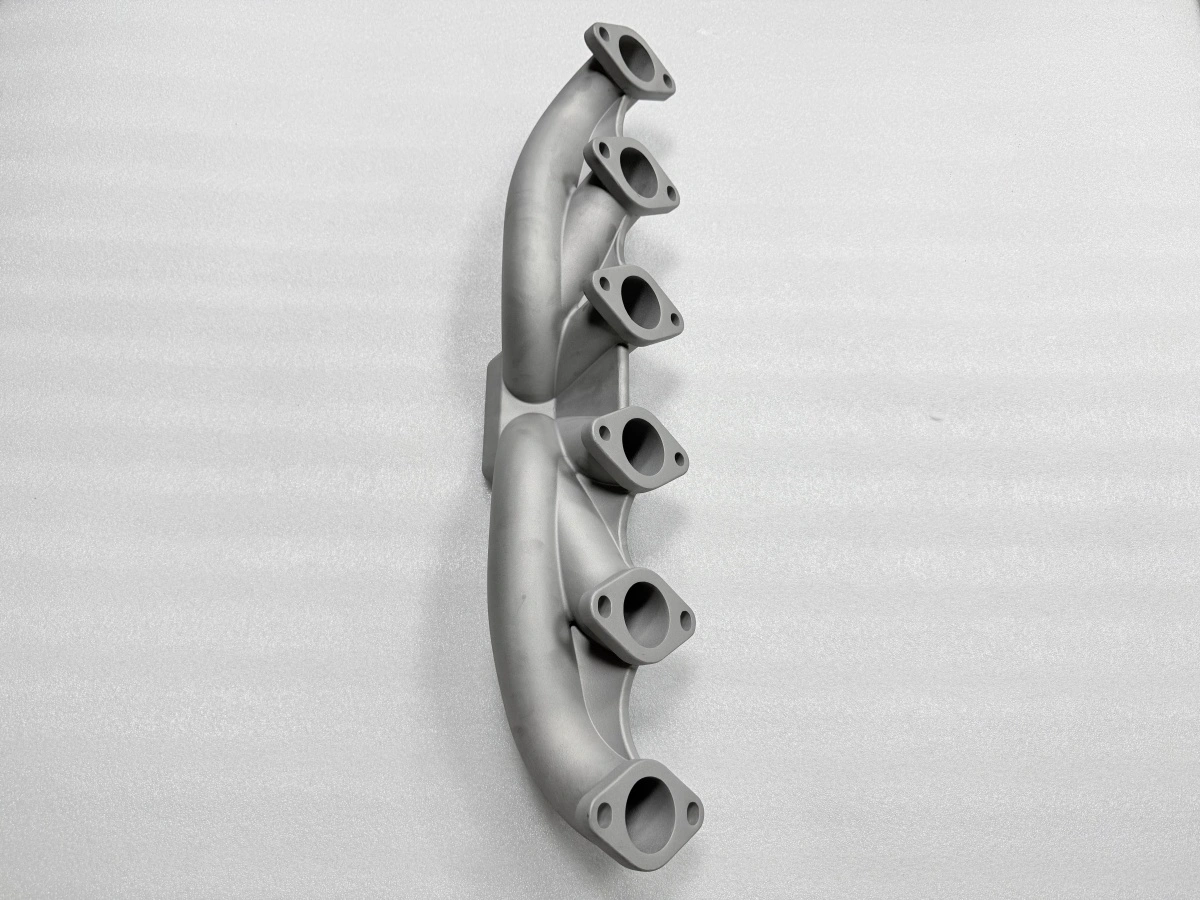
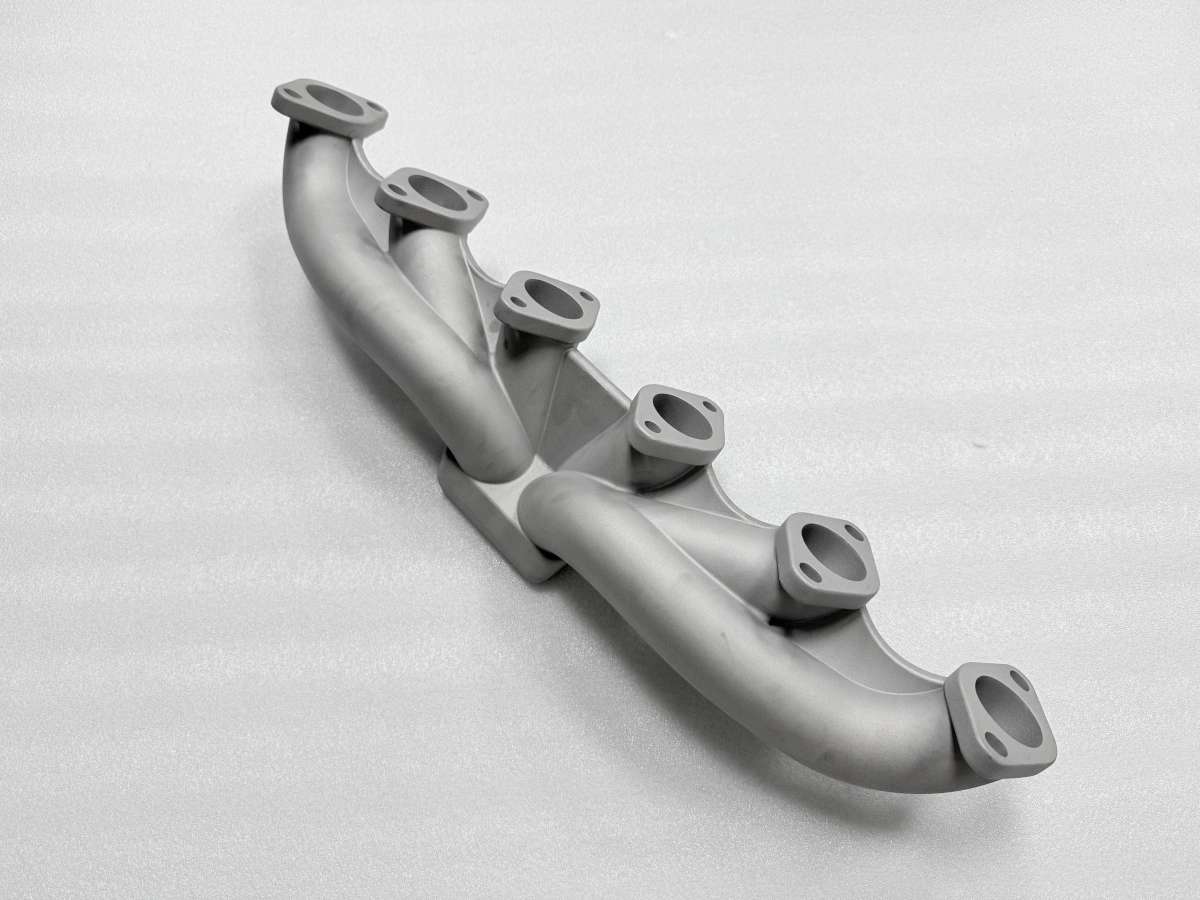
排気マニホールドが三つの段階で収縮する理由
第一段階は液体収縮です。1600°C から液相線まで冷える間、体積は形状を変えずに減り、押湯がその分を補います。第二段階は凝固です。表皮ができるとき中心はまだ液体で、最後に凝固する液体は補給先がありません。ここで 2.5mm の肉が押湯から補給されるか、鋳型壁から離れて収縮するかが決まります。
第三段階が固体収縮で、伸尺が本来カバーすべきなのはここです。すべての寸法に一律のパーセントを足す伸尺は、最初の二段階が室温では見えないと仮定しています。マニホールドではそうなりません。ランナー断面がフランジより先に凝固するため、ランナーが止まってからもフランジは収縮を続け、その差は均一な寸法変化ではなくフランジ面間のずれとして現れます。
だから本体で成立する 2.2% が、フランジ面では誤りになり得ます。この数字は合金だけの性質ではなく、合金・断面・局所的な温度勾配が合わさった性質です。
押湯の大きさもここから決まります。フランジに足りる押湯はランナーには過大で、最後に凝固する重い断面を残すため、品の両端が別々の時計で凍ります。成立する妥協は、押湯を最も厚い断面で決め、キャビティのスケールを最も薄い断面で確認することです。初品を両端で測るのはそのためです。
薄肉と厚いフランジが違う動きをする理由
2.5mm の肉は数秒で凝固し、その後は押湯の支えがほとんどないまま固体として収縮します。8mm のフランジは液体のままでいる時間が長く、押湯から金属を引き、絶対量では大きく収縮し、単位長さ当たりでは小さく収縮します。両方を一つの係数で補正すると、片方は過剰に、片方は不足に補正され、誤差は寸法誤差ではなく嵌合のずれとして現れます。
実務上、収縮補正は二段階で適用します。まず全体スケールで第三段階を品全体に効かせます。次に、測定した初品がモデルと食い違う面に局所的なキャビティ補正を入れます。最初の二段階が効くのはそこだからです。このマニホールドでは全体の数値が 2.2% に落ち着き、局所補正は 2 つのフランジ面に 0.2mm でした。
同じ品で測ると、二つの収縮代の間で本体長さは 0.1mm しか動かず、フランジ中心は 0.4mm 動きました。これが断面効果です。一方の寸法は固体収縮に支配され、他方はより早い段階に支配され、一つのスケールでは両方に仕えません。だから収縮の数値は、適用される面と一緒に示すのであって、品全体の一つのパーセントとしては示しません。
制御のレバー | 鋳造ルート | 積層モデルルート |
|---|---|---|
収縮を扱うもの | キャビティスケール+局所補正 | 印刷ファイル内のスケール |
初品の道具 | ワックスモデルを三次元測定機で測定 | 印刷モデルを三次元測定機で測定 |
補正の窓 | キャビティ再加工、日単位 | ファイル再発行、時間単位 |
ロットの一貫性 | ロットごとのキャビティ摩耗 | ビルドごとのばらつき |
適する場面 | およそ 300 個以上の量産 | 形状凍結、試作 |
この表が効くのは、二つのルートが同じ物理を別のレバーで制御しているからです。鋳造ルートはキャビティを直し、積層ルートはファイルを直します。どちらも初品ループを消しません。印刷モデルについてはワックスモデルの3Dプリントで扱っています。
初品ループ:測る、キャビティを直す、もう一度注ぐ
ループは測定済みの初品から始まり、図面からは始まりません。このマニホールドでは、2.2% のスケールを持つ CAD に対して、6 つのフランジ中心と本体長さでワックスを測りました。2.0% での最初の結果は 0.4mm 小さい。加工代で吸収するには大きすぎ、注湯の問題と呼ぶには均一すぎる量です。
補正はキャビティに入れ、プレスには入れませんでした。2 つの面を 0.2mm 追加工し、次の 3 個のワックスで補正を確認してからロットを流しました。これがループの全体です。測定し、測った分だけキャビティを直し、もう一度注ぎ、確認してからロットを出す。プレスで直せば欠陥は移動するだけで、消えません。
ループの合格判定は 1 個ではなくロットの帯です。ここではフランジ中心で ±0.15mm、精密鋳造の寸法管理の限界で確認し、図面の限界では確認しません。±0.15mm は狭く感じますが、1.5mm の加工代と比べれば狭くありません。帯が加工代を守り、加工代が 300 個以降も加工できるかを決めます。
応力除去が仕上げ加工の前にある理由
鋳型内で冷えた鋳物は、不均一な収縮を起こしたのと同じ温度勾配による残留応力を持っています。加工はその応力を釣り合わせていた材料を除去するので、品は動きます。このマニホールドでは 880°C で 3 時間の応力除去を行い、その後炉冷で 200°C まで下げてから取り出します。
基準は応力除去後 24 時間以内に測り直します。3 時間の保持を終えたばかりの品はまだ落ち着いている途中だからです。加工後の平面度は各シール面で 0.05mm に保ち、これは応力除去が先に行われた場合にのみ保てます。省くと 3 週間目にフランジが 0.1mm 動きます。鋳物の応力除去に書いた失效の型です。
炉冷は手間を省くためではなく、サイクルの一部です。880°C で出して空冷するとフランジに再び勾配が入り、応力除去で消すはずだった機構を戻してしまいます。炉内で 200°C まで冷やすには数時間かかり、その代わり最初の切削後に基準が動かない品が得られます。この工程は熱処理ラインで実施し、超合金向けの真空サイクルは超合金鋳物の応力除去にまとめています。
収縮補正が効かなくなる境界
欠陥が寸法でなくなった時点で補正は効きません。湯回り不良、湯境、ガス欠陥はキャビティのスケールでは解決できず、それらを追って補正を変えると寸法問題が悪化し、充填問題はそのまま残ります。境界はまさにこの線です。補正は寸法を直し、充填は直しません。
初品ループなしでも効きません。未検証のキャビティで流したロットには補正の基準がなく、±0.15mm の帯は測定であって仮定ではありません。およそ 300 個未満ではループのコストが品の価値を上回り、設計が止まるまで印刷モデルで形状を保つほうが安くなります。これはコストの境界で、技術の境界ではありません。
形状の境界もあります。フランジが薄くなりすぎて応力除去自体がそれを歪ませる場合、レバーは補正ではなく治具になります。そのときはキャビティで直すのではなく、応力を与えた治具に保持したまま加工します。
第三の境界は材料の主張です。寸法報告と ISO 8062-3 の CT6 公差は、疲労寿命、耐圧気密、顧客受入については何も言いません。その試験は材料試験と分析の側にあり、等軸晶組織の冶金背景は等軸晶鋳造にあります。ステンレス精密鋳造の量産事例でも、同種の品で同じループが回っています。
図面と合金をお送りください。収縮の数値、そこから導かれる局所キャビティ補正、それを証明する初品計画を、真空精密鋳造のルートと合わせて見積り、キャビティを切る前に返します。
