
Wachs-Spritzwerkzeug für Abgaskrümmer: 4 Kavitäten, 2,2 %
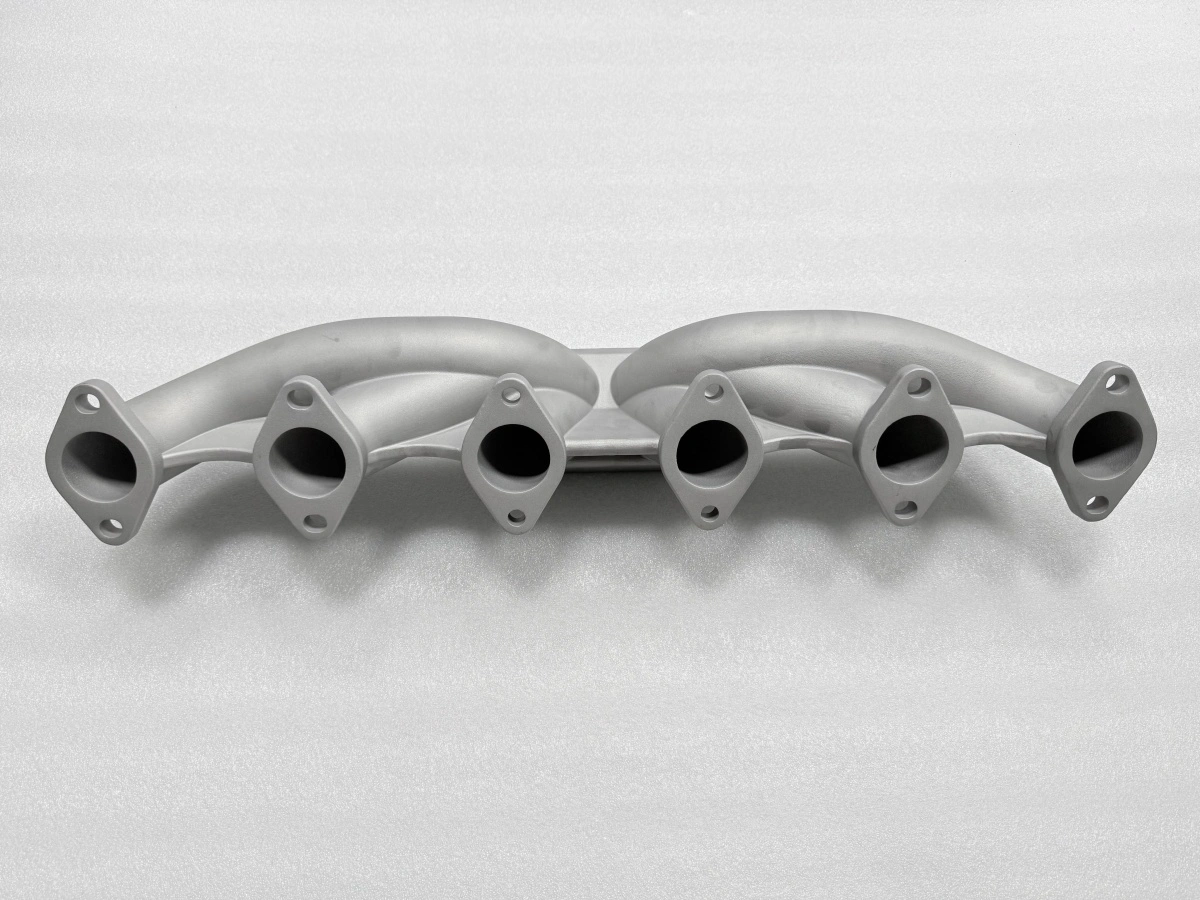
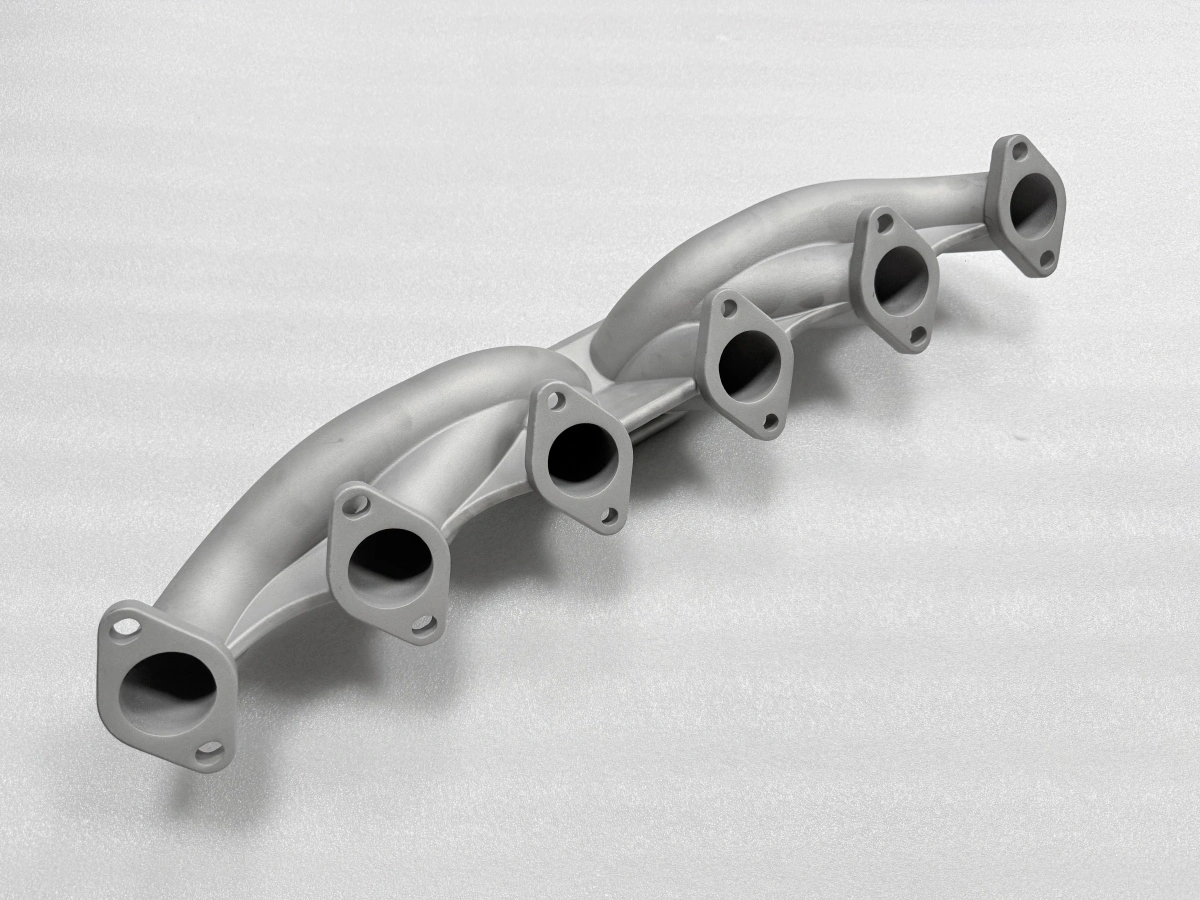
Ein Wachs-Spritzwerkzeug mit 4 Kavitäten macht aus einem 2,5 mm dünnen Edelstahl-Abgaskrümmer ein wiederholbares Gussteil — vorausgesetzt, die Kavität ist auf 2,2 % kompensiert geschnitten und die sechs Flächen behalten 1,5 mm Aufmaß. Die Route hat drei Tore: das Werkzeug muss auf 0,05 mm schließen, die Schale muss sieben Lagen überstehen, und der Guss muss unter Vakuum Wände füllen, die dünner werden. Fällt eines dieser Tore, bleibt das Teil ein Modell und wird kein Produkt.
Warum ein Werkzeug statt eines gedruckten Modells?
Ein gedrucktes Modell ist sinnvoll für ein Teil oder für eine Geometrie, die sich noch bewegt. Ein Krümmer in Serienvolumen ist der Gegenfall: das Design ist eingefroren, die Merkmale wiederholen sich, und die Stückkosten hängen davon ab, wie oft die Kavität genutzt werden kann. Werkzeugbau kauft genau diese Wiederholung.
Der Tausch lautet Wochen vorn gegen Konstanz hinten. Ein Werkzeug mit vier Kavitäten liefert acht Modelle pro Traube und lässt jedes Modell gegen dieselbe Kavität messen statt gegen eine Druckdatei, die sich mit jedem Build ändert. An diesem Krümmer trägt die Kavität auch die Schwindkompensation von 2,2 %, sodass das Wachsmodell gegen ein CAD-Modell gemessen wird, das das Aufmaß schon enthält.
Ein Modell zu drucken bleibt die richtige Antwort, bevor das Design eingefroren ist oder unter etwa 300 Teilen, wo die Werkzeugkosten nie amortisieren. Darüber macht das Wachswerkzeug die präzise Wachsmodell-Herstellung wiederholbar statt handwerklich.
Kavität schneiden: Trennung, Auswerfer und 2,2 %
Die Kavität wird auf das kompensierte Modell geschnitten, nicht auf die Zeichnung. Die Kompensation wird als gleichmäßiger Maßstab von 2,2 % vor den Werkzeugwegen angewendet, und Trennebenen wie Auswerferpositionen werden anschließend auf die kompensierte Geometrie gelegt, nicht auf die nominale. Diese Reihenfolge umzudrehen ist ein üblicher Weg, 0,2 mm an den Flanschmitten zu verlieren.
Dieser Krümmer nutzt drei Trennflächen und acht Auswerferpunkte. Die drei Flächen sind nötig, weil die Kanäle auf unterschiedlichen Höhen liegen; eine einzige ebene Trennung würde das Modell am sechsten Kanal festhalten. Die acht Auswerfer sitzen auf den Boss-Flächen statt auf den Dichtflächen, weil ein Auswerferabdruck auf einer Dichtfläche nach der Bearbeitung zum Leckpfad wird.
Das Werkzeug schließt auf 0,05 mm Spalt, an jeder Ecke mit der Fühlerlehre geprüft, bevor der erste Schuss läuft. Eine automatische Wachsspritzmaschine hält die Schließkraft während des Schusses, aber sie korrigiert keine schlecht angepasste Trennfläche.
Werkzeugparameter | Wert | Warum so gesetzt |
|---|---|---|
Kavitäten | 4 | Acht Modelle pro Traube, zwei Trauben pro Schicht |
Schwindkompensation | 2,2 % | Gleichmäßiger Maßstab vor den Werkzeugwegen |
Trennflächen | 3 | Kanalhöhen unterscheiden sich am Körper |
Auswerferpunkte | 8 | Auf Boss-Flächen, fern der Dichtflächen |
Trennspalt | 0,05 mm | Fühlerlehre an jeder Ecke |
Wachstemperatur | 75 °C | Füllt 2,5-mm-Wände ohne Fehlstellen |
Spritzdruck | 0,3 MPa | Niedrigerer Druck hält Grat unter 0,1 mm |
Nachdruck und Kühlung | 8 s / 60 s | Modell löst sich ohne Verzug |
Die Tabelle ist die Werkzeugkarte in Kurzform: jede Zahl darauf ist eine Einstellung, die am ersten Modell geprüft wird, kein Nominalwert, der angenommen wird. Eine Einstellung, die nicht auf der Karte steht, wird an der Presse improvisiert, und Improvisation ist das, was zwei Schichten zwei verschiedene Modelle erzeugen lässt.
Wie aus Wachs eine Schale an einem 2,5-mm-Krümmer wird
Acht Modelle werden auf einer Traube montiert und so angestochen, dass jedes Modell die gleiche Schlickerströmung sieht. Die Traube erhält dann sieben Keramiklagen mit je etwa 8 mm Aufbau und 8 h Trocknung, was die Schale auf rund zweieinhalb Kalendertage vor dem Entwachsen bringt. Die Lagennzahl ist nicht willkürlich: zu wenige Lagen hinterlassen eine Schale, die an den Kanalübergängen zu schwach ist, wo der Schlicker ungleichmäßig sammelt und trocknet.
Entwachst wird bei 165 °C und 7 bar. Der Druck zählt so viel wie die Temperatur, weil ein 2,5-mm-Wandmodell schneller expandiert als ein dickes und eine zu schnell getrocknete Schale reißt. Das Ausbrennen folgt bei 1000 °C für 1,5 h, lang genug, um den letzten Kohlenstoff aus den Kanalbohrungen zu holen, und kurz genug, damit die Schale nicht zusammenfällt.
Beim Schalenbau gehen dünnwandige Krümmer meist verloren. Eine automatisierte Schalenfertigung hält Tauchen und Trocknen wiederholbar, doch die Lagennzahl muss aus der Geometrie kommen und nicht aus dem Standardrezept. An diesem Teil wurde die Zahl auf sieben festgelegt, nachdem die erste Traube an der Verbindung zwischen zweitem und drittem Kanal eine weiche Stelle zeigte.
Dünne Wände bei 1600 °C unter Vakuum gießen
Der Guss läuft bei 1600 °C, die Form unter −0,05 MPa, mit 12 s Füllzeit. Das Vakuum hat zwei Aufgaben: es zieht Gas aus der Schale, damit das Metall es nicht in die Wand zurückfaltet, und es hält die dünnen Querschnitte lange genug offen, dass das Metall den sechsten Kanal erreicht, bevor die Front erstarrt.
Über die zwölf Sekunden wird am meisten gestritten. Eine langsamere Füllung ergibt eine saubere Oberfläche, riskiert aber eine Kaltschweißstelle am fernen Kanal; eine schnellere füllt die Wand und trägt mehr Turbulenz in die Bohrung. An diesem Krümmer wird die Füllzeit aus dem dünnsten Querschnitt gesetzt und dann am ersten Guss geprüft statt an der Zeichnung perfektioniert. Der erste Guss wird am Kanal aufgetrennt und auf Kaltschweißstellen geprüft, bevor die Füllzeit in die Prozesskarte geht. Die Praxis dahinter steht in Präzisionsgießen.
Nach dem Guss wird das Teil bei 880 °C für 3 h spannungsarm geglüht, vor jeder Bearbeitung. Dieser Schritt zu überspringen zeigt sich nicht am ersten Teil; er zeigt sich als Flansch, der nach der dritten Bearbeitungswoche um 0,1 mm wandert — das Fehlerbild aus Spannungsarmglühen in Gussstücken. Der Glühschritt ist an einem Krümmer mit sechs dünnen Flanschen nicht optional; er ist der Schritt, der 0,05 mm Ebenheit durch die Bearbeitungsfolge rettet.
Sechs Krümmer-Schnittstellen in drei Aufspannungen bearbeiten
Das Gussteil kommt mit 1,5 mm Aufmaß auf den sechs Kanalflächen und auf dem Kopf-Flansch. Drei Aufspannungen decken das Teil: Kopf-Flansch und zwei Kanalflächen in der ersten, die restlichen vier Kanalflächen in der zweiten, die Bohrungen in der dritten. Die Reihenfolge folgt der Bezugsfläche, nicht der Bequemlichkeit; die vier Flächen vor dem Kopf-Flansch zu bearbeiten würde das Bezugssystem zweimal verschieben.
Ebenheit wird an jeder Dichtfläche auf 0,05 mm gehalten, und die Flächen werden auf der Messplatte geprüft, bevor gebohrt wird. Die allgemeine Toleranz des Gusses ist CT6 nach ISO 8062-3, was 0,9 mm Formabweichung lässt, die das Aufmaß von 1,5 mm zusammen mit dem Bearbeitungsaufmaß aufnehmen muss.
Bearbeitungsschritt | Flächen | Abgetragenes Aufmaß | Prüfung |
|---|---|---|---|
Aufspannung 1 | Kopf-Flansch + 2 Kanalflächen | 1,5 mm | Ebenheit 0,05 mm |
Aufspannung 2 | 4 Kanalflächen | 1,5 mm | Ebenheit 0,05 mm |
Aufspannung 3 | Bohrungen | nur Bohren | Gut-Ausschuss-Lehre |
Beide Tabellen tragen dieselben Zahlen wie der Text, sodass eine Aussage gegen eine Zeile prüfbar ist statt gegen einen Absatz. Der CNC-Bearbeitungsservice fährt die drei Aufspannungen auf einer Bezugskette, und die Begründung für das Aufmaß steht in CNC-Bearbeitung an Gussstücken. Bohrungspositionen werden in der dritten Aufspannung mit einer Gut-Ausschuss-Lehre geprüft; eine Bohrung, die durch die Lehre geht, aber 0,2 mm neben dem Bezug sitzt, zeigt sich später als Flansch, der nicht anliegt.
Wann Krümmer-Werkzeugbau die falsche Route ist
Werkzeugbau ist falsch unter etwa 300 Teilen und falsch, bevor das Design eingefroren ist. Eine gegen eine noch bewegte Zeichnung geschnittene Kavität wird mindestens einmal nachgeschnitten, und eine nachgeschnittene Trennfläche kostet eine Woche plus Neuanpassung. Falsch ist er auch, wenn die Wand unter 2 mm fällt: das Wachsmodell füllt noch, aber die Schale hält den dünnen Querschnitt durch das Entwachsen nicht oft genug, damit die Ausbeute trägt.
Die Route endet auch an der Zertifizierungsgrenze. Ein CT6-Guss mit Maßbericht trägt eine Produktionsentscheidung; er trägt keine Ermüdungslebensdauer, kein Druckprüfungsergebnis und keine Kundenabnahme. Diese kommen aus der Validierung des Kunden, nicht aus dem Prüfblatt der Gießerei. Was die Gießerei übergeben kann, ist ein Maßbericht und ein Werkstoffzeugnis, und beides ist vor dem Start einer Kundenvalidierung sinnvoll.
Für Mengen unter 300 oder noch in Prüfung befindliche Geometrien ist ein gedrucktes Modell oder ein gefräster Prototyp die günstigere Antwort, und die Gussroute ist der Schritt, sobald das Design aufhört, sich zu ändern. Ein Produktionsfall zu Edelstahl-Feinguss zeigt, wo dieser Wechsel an einem vergleichbaren Teil lag. Die Maßhaltigkeit am fertigen Guss steht in Maßhaltigkeit im Feinguss, und das Spannungsarmglühen bei 880 °C läuft auf der Wärmebehandlungslinie.
Senden Sie die Zeichnung und die Jahresmenge; wir liefern eine Werkzeugentscheidung mit Kavitätenzahl, Kompensationswert und Bearbeitungsaufmaß passend zu Ihrem Teil, bepreist mit der Route für Vakuum-Feinguss, bevor die Kavität geschnitten wird. Trägt die Menge kein Werkzeug, sagen wir es in derselben Antwort.
FAQs
