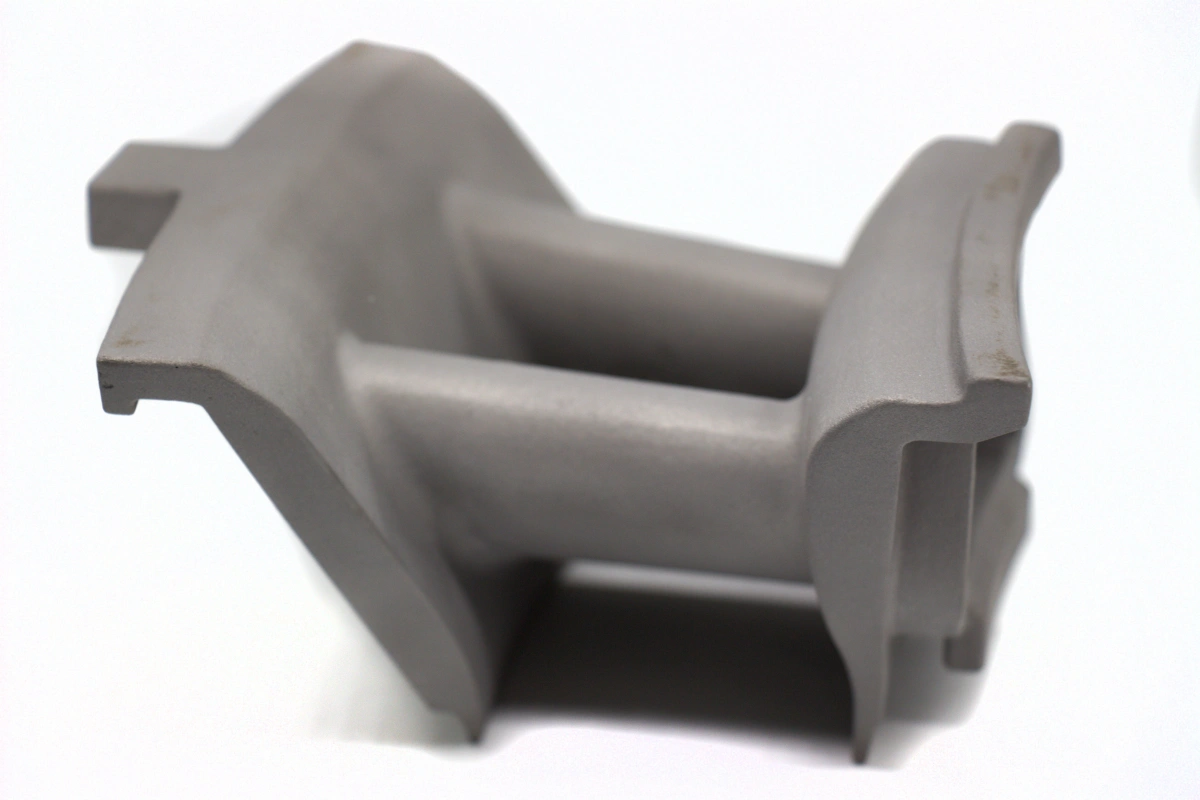
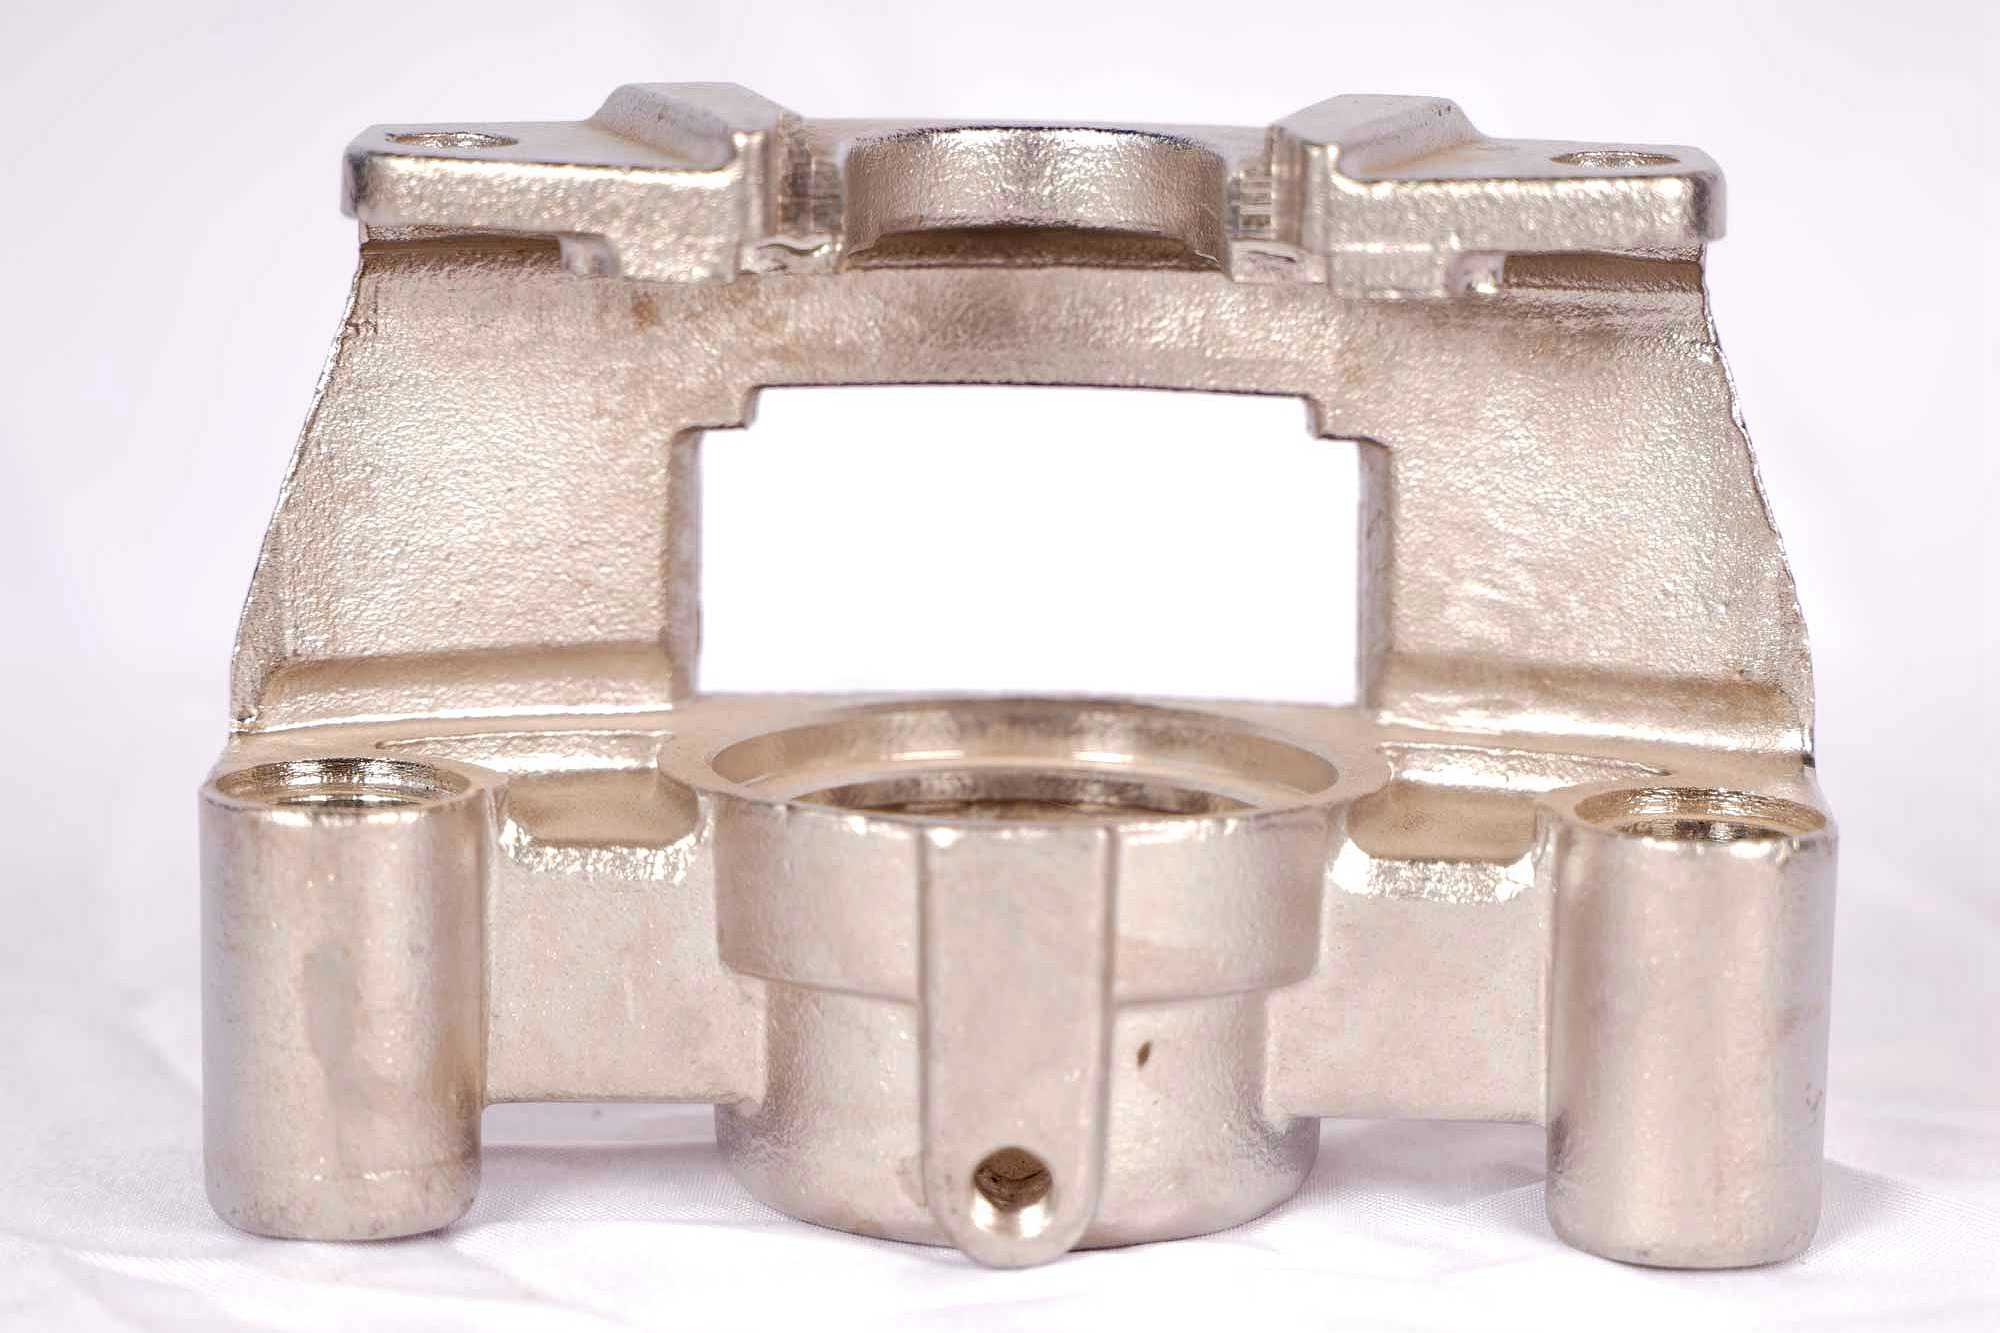
Wie viel Bearbeitungszugabe brauchen Abgaskrümmer-Flansche?
Eine Bearbeitungszugabe von 1,5 mm an jedem Abgaskrümmer-Flansch lässt drei Aufspannungen 0,05 mm Ebenheit über alle sechs Kanalflächen und den Turboladerflansch halten, ohne in die Gusshaut zu schneiden. Eine Zugabe von 1,0 mm ließ bei diesem Krümmer zwei Kanalflächen teilweise unbearbeitet. Die zusätzlichen 0,5 mm kosten einen Schruppgang und nehmen ein Nacharbeitsrisiko heraus.
Wie viel Bearbeitungszugabe braucht ein Abgaskrümmer-Flansch?
1,5 mm ist die Arbeitszugabe für die sechs Kanalflächen und für den Turboladerflansch. Eine Gussfläche ist nie eben genug, um allein abzudichten: CT6 nach ISO 8062-3 erlaubt 0,9 mm Formabweichung über einen Flansch, und diese Abweichung muss aus dem Aufmaß kommen. Bei 1,0 mm Aufmaß erreicht der tiefste Punkt des abweichenden Gussteils die Fertigfläche, bevor der höchste Punkt geschnitten ist.
Diese Bearbeitungszugabe muss auch die Gusshaut abdecken. Kugelstrahlen hinterlässt eine 0,1–0,2 mm dicke Schicht bei Ra 3,2–6,4 µm, und der Schlichtschnitt muss unter diese Schicht gehen, nicht in sie hineinlaufen. Beim Vakuum-Feinguss legt eine Zugabe von 1,5 mm die Fertigfläche 0,3–0,5 mm unter die gestrahlte Haut am dünnsten Flanschohr.
Warum hinterließ 1,0 mm schwarze Haut auf sechs Flanschen?
Beim ersten Lauf dieses Krümmers wurde die Bearbeitungszugabe auf allen sechs Flächen mit 1,0 mm geschnitten. Zwei der sechs kamen mit schwarzer Haut an einem Ohr heraus: dort saß das Gussteil tief, und dem Schlichtgang ging das Aufmaß aus, bevor die Fläche sauber war. Der gemessene Fehlbetrag lag unter 0,2 mm, genau die Reserve, die eine Zugabe von 1,0 mm nicht hat.
Die Lösung waren nicht mehr Schlichtgänge. Die sechs Montageflächen erhielten 1,5 mm, und das dünnste Ohr bekam 0,5 mm zusätzlich, damit der Schlichtgang Aufmaß hatte, egal wo das Gussteil saß. Der zweite Lauf reinigte alle sechs Flächen, und die Zugabe blieb seither bei 1,5 mm.
Wie werden sechs Krümmerflächen in drei Aufspannungen eben?
Drei Aufspannungen, eine Bezugskette und ein Spannungsarmglühen zwischen Schruppen und Schlichten bringen die Flächen von Guss auf 0,05 mm Ebenheit. Jede Aufspannung hat eine Zahl, auf die es ankommt.
Aufspannung 1: Turboladerflansch planfräsen und zwei Bezugsbohrungen reiben, Spannkraft 1,0 MPa oder weniger; diese Fläche und diese zwei Bohrungen positionieren alles Weitere.
Aufspannung 2: die sechs Kanalflächen auf demselben Bezug schruppen, 0,4 mm radial und 2,0 mm axial, mit 0,5 mm Restaufmaß; danach entspannen und nach dem Spannungsarmglühen nachmessen.
Aufspannung 3: schlichten mit 0,15 mm Restaufmaß bei 0,25 mm radialer Zustellung, dann fertig bearbeiten mit 0,1 mm radial und 0,4 mm axial, bevor die M10×1,5-Gewinde gebohrt und geschnitten werden.
Welche Ebenheit wird gehalten und wie wird sie geprüft?
Die Ebenheit wird auf 0,05 mm an den sechs Kanalflächen und am Turboladerflansch gehalten. Nach dem Schruppen sind 0,08 mm erlaubt, weil der Schlichtgang 0,15 mm abnimmt und die Fläche neu setzt; dieser Unterschied ist ein Prozessfenster, keine zweite Spezifikation. Gemessen wird auf der Messplatte und auf der Koordinatenmessmaschine, und der Schlichtgang wird an den Grenzen der Maßhaltigkeit im Feinguss geplant, nicht an denen der Maschine.
Zwei Prüfungen fangen die Fehlerbilder früh ab. Eine Messung nach dem Schruppen findet eine Fläche, die sich unter der Spannung verdreht hat, und eine Ebenheitsprüfung am freien Teil nach dem Entspannen trennt Rückfederung von einem echten Bearbeitungsfehler. Der Schlichtgang folgt der CNC-Bearbeitung von Superlegierungen bei Spannung und Eingriff, was an einem dünnen Flanschohr mehr zählt als die Drehzahl.
Wann ist Zugabe die falsche Lösung?
Zusätzliches Aufmaß behebt kein Gussteil, das sich nach der Bearbeitung bewegt. Sind die Flanschohren dünner als 2 mm, macht mehr Aufmaß das Ohr steifer im Schnitt, aber nicht ebener: Die Spannungsverformung dominiert, und die Fläche federt nach dem Entspannen zurück. Scheitert die Ebenheit, weil Restspannung während des Schnitts frei wird, ist Spannungsarmglühen bei 880 °C für 3 h vor dem Schlichten die Antwort, nicht mehr Zugabe.
Zugabe über 2 mm kostet nur Taktzeit. Darüber hinaus bestimmt die Gusstoleranz die Ebenheit, nicht das Aufmaß; die Route der CNC-Bearbeitung an Gussteilen braucht dann einen anderen Bezug oder ein anderes Gussteil, und ein Lieferant, der immer mehr Aufmaß gibt, verfehlt die Zahl weiter.
Senden Sie die Zeichnung mit den Flanschangaben und dem Bezugsschema; wir liefern Zugabe- und Aufspannplan für die sechs Flächen mit den Prüfpunkten für die Ebenheit, bevor ein Angebot entsteht.