
Retrait de fonderie du collecteur : 2,0 % a échoué, 2,2 % a tenu
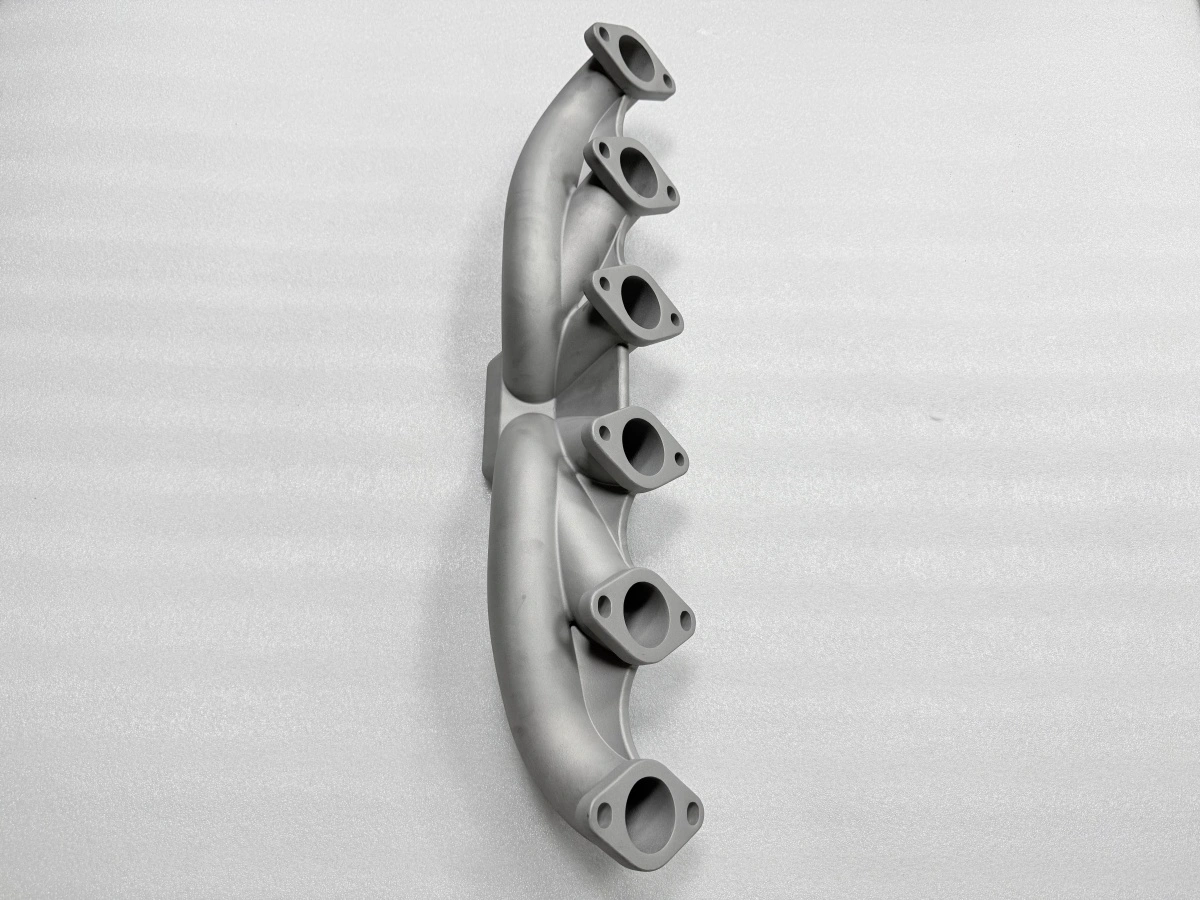
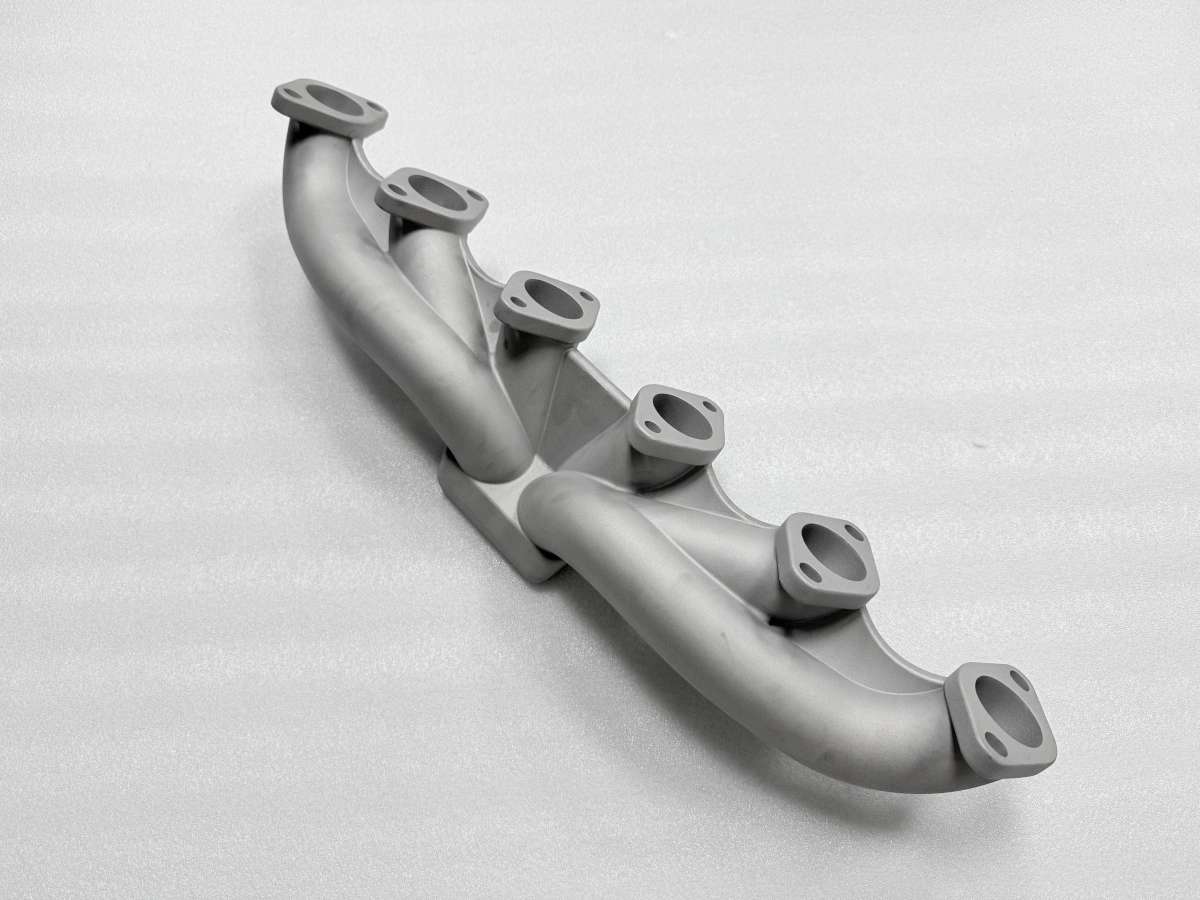
Le retrait de fonderie d'un collecteur d'échappement ne suit pas un seul chiffre, parce qu'un collecteur à paroi mince se retire en trois étapes qui ne s'additionnent pas en un facteur d'échelle. La contraction liquide, la contraction de solidification et la contraction à l'état solide agissent chacune sur une section différente de la même pièce. Sur ce collecteur, une surépaisseur uniforme de 2,0 % a laissé la première pièce 0,4 mm trop petite, alors que 2,2 % plus une correction locale de cavité de 0,2 mm ont tenu la série dans ±0,15 mm.
Pourquoi les collecteurs se retirent en trois étapes
La première étape est la contraction liquide. Pendant que le métal refroidit de 1600 °C jusqu'au liquidus, le volume baisse sans changement de forme, et le masselotte doit compenser cette perte. La deuxième étape est la solidification : la peau se forme alors que le cœur est encore liquide, et le liquide qui se solidifie en dernier n'a plus d'alimentation — c'est là qu'une paroi de 2,5 mm alimente ou se retire de la paroi du moule.
La troisième étape est la contraction à l'état solide, et c'est celle que la règle de retrait du modeleur est censée couvrir. Une règle qui ajoute un pourcentage unique à chaque dimension suppose que les deux premières étapes sont invisibles à température ambiante. Sur un collecteur elles ne le sont pas : la section de canal se solidifie avant la bride, donc la bride continue de se retirer alors que le canal s'est arrêté, et l'écart apparaît comme un décalage entre les faces de bride plutôt que comme une variation de taille uniforme.
C'est pourquoi le même 2,2 % qui fonctionne sur le corps peut être faux sur une face de bride. Le chiffre n'est pas une propriété de l'alliage seul ; c'est une propriété de l'alliage, de la section et du gradient thermique local réunis.
La taille de la masselotte en découle. Une masselotte assez grande pour la bride est surdimensionnée pour le canal et laisse une section plus lourde qui se solidifie en dernier ; les deux extrémités de la pièce gèlent donc sur des horloges différentes. Le compromis tenable est une masselotte dimensionnée sur la section la plus épaisse et une échelle de cavité vérifiée sur la plus mince — ce qui explique pourquoi la première pièce est mesurée aux deux extrémités.
Pourquoi les parois minces et les brides épaisses bougent différemment
Une paroi de 2,5 mm se solidifie en quelques secondes puis se contracte en corps solide avec peu d'alimentation. Une bride de 8 mm reste liquide plus longtemps, tire du métal de la masselotte et se retire davantage en valeur absolue tout en se retirant moins par unité de longueur. Compenser les deux avec un seul facteur surcorrige l'une et sous-corrige l'autre, et l'erreur apparaît comme un défaut d'ajustement plutôt que comme une erreur de cote.
La conséquence pratique est que la compensation de retrait s'applique en deux temps. D'abord l'échelle globale, qui traite la troisième étape sur toute la pièce. Ensuite une correction locale de cavité sur les faces où la première pièce mesurée s'écarte du modèle, ce qui traite les deux premières étapes là où elles comptent. Sur ce collecteur, la valeur globale s'est arrêtée à 2,2 % et la correction locale a été de 0,2 mm sur deux faces de bride.
Mesurés sur la même pièce, la longueur de corps s'est déplacée de 0,1 mm entre les deux surépaisseurs tandis que les centres de bride se déplaçaient de 0,4 mm. C'est l'effet de section : une dimension est dominée par la contraction solide, l'autre par les étapes antérieures, et une seule échelle ne peut pas servir les deux. C'est pourquoi la valeur de retrait est citée avec les faces auxquelles elle s'applique, et non comme un pourcentage unique pour toute la pièce.
Levier | Voie fonderie | Voie modèle additif |
|---|---|---|
Retrait traité par | Échelle de cavité plus correction locale | Échelle dans le fichier d'impression |
Outil de première pièce | Modèle cire mesuré au MMT | Modèle imprimé mesuré au MMT |
Fenêtre de correction | Cavité reprise, en jours | Fichier réédité, en heures |
Cohérence de série | Usure de cavité suivie par lot | Variation de build à build |
Meilleur usage | Volume au-delà de 300 pièces | Géométrie figée, prototypes |
Le tableau compte parce que les deux voies pilotent la même physique avec des leviers différents : la voie fonderie corrige une cavité, la voie additive corrige un fichier. Ni l'une ni l'autre ne supprime la boucle de première pièce. Un modèle imprimé est décrit dans impression 3D de modèles cire.
La boucle de première pièce : mesurer, corriger la cavité, recouler
La boucle commence par une première pièce mesurée, pas par un plan. Sur ce collecteur, le modèle a été mesuré aux six centres de bride et sur la longueur de corps, contre un CAO portant l'échelle de 2,2 %. Le résultat était 0,4 mm trop petit au premier essai à 2,0 %, trop important pour être absorbé par la surépaisseur et trop uniforme pour être un problème de coulée.
La correction est allée dans la cavité, pas dans la presse. Deux faces ont été reprises de 0,2 mm et les trois modèles suivants ont confirmé la correction avant le lancement de la série. C'est toute la boucle : mesurer le modèle, corriger la cavité du montant mesuré, recouler, et seulement ensuite libérer la série. Une correction faite sur la presse aurait déplacé le défaut au lieu de le supprimer.
Le critère d'acceptation de la boucle est la bande de série, pas une pièce isolée. Ici la bande est de ±0,15 mm aux centres de bride, contrôlée contre les limites de maîtrise dimensionnelle en fonderie de précision et non contre celles du plan. Une bande de ±0,15 mm paraît serrée jusqu'à ce qu'on la compare à la surépaisseur de 1,5 mm : la bande protège la surépaisseur, et la surépaisseur décide si la pièce reste usinable après 300 pièces.
Pourquoi le traitement thermique précède la finition
Une pièce refroidie dans le moule porte les contraintes résiduelles du même gradient thermique qui a causé le retrait inégal. L'usinage retire la matière qui tenait ces contraintes en équilibre, et la pièce bouge. Sur ce collecteur, le délassement se fait à 880 °C pendant 3 h, puis refroidissement au four jusqu'à 200 °C avant sortie.
La référence est remesurée dans les 24 h suivant le délassement, parce qu'une pièce qui vient de subir trois heures de maintien continue de se stabiliser. La planeité après usinage est tenue à 0,05 mm sur chaque face d'étanchéité, et elle ne tient que si le délassement a eu lieu avant. Sauter l'étape fait bouger la bride de 0,1 mm à la troisième semaine d'usinage, le mode de défaillance décrit dans délassement des pièces coulées.
Le refroidissement au four fait partie du cycle, ce n'est pas une commodité. Sortir la pièce à 880 °C et la laisser refroidir à l'air réintroduit un gradient sur les brides, exactement le mécanisme que le délassement devait supprimer. Le refroidissement à 200 °C au four coûte des heures et donne une pièce dont la référence ne bouge plus après la première coupe. Le cycle passe sur la ligne de traitement thermique, et le cycle sous vide pour les superalliages est décrit dans délassement des pièces en superalliage.
Où la compensation de retrait cesse d'agir
La compensation cesse d'agir quand le défaut n'est plus dimensionnel. Un manque de remplissage, une soudure froide ou un défaut de gaz ne se mettent pas à l'échelle depuis une cavité ; modifier la compensation pour les poursuivre aggrave le problème dimensionnel tout en laissant le problème de remplissage intact. La limite est exactement cette ligne : la compensation corrige la taille, pas le remplissage.
Elle cesse aussi d'agir sans boucle de première pièce. Une série lancée sur une cavité non vérifiée n'a aucune référence pour la correction, et la bande de ±0,15 mm est une mesure, pas une hypothèse. En dessous d'environ 300 pièces, la boucle coûte généralement plus que la valeur des pièces, et un modèle imprimé tient la géométrie moins cher jusqu'à ce que la conception se fige. C'est une limite de coût, pas une limite technique.
S'y ajoute une limite de géométrie. Quand une bride devient assez mince pour que le délassement lui-même la déforme, ce n'est plus la compensation qui est le levier mais le montage : la pièce est tenue dans un montage sous contrainte pendant l'usinage au lieu d'être corrigée dans la cavité.
La troisième limite est l'affirmation matière. Un rapport dimensionnel et une tolérance CT6 selon ISO 8062-3 ne disent rien de la durée de vie en fatigue, de l'étanchéité sous pression ni de l'acceptation client. Les essais correspondants relèvent de l'analyse et essai des matériaux, et le contexte métallurgique des structures équiaxes est traité dans coulée à cristaux équiaxes. Un cas de production en fonderie d'acier inoxydable montre la même boucle sur une pièce comparable.
Envoyez le plan et l'alliage ; nous renverrons la valeur de retrait, les corrections locales de cavité qu'elle implique et le plan de première pièce qui les prouve, chiffré avec la route de fonderie de précision sous vide avant de tailler la cavité.
FAQs
