Collecteur inox : usiner des parois de 2,5 mm
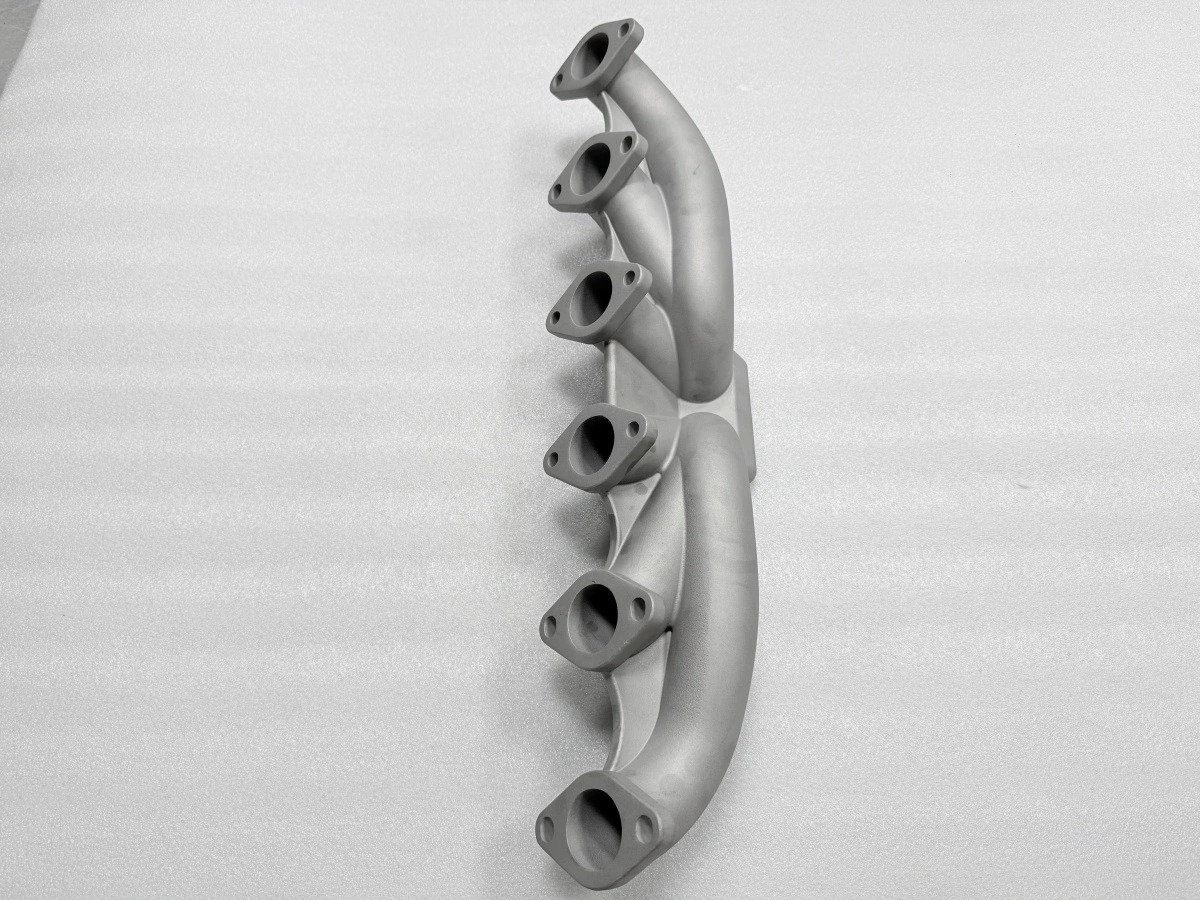
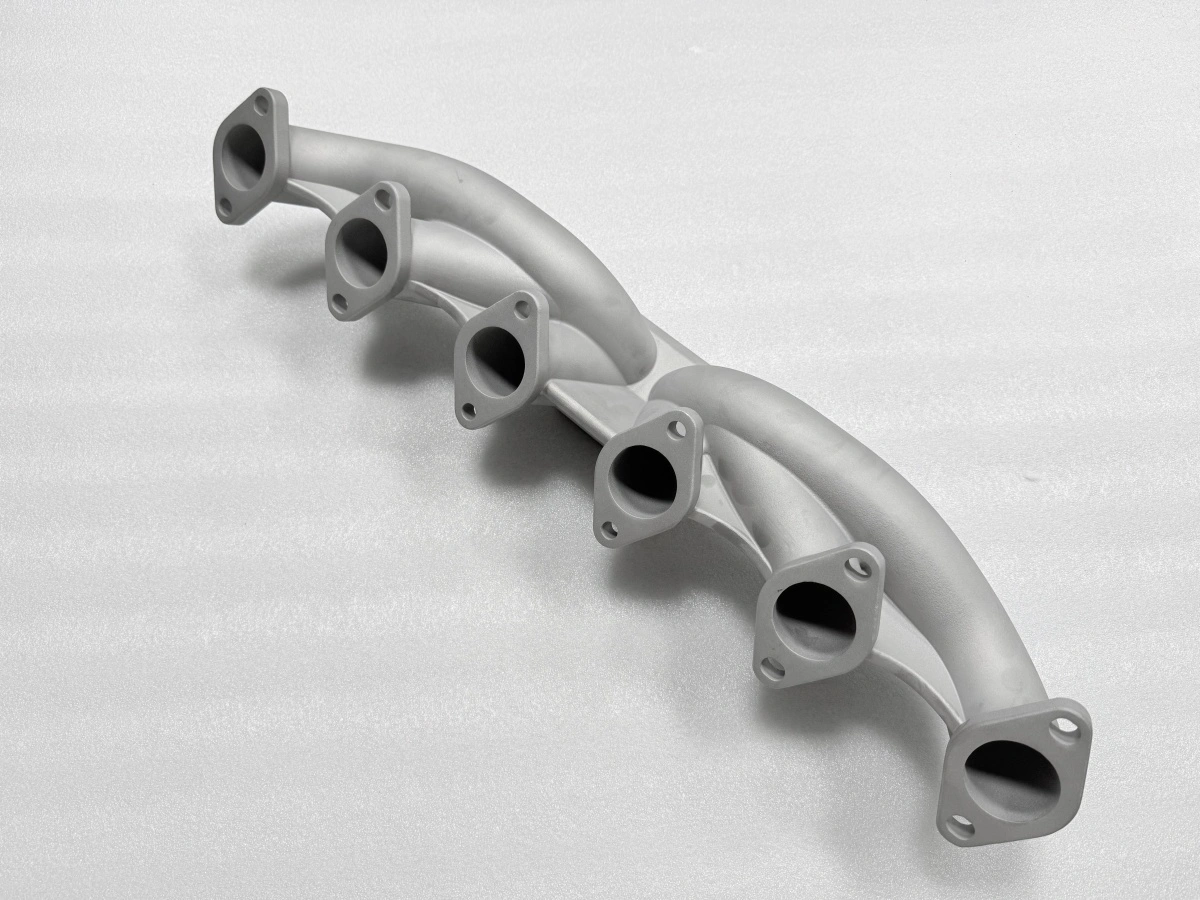
Un collecteur d'échappement en acier inoxydable coulé, avec des parois de 2,5 mm, s'usine proprement quand trois conditions sont réunies : les six faces gardent 1,5 mm de surépaisseur, la pièce est délassée à 880 °C pendant 3 h puis refroidie au four jusqu'à 200 °C, et les passes de finition restent à 0,4 mm de profondeur axiale. Retirez l'une de ces conditions et la planeité qui lisait 0,05 mm sur le marbre bouge pendant la nuit. Le problème d'usinage sur cette pièce n'est pas la dureté, c'est la peau de fonderie et la contrainte résiduelle en dessous.
Ce que signifie usinabilité pour un collecteur coulé
L'usinabilité d'une pièce coulée se décrit souvent par une vitesse de coupe, et ce chiffre ne sert pas à grand-chose ici. Un collecteur inox arrive avec une peau de moule sur chaque surface, une paroi qui varie entre 2,5 mm et 4 mm selon le canal, et un champ de contraintes hérité du refroidissement. La coupe doit survivre à la peau, ne pas repousser la paroi mince et laisser assez de matière pour que le délassement agisse.
Trois propriétés décident vraiment : la régularité de la surépaisseur, l'état de la peau et l'état de contrainte. La régularité fixe le nombre de passes avant que la face soit propre ; une face qui varie de 0,4 mm autour de la bride demande une ébauche et une semi-finition avant qu'une finition soit fiable. L'état de la peau fixe la première coupe : une pièce sablée à Ra 3,2–6,4 µm coupe autrement qu'une carapace encore chargée de céramique, parce que les résidus émoussent une plaquette en quelques centimètres.
L'état de contrainte fixe la dernière coupe. Une pièce non délassée bouge après la passe de finition, et le mouvement n'apparaît qu'au débridage. C'est pourquoi l'ordre de ce collecteur place le délassement avant l'usinage et non après, et pourquoi la remesure à 24 h se situe entre les deux.
Retrait et peau : où tombe la première coupe
Le retrait est déjà payé avant l'arrivée de la pièce : la cavité portait 2,2 % de compensation, donc les faces arrivent avec 1,5 mm de surépaisseur et non une surface nominale. Ce que l'usineur hérite, c'est la dispersion autour de cette valeur. Sur un collecteur, les six faces ne portent pas une surépaisseur identique, parce que les sections derrière elles se figent à des moments différents, et l'écart peut atteindre 0,3 mm sur une paire de faces.
La première coupe tombe donc sur la face la plus haute, pas sur la moyenne. Prendre 0,5 mm sur la haute et 0,2 mm sur la basse conserve la référence ; une passe uniforme de 0,3 mm laisse la face basse non usinée et impose un second montage. La qualité du modèle derrière cette dispersion se règle plus tôt, dans la création précise du modèle cire, et se lit ici comme une dispersion de surépaisseur et non comme un défaut.
La peau compte pour une seconde raison. La peau brute sur l'inox est écrouie et légèrement décarburée en surface, donc les premiers 0,2 mm coupent plus dur que le métal en dessous. Des plaquettes heureuses dans le cœur cassent sur la peau, et une plaquette cassée sur une paroi de 2,5 mm est une pièce rebutée. Sabler les faces à Ra 3,2–6,4 µm avant l'usinage retire le pire de la peau et rend la première passe prévisible.
Délassement à 880 °C et pourquoi 24 h comptent
Le délassement se fait à 880 °C pendant 3 h, puis refroidissement au four jusqu'à 200 °C avant sortie. La température de maintien est choisie pour relaxer la contrainte du refroidissement sans modifier la structure brute ; le refroidissement au four est choisi parce que sortir la pièce à 880 °C et la laisser refroidir à l'air remet un gradient sur les brides, exactement le mécanisme que le délassement devait supprimer.
Les 24 h sont une fenêtre de mesure, pas une étape. Une pièce qui vient de passer trois heures de maintien continue de se stabiliser en revenant à température ambiante, et la mesurer deux heures après l'ouverture donne une référence qui aura bougé avant la première coupe. Remesurer dans les 24 h et prendre cette valeur comme référence, c'est ce qui fait que la première coupe tombe où le plan l'attend.
La séquence de délassement passe sur la ligne de traitement thermique, et la mécanique est exposée dans délassement des pièces coulées. Le contrôle qui suit est une lecture de planeité sur marbre, pas un scan MMT : un marbre montre immédiatement une face qui bascule, et c'est le défaut à éviter.
Des paramètres de coupe qui tiennent 0,05 mm
L'ébauche tourne à 600–1500 tr/min avec 0,8 mm de profondeur et une avance de 300–500 mm/min, volontairement prudente sur les sections minces. La paroi derrière une face de canal fait 2,5 mm, et une coupe radiale lourde sur une face adossée à 2,5 mm de métal dévie la paroi avant de couper, ce qui apparaît plus tard comme un défaut de planeité et non comme une marque de broutement.
La finition tourne à 1500–2000 tr/min avec 0,4 mm de profondeur axiale et la même avance de 300–500 mm/min. Les 0,4 mm sont le chiffre qui tient la planeité de 0,05 mm : une passe plus profonde stocke assez d'énergie dans la paroi mince pour ressortir après le passage de la plaquette, et la face se lit concave sur le marbre. Deux passes de 0,4 mm coûtent moins de temps qu'une passe de 0,8 mm plus une reprise.
Opération | Vitesse | Avance | Profondeur | Résultat tenu |
|---|---|---|---|---|
Ébauche, faces | 600–1500 tr/min | 300–500 mm/min | 0,8 mm radial | Surépaisseur égalisée à 0,6 mm |
Semi-finition | 1200–1800 tr/min | 300–500 mm/min | 0,5 mm axial | 0,1 mm de surépaisseur restante |
Finition, faces d'étanchéité | 1500–2000 tr/min | 300–500 mm/min | 0,4 mm axial | Planeité ≤0,05 mm |
Fraisage de filet M10×1,5 | 800–1200 tr/min | 100–200 mm/min | Profil complet | Engagement ≥1,5×D |
Le tableau est le côté coupe de la fiche procédé. Chaque chiffre suppose que le délassement a déjà eu lieu : les mêmes valeurs sur une pièce non délassée tiennent la planeité une heure puis la perdent pendant la nuit.
État de surface et qualité de filet sur inox coulé
Les faces d'étanchéité sont finies à Ra ≤1,6 µm, atteignable en une passe de 0,4 mm si la semi-finition a laissé 0,1 mm et si la plaquette est neuve. Chercher Ra 0,8 sur une surface brute en ralentissant l'avance dégrade souvent l'état, parce que la plaquette frotte la peau écrouie au lieu de couper ; la solution est une profondeur axiale plus faible, pas une avance plus lente.
Les filets de cette pièce sont M10×1,5 dans les coins de bride, avec un engagement exigé d'au moins 1,5×D. Sur une pièce coulée cela veut dire deux contrôles : le trou n'est pas foré dans une poche de retassure, et le filet est formé ou fraisé plutôt que taraudé dans une zone dure. Le fraisage de filet tient mieux le diamètre sur flancs que le taraudage dans l'inox coulé, et il permet un calibre bon/mauvais sur chaque trou plutôt que sur un échantillon.
Les mesures d'état de surface et les lectures de planeité sont collectées contre les limites de maîtrise dimensionnelle en fonderie de précision, et la pièce derrière est acceptée selon CT6 de l'ISO 8062-3. Le côté usinage du même procédé est conduit par l'équipe usinage CNC, et la logique de montage est décrite dans usinage CNC des pièces coulées.
Où l'inox coulé cesse d'être rentable
La première comparaison porte sur une construction soudée. Un collecteur inox soudé coûte moins cher sous environ 100 pièces et ne demande pas d'outillage, mais chaque soudure est une zone affectée thermiquement qui bouge après usinage, et la planeité de bride d'une pièce soudée dépend du montage, pas du métal de base. Le coulé gagne quand la géométrie se répète, quand la paroi est assez mince pour que le soudage la déforme, et quand la planeité de bride doit survivre à un cycle thermique.
La seconde comparaison porte sur une pièce imprimée. L'impression gagne quand la géométrie bouge encore, quand la quantité est sous une trentaine de pièces et quand la paroi peut être épaissie pour le procédé ; elle perd quand la surface doit atteindre Ra ≤1,6 µm sur six faces, quand la cadence exigée dépasse celle de l'imprimante et quand le prix pièce compte plus que le délai.
L'inox coulé cesse d'être rentable quand la paroi descend sous 2 mm avec un canal interne noyauté, quand l'alliage n'est pas coulable proprement à cette section, ou quand la quantité n'atteint jamais le point où l'outillage s'amortit. Dans ces cas, la réponse honnête est une autre route, pas un meilleur plan d'usinage.
Le côté matière de cette frontière ne se tranche pas par un essai d'usinage. La chimie et la structure brutes sont couvertes par coulée à cristaux équiaxes, les certificats viennent de l'analyse et essai des matériaux, et la séquence de production sur une pièce comparable est décrite dans fonderie d'acier inoxydable. Cet article ne traite que des conditions d'usinage ; il ne conclut rien sur une nuance précise et ne couvre ni la réparation par soudage ni le pressage isostatique à chaud.
Envoyez le plan avec les six faces de bride et l'alliage ; nous renverrons la décision de surépaisseur, la fenêtre de délassement et les paramètres de coupe adaptés à la paroi, chiffrés avec la route de fonderie de précision sous vide en même temps que l'usinage. Si la paroi ou la quantité disent une autre route, nous le dirons à la place.
FAQs