
Outil d'injection cire pour collecteur : 4 cavités, retrait 2,2 %
Un outil d'injection cire à 4 cavités transforme un collecteur d'échappement inox de 2,5 mm d'épaisseur en pièce coulée reproductible, à condition que la cavité soit taillée à 2,2 % de compensation et que les six faces gardent 1,5 mm d'usinage. La voie a trois verrous : l'outil doit fermer à 0,05 mm, la carapace doit tenir sept couches, et la coulée doit remplir sous vide des parois qui s'amincissent. Si un verrou cède, la pièce reste un modèle et ne devient pas un produit.
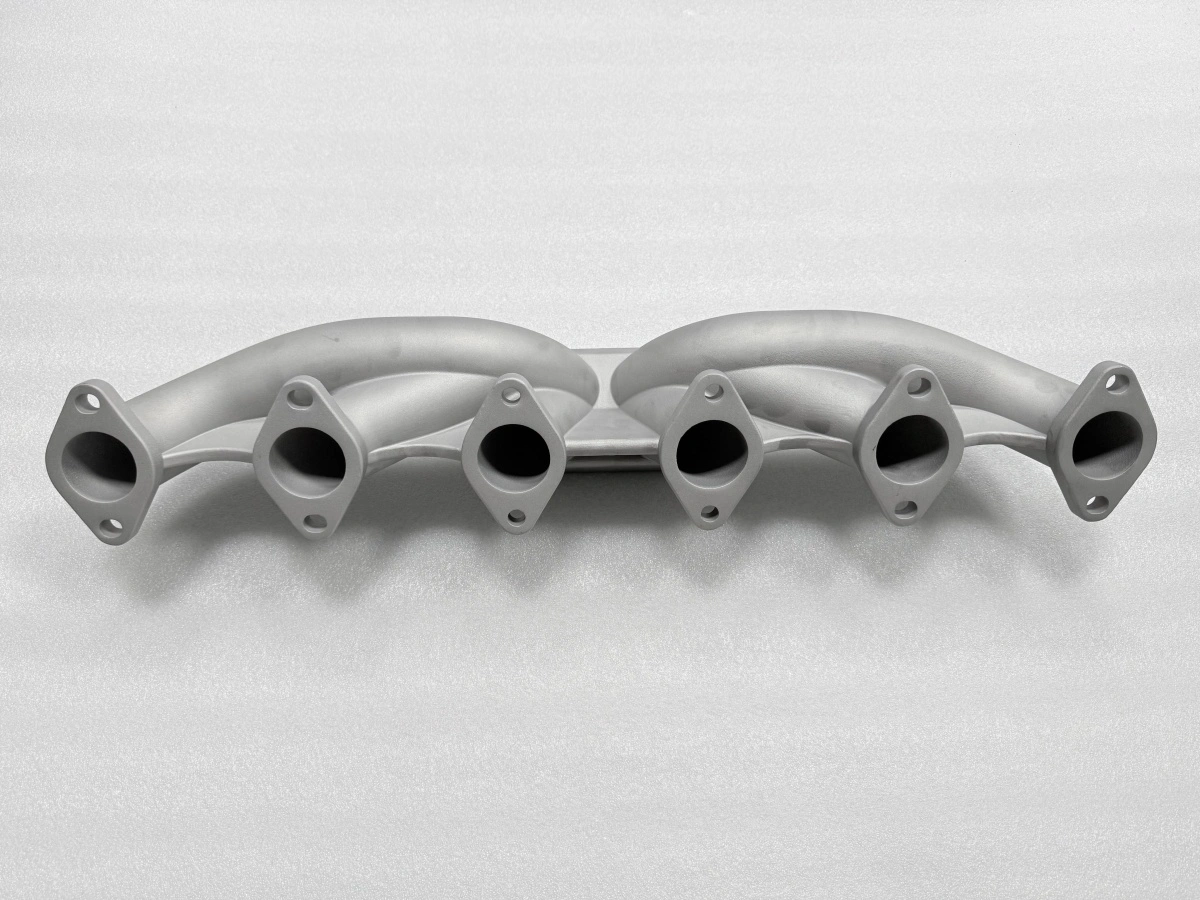
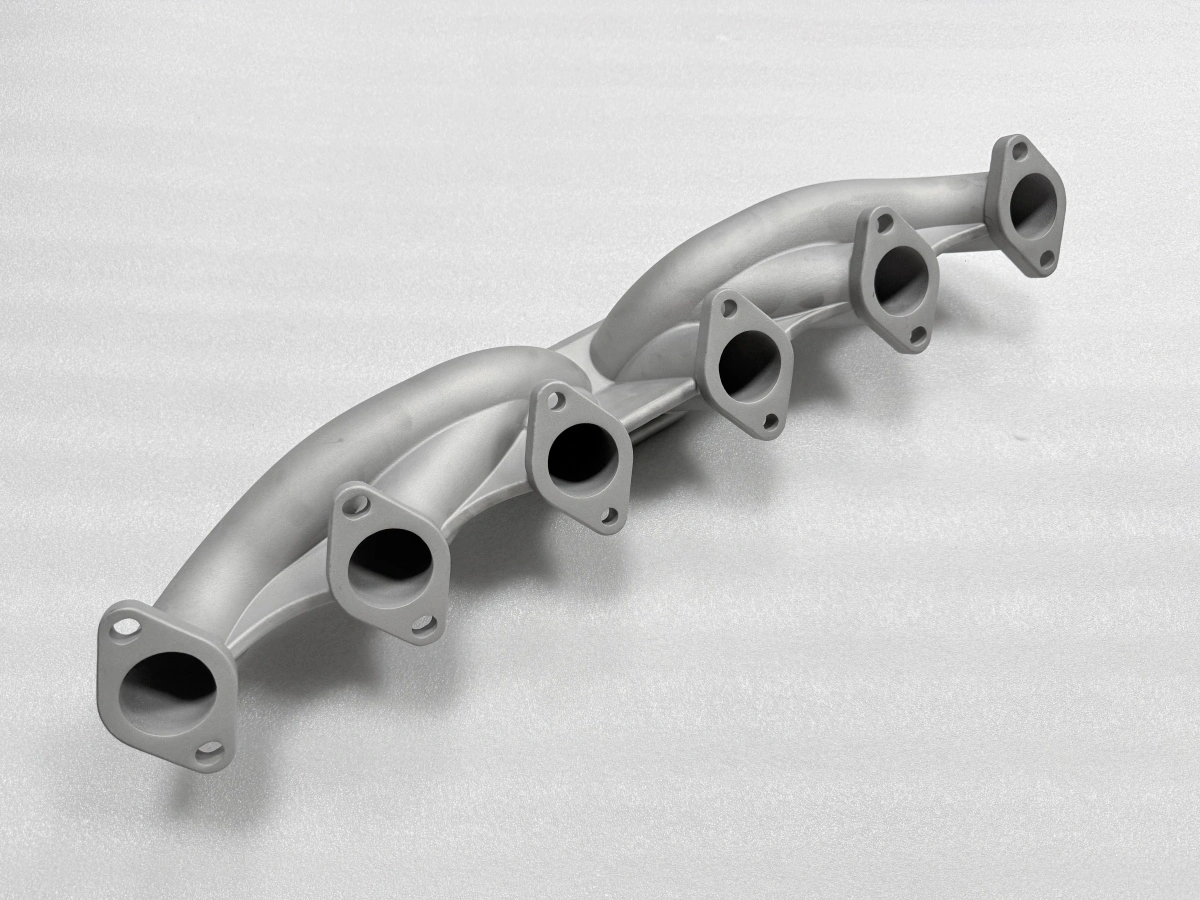
Pourquoi outiller plutôt qu'imprimer un modèle ?
Un modèle imprimé a du sens pour une pièce ou pour une géométrie encore mouvante. Un collecteur en volume de série est le cas inverse : la conception est gelée, les formes se répètent, et le coût pièce dépend du nombre de fois où la cavité peut servir. L'outillage achète cette répétition.
L'échange est simple : des semaines en amont contre de la constance en aval. Un outil à quatre cavités livre huit modèles par grappe et permet de mesurer chaque modèle contre la même cavité, non contre un fichier d'impression qui change à chaque construction. Sur ce collecteur, la cavité porte aussi la compensation de 2,2 %, si bien que le modèle cire est mesuré contre un CAO qui contient déjà la surépaisseur.
Imprimer reste la bonne réponse avant le gel de la conception, ou en dessous d'environ 300 pièces, là où le coût d'outillage ne s'amortit jamais. Au-delà, l'outil cire rend la création précise du modèle cire reproductible au lieu d'artisanale.
Tailler la cavité : plans de joint, éjection et 2,2 %
La cavité est taillée sur le modèle compensé, pas sur le plan. La compensation s'applique en échelle uniforme de 2,2 % avant la génération des trajectoires, puis les plans de joint et les positions d'éjection sont placés sur la géométrie compensée, pas sur la nominale. Inverser cet ordre est une façon courante de perdre 0,2 mm sur les entraxes de brides.
Ce collecteur utilise trois plans de joint et huit points d'éjection. Les trois plans sont nécessaires parce que les canaux sont à des hauteurs différentes ; un seul plan plat retiendrait le modèle au sixième canal. Les huit éjecteurs sont posés sur les bossages et non sur les faces d'étanchéité, car une marque d'éjection sur une face d'étanchéité devient un chemin de fuite après usinage.
L'outil ferme à 0,05 mm, contrôlé au jeu de cales à chaque coin avant le premier coup. Une presse à injecter automatique tient l'effort de fermeture pendant l'injection, mais elle ne corrige pas un plan de joint mal ajusté.
Paramètre d'outil | Valeur | Pourquoi ce réglage |
|---|---|---|
Cavités | 4 | Huit modèles par grappe, deux grappes par poste |
Compensation de retrait | 2,2 % | Échelle uniforme avant les trajectoires |
Plans de joint | 3 | Hauteurs de canaux différentes sur le corps |
Points d'éjection | 8 | Sur bossages, loin des faces d'étanchéité |
Jeu au plan de joint | 0,05 mm | Contrôle au jeu de cales à chaque coin |
Température cire | 75 °C | Remplit des parois de 2,5 mm sans manque |
Pression d'injection | 0,3 MPa | Pression plus basse, bavure sous 0,1 mm |
Maintien et refroidissement | 8 s / 60 s | Le modèle se démoule sans déformation |
Le tableau est la fiche d'outillage en bref : chaque chiffre est un réglage vérifié sur la première pièce, pas une valeur nominale supposée. Un réglage absent de la fiche s'improvise à la presse, et l'improvisation fait produire deux modèles différents à deux postes.
Comment la cire devient une carapace sur un collecteur de 2,5 mm
Huit modèles sont montés sur une grappe, alimentés de sorte que chacun voie le même écoulement de barbotine. La grappe reçoit ensuite sept couches céramiques, chacune d'environ 8 mm de dépôt et 8 h de séchage, ce qui place la carapace à environ deux jours et demi avant le décirage. Le nombre de couches n'est pas arbitraire : moins de couches laisse une carapace trop faible aux jonctions de canaux, là où la barbotine s'accumule et sèche irrégulièrement.
Le décirage se fait à 165 °C et 7 bar. La pression compte autant que la température, car un modèle de 2,5 mm se dilate plus vite qu'un épais et fissure une carapace séchée trop rapidement. Le départ de cire suit à 1000 °C pendant 1,5 h, assez pour évacuer le dernier carbone des canaux et assez court pour que la carapace ne s'affaisse pas.
C'est à la carapace que les collecteurs à paroi mince se perdent. Une ligne de construction automatisée de carapace rend le cycle trempage-séchage répétable, mais le nombre de couches doit venir de la géométrie, pas de la recette standard. Sur cette pièce, le compte a été fixé à sept après que la première grappe a montré un point faible à la jonction entre le deuxième et le troisième canal.
Coulée des parois minces à 1600 °C sous vide
La coulée se fait à 1600 °C, moule sous −0,05 MPa, en 12 s de remplissage. Le vide fait deux choses : il tire le gaz hors de la carapace pour que le métal ne le replie pas dans la paroi, et il maintient les sections minces ouvertes assez longtemps pour que le métal atteigne le sixième canal avant que le front ne se fige.
Les douze secondes sont le chiffre le plus discuté. Un remplissage plus lent donne une surface plus propre mais risque une soudure froide au canal éloigné ; un remplissage plus rapide remplit la paroi et apporte plus de turbulence dans l'alésage. Sur ce collecteur, le temps est fixé à partir de la section la plus mince, puis vérifié sur la première coulée plutôt qu'optimisé sur le plan. La première pièce est coupée au canal et contrôlée pour une soudure froide avant que le temps de remplissage ne passe sur la fiche procédé. La pratique derrière ce choix est décrite dans la coulée de précision.
Après la coulée, la pièce est détendue à 880 °C pendant 3 h avant toute usinage. Sauter cette étape ne se voit pas sur la première pièce ; cela se voit sur une bride qui bouge de 0,1 mm après la troisième semaine d'usinage, le mode de défaillance décrit dans le délassement des pièces coulées. La détente n'est pas optionnelle sur un collecteur à six brides minces : c'est elle qui fait survivre la planeité de 0,05 mm à la séquence d'usinage.
Usiner six interfaces en trois montages
La pièce arrive avec 1,5 mm de surépaisseur sur les six faces de canaux et sur la bride de culasse. Trois montages couvrent la pièce : bride de culasse et deux faces de canaux au premier, les quatre autres faces au deuxième, les perçages au troisième. L'ordre est dicté par la référence, pas par la commodité ; usiner les quatre faces avant la bride de culasse déplacerait la référence deux fois.
La planeité est tenue à 0,05 mm sur chaque face d'étanchéité, et les faces sont contrôlées sur marbre avant perçage. La tolérance générale de la pièce coulée est CT6 selon ISO 8062-3, ce qui laisse 0,9 mm d'écart de forme que la surépaisseur de 1,5 mm doit absorber avec l'usinage.
Étape d'usinage | Faces couvertes | Matière enlevée | Contrôle |
|---|---|---|---|
Montage 1 | Bride de culasse + 2 faces de canaux | 1,5 mm | Planeité 0,05 mm |
Montage 2 | 4 faces de canaux | 1,5 mm | Planeité 0,05 mm |
Montage 3 | Perçages | Perçage seul | Calibre bon/mauvais |
Les deux tableaux portent les mêmes chiffres que le texte, de sorte qu'une affirmation se vérifie sur une ligne et non sur un paragraphe. Le service d'usinage CNC conduit les trois montages sur une même chaîne de référence, et le raisonnement sur la surépaisseur est détaillé dans l'usinage CNC des pièces coulées. Les positions de perçage sont contrôlées au calibre bon/mauvais au troisième montage ; un trou qui passe le calibre mais se trouve à 0,2 mm de la référence se traduira plus tard par une bride qui n'applique pas.
Quand l'outillage de collecteur est la mauvaise voie
L'outillage est la mauvaise réponse sous environ 300 pièces et avant le gel de la conception. Une cavité taillée sur un plan encore mouvant sera reprise au moins une fois, et un plan de joint repris coûte une semaine plus un réajustage. C'est aussi la mauvaise voie quand la paroi descend sous 2 mm : le modèle cire se remplit encore, mais la carapace ne tient pas la section mince à travers le décirage assez souvent pour que le rendement tienne.
La voie s'arrête aussi à la frontière de la certification. Une pièce coulée CT6 avec un rapport dimensionnel soutient une décision de production ; elle ne soutient pas une durée de vie en fatigue, un résultat d'épreuve de pression ni une signature d'acceptation client. Ces éléments viennent de la validation du client, pas de la fiche de contrôle de la fonderie. Ce que la fonderie peut remettre, c'est un rapport dimensionnel et un certificat matière, tous deux utiles avant de lancer une validation client.
Pour des quantités inférieures à 300 ou des géométries encore en revue, un modèle imprimé ou un prototype usiné coûte moins cher, et la voie fonderie est le pas suivant dès que la conception cesse de changer. Un cas de production en fonderie d'acier inoxydable montre où ce basculement s'est fait sur une pièce comparable. La maîtrise dimensionnelle de la pièce finie est traitée dans la maîtrise dimensionnelle en fonderie de précision, et la détente à 880 °C passe sur la ligne de traitement thermique.
Envoyez le plan et le volume annuel ; nous renverrons une décision d'outillage avec le nombre de cavités, la compensation et la surépaisseur adaptées à votre pièce, chiffrée avec la route de fonderie de précision sous vide avant de tailler la cavité. Si le volume ne porte pas d'outil, nous le dirons dans la même réponse.
FAQs
