
Dünnwandiger Abgaskrümmer: 0,4 mm zu klein, dann korrigiert
Das Erstmuster dieses dünnwandigen Abgaskrümmer-Gusses kam an den sechs Flanschmitten 0,4 mm zu klein, und der zweite Lauf füllte an der Spitze zu kurz. Die Korrektur bestand aus vier Änderungen: 2,2 % Schwindkompensation statt 2,0 %, eine lokale Kavitätskorrektur von 0,2 mm auf zwei Flächen, ein zusätzlicher Anschnitt am kurzen Lauf und eine nachgefräste Trennebene. Der zweite Lauf hielt ±0,15 mm über die Charge, und die Drift nach 300 Teilen lag bei 0,1 mm (Fallakte).
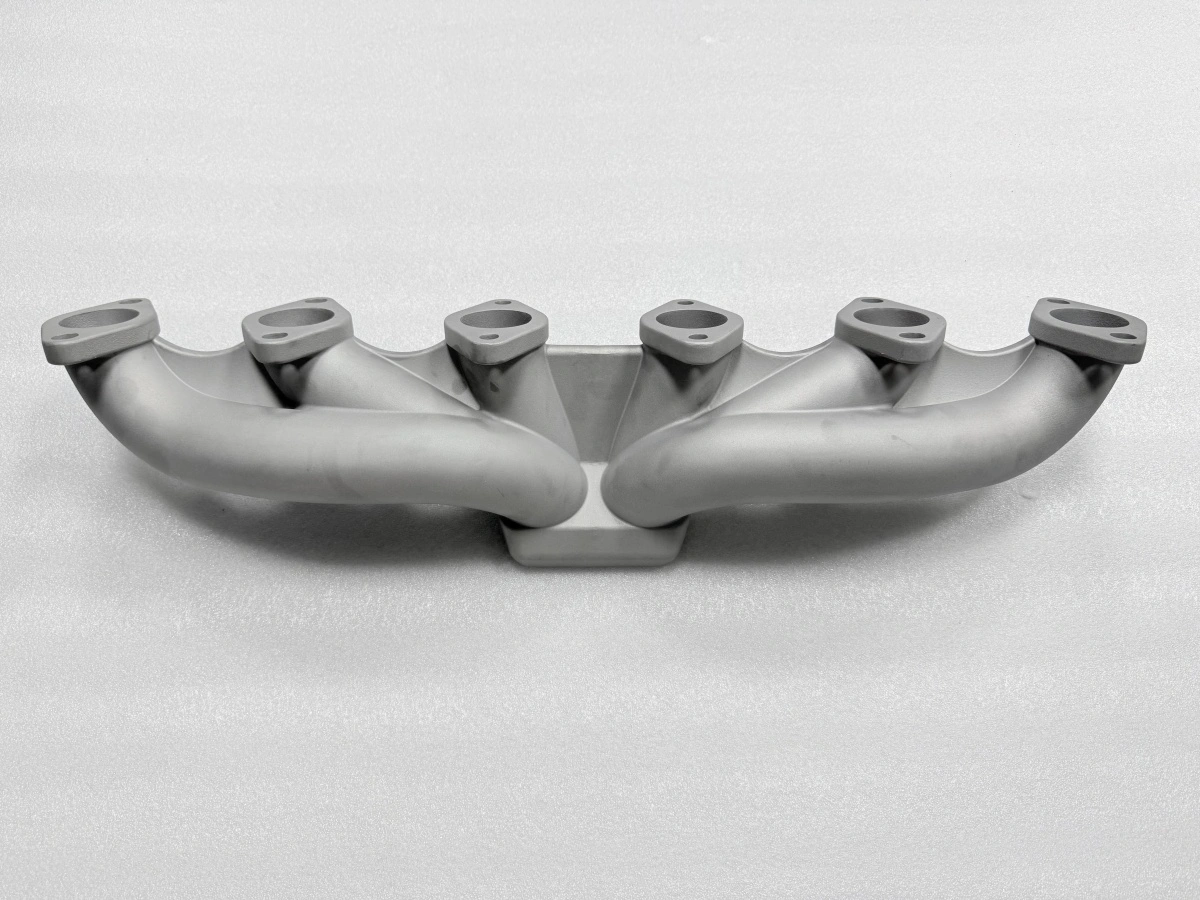
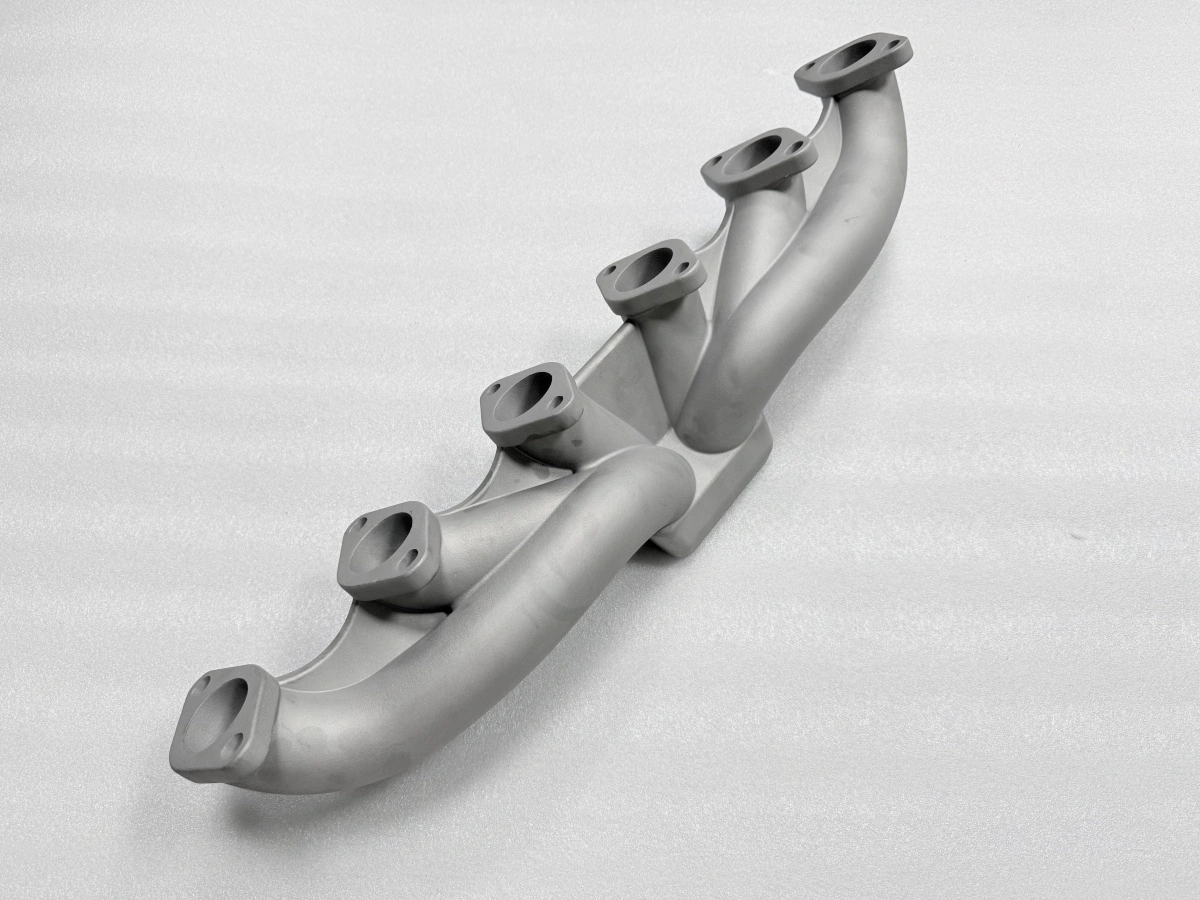
Das Teil: sechs Läufe, ein Turboflansch, 2,5 mm Wand
Der Krümmer ist ein Edelstahl-Turboabgasteil mit sechs Läufen, die in einen Auslassflansch münden, und einer Nennwand von 2,5 mm. Die Wand ist die Randbedingung, die alles andere treibt: Sie erstarrt in Sekunden, also hören die Laufquerschnitte auf zu schwinden, während der Flansch noch flüssig ist und Metall zieht.
Das Werkzeug ist ein Wachsspritzwerkzeug mit vier Kavitäten, drei Trennflächen und acht Auswerferpunkten, gefahren bei 75 °C Wachstemperatur, 0,3 MPa Spritzdruck, 8 s Nachdruck und 60 s Kühlung. Die Modelle werden zu acht pro Traube montiert, in sieben Keramiklagen von je etwa 8 mm mit 8 h Trocknung geschichtet, bei 165 °C und 7 bar entwachst und bei 1600 °C unter −0,05 MPa mit 12 s Füllzeit gegossen.
Keine dieser Zahlen ist für einen Krümmer ungewöhnlich. Zum Fall machte das Teil die Kombination: eine Wand dünn genug, dass der Lauf früh erstarrt, und ein Flansch dick genug, dass er weiter speist — die beiden Enden desselben Gussteils sind sich uneinig, wie stark sie geschwunden sind.
Erstmuster: 0,4 mm zu klein und ein kurzer Lauf
Das Erstmuster wurde am Wachsmodell an den sechs Flanschmitten und der Baulänge gemessen, danach am Guss nach Schale und Gießen. Das Modell las sich 0,4 mm zu klein an den Flanschmitten gegenüber einem CAD mit 2,0 % Skala, und der Guss wiederholte die gleiche Richtung. Ein Fehler von 0,4 mm ist etwa ein Viertel des Aufmaßes von 1,5 mm auf diesen Flächen — einmal verkraftbar, über eine Charge nicht.
Der zweite Befund war nicht dimensional. Der zweite Lauf füllte an der Spitze zu kurz, etwa 6 mm vor dem Ende der Laufbohrung. Ein kurzer Lauf am fernen Lauf einer Traube ist meist ein Füllzeit- oder Anschnittproblem und kein Metalltemperaturproblem, und die Modellbefunde stützten das: Das Modell war vollständig, die Schale sauber, und die Kürze trat nur an dieser einen Laufposition auf.
Zwei Fehler, zwei verschiedene Hebel. Der Maßfehler gehörte zur Kavitätsskala, der kurze Lauf zum Anschnitt. Beides mit der Kompensationszahl zu behandeln hätte eines verschlechtert, während das andere behoben wurde — genau die Falle, über die dieser Fall geschrieben ist.
Vier Korrekturen vor dem zweiten Guss
Die Kompensation ging am Kavitätsmodell von 2,0 % auf 2,2 %, angewendet als gleichmäßiger Maßstab, bevor die Werkzeugwege neu erzeugt wurden. Das verschob die Flanschmitten um 0,4 mm in die richtige Richtung und ließ die Baulänge innerhalb 0,1 mm.
Danach kam die lokale Korrektur: Zwei Flanschflächen wurden um 0,2 mm nachgefräst, um die Restverzerrung zu nehmen, die ein gleichmäßiger Maßstab an einem Teil mit unterschiedlich erstarrenden Querschnitten nicht adressieren kann. Die Trennebene wurde anschließend neu angepasst und an jeder Ecke auf 0,05 mm geprüft.
Die vierte Änderung war der Anschnitt. Ein Anschnitt wurde am kurzen Lauf ergänzt, so dimensioniert, dass die Füllzeit an diesem Ende sank, ohne die Turbulenz anderswo auf der Traube zu erhöhen. Der Guss selbst blieb bei 1600 °C und −0,05 MPa, die Füllzeit blieb bei 12 s; nur der Eintritt änderte sich.
Kontrollpunkt | Erster Lauf | Nach der Korrektur |
|---|---|---|
Schwindkompensation | 2,0 % | 2,2 % |
Lokale Kavitätskorrektur | keine | 0,2 mm auf zwei Flächen |
Anschnitt an Lauf 2 | ein Anschnitt | zwei Anschnitte |
Trennspalt | 0,10 mm | 0,05 mm |
Flanschmitten | 0,4 mm zu klein | innerhalb ±0,15 mm |
Füllung Lauf 2 | kurz, 6 mm | vollständig |
Die Tabelle ist die ganze Korrektur in einem Blick: zwei Zahlen bewegten die Geometrie, zwei den Prozess. Die automatische Wachsspritzmaschine hielt die Pressenparameter über beide Läufe konstant, sodass der Unterschied zwischen den Läufen dem Werkzeug und dem Anschnitt zuzuordnen ist und nicht Bedienereinstellungen.
Bearbeitung: drei Aufspannungen und der Umweg über 0,08 mm
Die Bearbeitung läuft in drei Aufspannungen auf einer Bezugskette: Kopf-Flansch und zwei Laufflächen, dann die restlichen vier Laufflächen, dann das Bohrbild. Ebenheit ist mit 0,05 mm je Dichtfläche spezifiziert. In der ersten Charge nach der Korrektur maß ein Teil nach der zweiten Aufspannung 0,08 mm auf einer Lauffläche.
Der Wert wurde auf die Reihenfolge zurückgeführt, nicht auf den Guss. Das Teil war auf einer Fläche gespannt worden, die in der ersten Aufspannung bearbeitet wurde, und die Spannkraft drückte den dünnen Flansch vor dem Schnitt. Umspannen auf die Boss-Auflagen und ein leichterer erster Schnitt brachten die Fläche auf 0,05 mm zurück, und die restlichen Teile der Charge hielten sie.
Das Bohrbild ist 4×M10×1,5, geprüft mit Gut-Ausschuss-Lehre in der dritten Aufspannung. Der Umweg ist es wert, festgehalten zu werden, weil es die Art Fehler ist, die wie ein Gussproblem aussieht: Ein Ebenheitswert von 0,08 mm an einem Teil, dessen Guss innerhalb CT6 nach ISO 8062-3 liegt, ist ein Vorrichtungseffekt, und ihn in der Kavität zu suchen hätte das ganze Werkzeug umsonst bewegt.
Was der Prüfbericht des Abgaskrümmers abdeckt
Der Prüfbericht dieses Teils deckt drei Ebenen. Die dimensionale Ebene ist ein 3D-Scan zu Baseline und zu Final, verglichen gegen ein Abnahmeband von ±0,9 mm, das innerhalb der CT6-Toleranz der Zeichnung liegt. Die Oberflächenebene sind Röntgen- und Farbeindringprüfung am Heißgaspfad, beschrieben in Röntgen-, FPI- und KMG-Prüfung. Die Werkstoffebene ist ein Chemie- und Mechanikzeugnis von der Werkstoffprüfung und -analyse.
Was der Bericht nicht abdeckt, ist genauso klar zu sagen. Er enthält kein Ermüdungslebensdauer-Ergebnis, kein Druckprüfungsergebnis und keine Kundenabnahme. Ein Maßbericht und eine CT6-Toleranz sagen, dass das Teil dort ist, wo es sein soll, nicht dass es einen Lastzyklus übersteht; dieses Urteil gehört zur Validierung des Kunden.
Der Bericht ist auch das, was die nächste Charge günstiger macht. Mit Baseline-Scan und Erstmusterwerten in der Akte ist die Korrekturhistorie nachvollziehbar, und die Drift von 0,1 mm nach 300 Teilen wurde als Trend gegen diese Baseline gelesen und nicht als neues Problem. Diese Lesart ist dieselbe wie in Maßhaltigkeit im Feinguss.
Die Lehre aus diesem Fall ist nicht die 2,2 %. Sie ist, dass zwei Fehler, die im Bericht gleich aussehen — ein Maßfehler und ein kurzer Lauf — zwei verschiedene Korrekturen brauchten, und dass der dimensionale in die Kavität gehörte, während der füllende in den Anschnitt gehörte. Senden Sie einen Erstmusterbericht in diesem Format, und wir sagen Ihnen, zu welchem Hebel jede Abweichung gehört, bepreist mit der Route für Vakuum-Feinguss. Vergleichbare Programme stehen unter Edelstahl-Feinguss und Feinguss für Gasturbinenteile, und die Anschnittseite steht in Präzisionsgießen. Die Bearbeitungsfolge läuft beim CNC-Bearbeitungsteam, und die Begründung der drei Aufspannungen steht in CNC-Bearbeitung an Gussstücken.
FAQs
