
Schwindung am Abgaskrümmer: 2,0 % scheiterte, 2,2 % hielt
Die Schwindung eines Abgaskrümmers folgt keiner einzigen Zahl, weil ein dünnwandiger Krümmer in drei Stufen schwindet, die sich nicht zu einem Skalenfaktor addieren. Flüssigschwindung, Erstarrungsschwindung und Festkörperschwindung wirken jeweils auf einen anderen Querschnitt desselben Teils. An diesem Krümmer ließ ein pauschales Schwindmaß von 2,0 % das Erstmuster insgesamt 0,4 mm zu klein werden, während 2,2 % plus eine lokale Kavitätskorrektur von 0,2 mm die Charge innerhalb ±0,15 mm hielten.
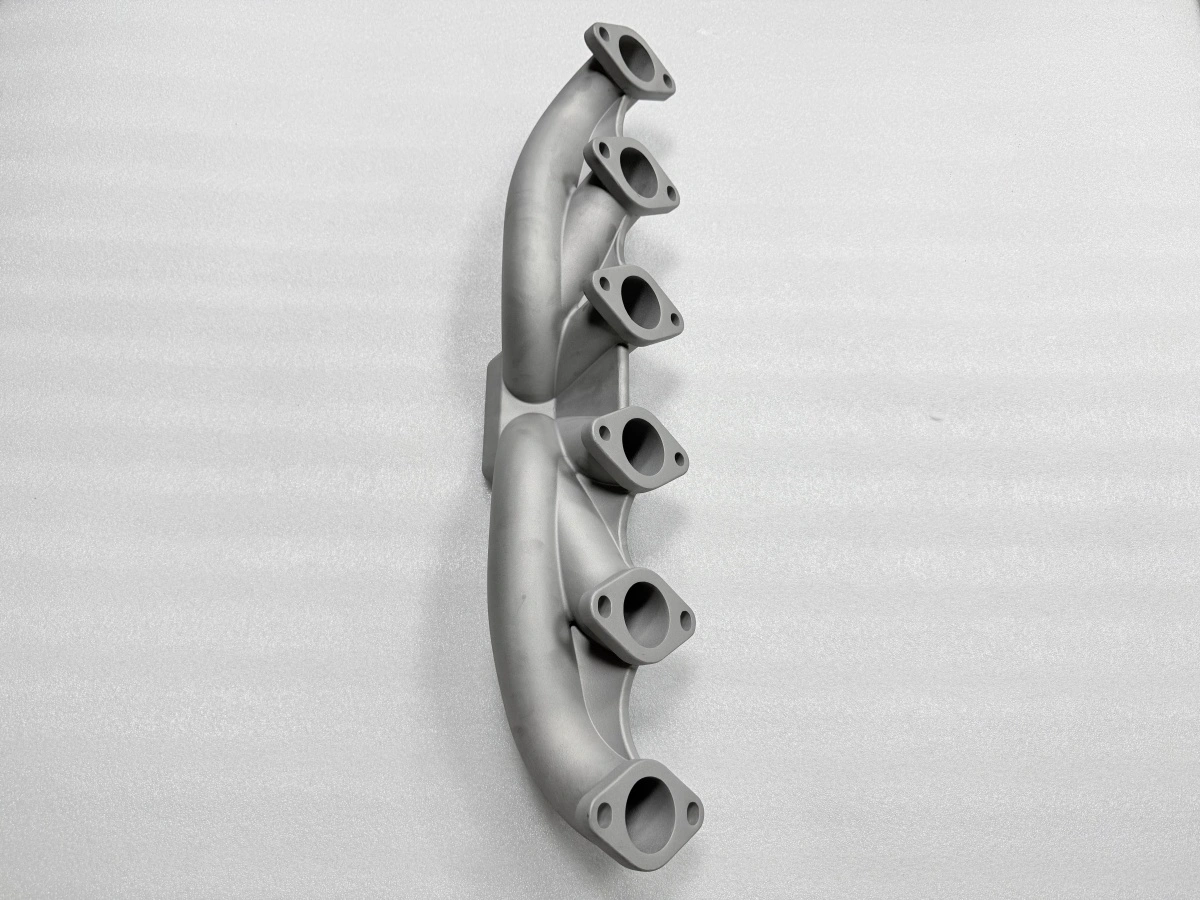
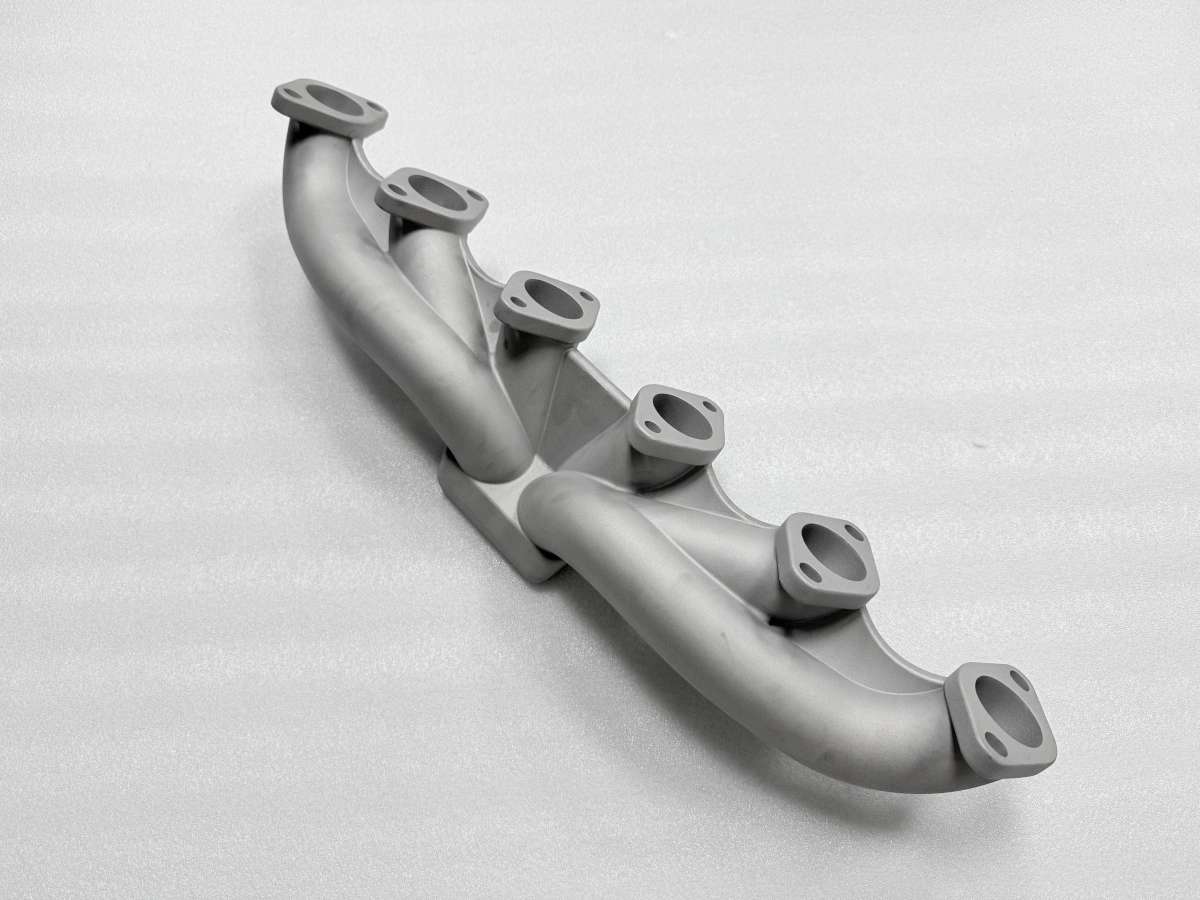
Warum Abgaskrümmer in drei Stufen schwinden
Die erste Stufe ist die Flüssigschwindung. Während das Metall von der Gießtemperatur bei 1600 °C bis zur Liquidustemperatur abkühlt, sinkt das Volumen ohne Formänderung, und der Speiser muss diesen Verlust nachführen. Die zweite Stufe ist die Erstarrung: Die Haut bildet sich, während der Kern noch flüssig ist, und die zuletzt erstarrende Restschmelze hat keinen Nachfluss — dort speist eine 2,5-mm-Wand entweder nach oder schwindet von der Formwand weg.
Die dritte Stufe ist die Festkörperschwindung, und sie ist es, die der Schwindmaßstab im Modellbau abdecken soll. Ein Maßstab, der jeder Abmessung einen einheitlichen Prozentsatz hinzufügt, unterstellt, dass die ersten beiden Stufen bei Raumtemperatur unsichtbar sind. An einem Krümmer sind sie das nicht: Der Laufquerschnitt erstarrt vor der Flanschseite, also schwindet die Flanschseite weiter, während der Lauf schon steht, und die Differenz erscheint als Versatz zwischen den Dichtflächen statt als gleichmäßige Größenänderung.
Deshalb kann dasselbe 2,2 %, das am Körper funktioniert, auf einer Flanschfläche falsch sein. Die Zahl ist keine Eigenschaft der Legierung allein, sondern von Legierung, Querschnitt und lokalem Temperaturgradienten zusammen.
Daraus folgt die Speisergröße. Ein Speiser, der für die Flanschseite groß genug ist, ist für den Lauf überdimensioniert und hinterlässt einen schwereren Querschnitt, der zuletzt erstarrt; beide Enden des Teils frieren damit auf unterschiedlichen Uhren. Der tragfähige Kompromiss ist ein Speiser nach dem dicksten Querschnitt und eine Kavitätsskala, die am dünnsten geprüft wird — deshalb wird das Erstmuster an beiden Enden gemessen und nicht nur an einem.
Warum dünne Wände und dicke Flansche anders wandern
Eine 2,5-mm-Wand erstarrt in Sekunden und schwindet dann als Festkörper mit wenig Speisung. Ein 8 mm dicker Flansch bleibt länger flüssig, zieht Metall aus dem Speiser nach und schwindet absolut mehr, während er pro Längeneinheit weniger schwindet. Beides mit einem Faktor zu kompensieren überkorrigiert das eine und unterkorrigiert das andere, und der Fehler erscheint als Passungsfehler statt als Maßfehler.
Die praktische Folge ist, dass die Schwindungskompensation in zwei Schritten angewendet wird. Zuerst die globale Skala für die dritte Stufe über das ganze Teil. Dann eine lokale Kavitätskorrektur an den Flächen, an denen das gemessene Erstmuster vom Modell abweicht — dort, wo die ersten beiden Stufen zählen. An diesem Krümmer endete die globale Zahl bei 2,2 %, und die lokale Korrektur betrug 0,2 mm auf zwei Flanschflächen.
Am selben Teil gemessen, bewegte sich die Baulänge zwischen beiden Schwindmaßen um 0,1 mm, während die Flanschmitten um 0,4 mm wanderten. Das ist der Querschnittseffekt: Eine Abmessung wird von der Festkörperschwindung dominiert, die andere von den früheren Stufen, und eine Skala kann nicht beide bedienen. Deshalb wird das Schwindmaß zusammen mit den Flächen genannt, für die es gilt, und nicht als ein Prozentsatz für das ganze Teil.
Stellhebel | Gussroute | Additive Modellroute |
|---|---|---|
Schwindung geregelt durch | Kavitätsskala plus lokale Korrektur | Skala im Druckfile |
Erstmuster-Werkzeug | Wachsmodell auf KMG gemessen | Gedrucktes Modell auf KMG gemessen |
Korrekturfenster | Kavität nachfräsen, Tage | Datei neu ausgeben, Stunden |
Chargenkonsistenz | Kavitätsverschleiß je Charge erfasst | Streuung von Build zu Build |
Beste Passung | Volumen über rund 300 Teilen | Eingefrorene Geometrie, Prototypen |
Die Tabelle zählt, weil beide Routen dieselbe Physik mit anderen Hebeln steuern: Die Gussroute korrigiert eine Kavität, die additive Route eine Datei. Keine von beiden ersetzt die Erstmuster-Schleife. Ein gedrucktes Modell beschreibt 3D-Druck von Wachsmodellen.
Die Erstmuster-Schleife: messen, Kavität korrigieren, erneut gießen
Die Schleife beginnt mit einem gemessenen Erstmuster, nicht mit einer Zeichnung. An diesem Krümmer wurde das Modell an den sechs Flanschmitten und der Baulänge gegen ein CAD mit 2,2 % Skala gemessen. Im ersten Versuch bei 2,0 % war das Ergebnis 0,4 mm zu klein — zu viel für das Bearbeitungsaufmaß und zu gleichmäßig, um ein Gießproblem zu sein.
Die Korrektur ging in die Kavität, nicht in die Presse. Zwei Flächen wurden um 0,2 mm nachgefräst, und die nächsten drei Modelle bestätigten die Korrektur, bevor die Charge lief. Das ist die ganze Schleife: Modell messen, Kavität um den gemessenen Betrag korrigieren, erneut gießen und erst dann die Charge freigeben. Eine Korrektur an der Presse hätte den Fehler verschoben statt entfernt.
Die Abnahmegröße der Schleife ist das Chargenband, nicht ein Einzelteil. Hier liegt das Band bei ±0,15 mm an den Flanschmitten, geprüft gegen die Maßhaltigkeit im Feinguss und nicht gegen die Zeichnungsgrenzen. Ein Band von ±0,15 mm klingt eng, bis man es mit dem Aufmaß von 1,5 mm vergleicht: Das Band schützt das Aufmaß, und das Aufmaß entscheidet, ob das Teil nach 300 Stück noch bearbeitet werden kann.
Warum die Wärmebehandlung vor die Fertigbearbeitung gehört
Ein im Formkasten abgekühltes Gussteil trägt Eigenspannungen aus demselben Temperaturgradienten, der die ungleichmäßige Schwindung verursacht hat. Die Bearbeitung entfernt das Material, das diese Spannungen im Gleichgewicht hielt, und das Teil bewegt sich. An diesem Krümmer läuft das Spannungsarmglühen bei 880 °C für 3 h, danach im Ofen abkühlen auf 200 °C, bevor das Teil entnommen wird.
Die Bezugsfläche wird innerhalb von 24 h nach dem Glühen neu gemessen, weil ein Teil direkt nach drei Stunden Haltezeit noch setzt. Die Ebenheit nach der Bearbeitung wird auf 0,05 mm je Dichtfläche gehalten, und sie bleibt nur, wenn das Glühen vorher lief. Wer es überspringt, sieht den Flansch in der dritten Bearbeitungswoche um 0,1 mm wandern — das Fehlerbild aus Spannungsarmglühen in Gussstücken.
Die Ofenabkühlung ist Teil des Zyklus, nicht Bequemlichkeit. Das Teil bei 880 °C zu entnehmen und an Luft abzukühlen bringt einen neuen Gradienten über die Flansche ein, also genau den Mechanismus, den das Glühen entfernen sollte. Das Abkühlen im Ofen kostet Stunden und liefert ein Teil, dessen Bezug sich nach dem ersten Schnitt nicht mehr bewegt. Die Route läuft auf der Wärmebehandlung, und der Vakuumzyklus für Superlegierungen steht in Spannungsarmglühen in Superlegierungsguss.
Wo die Schwindungskompensation aufhört zu wirken
Die Kompensation hört auf zu wirken, wenn der Fehler nicht mehr dimensional ist. Ein Nichtauslauf, eine Kaltstelle oder ein Gasfehler lässt sich nicht aus einer Kavität skalieren; die Kompensation zu ändern, um ihnen nachzujagen, verschlechtert das Maßproblem und lässt das Füllproblem bestehen. Die Grenze ist genau diese Linie: Kompensation korrigiert Größe, nicht Füllung.
Sie hört auch ohne Erstmuster-Schleife auf zu wirken. Eine Charge auf ungeprüfter Kavität hat keinen Bezug für die Korrektur, und das Band von ±0,15 mm ist eine Messung, keine Annahme. Unter rund 300 Teilen kostet die Schleife meist mehr, als die Teile wert sind, und ein gedrucktes Modell hält die Geometrie günstiger, bis das Design steht. Das ist eine Kostengrenze, keine technische.
Dazu kommt eine Geometriegrenze. Wird ein Flansch so dünn, dass das Glühen selbst ihn verzieht, ist nicht mehr die Kompensation der Hebel, sondern die Vorrichtung; dann wird das Teil durch die Bearbeitung in einer gespannten Vorrichtung gehalten statt in der Kavität korrigiert.
Die dritte Grenze ist die Werkstoffaussage. Ein Maßbericht und eine CT6-Zeichnungstoleranz nach ISO 8062-3 sagen nichts über Ermüdungslebensdauer, Druckdichtheit oder Kundenabnahme. Prüfungen dafür liegen bei der Werkstoffprüfung und -analyse, und der metallurgische Hintergrund für equiaxiale Strukturen steht in equiaxialer Kristallguss. Ein Produktionsfall zu Edelstahl-Feinguss zeigt dieselbe Schleife an einem vergleichbaren Teil.
Senden Sie die Zeichnung und die Legierung; wir liefern das Schwindmaß, die daraus folgenden lokalen Kavitätskorrekturen und den Erstmusterplan, der sie belegt, bepreist mit der Route für Vakuum-Feinguss, bevor die Kavität geschnitten wird.
FAQs
