
Edelstahl-Abgaskrümmer: 2,5-mm-Wände bearbeiten
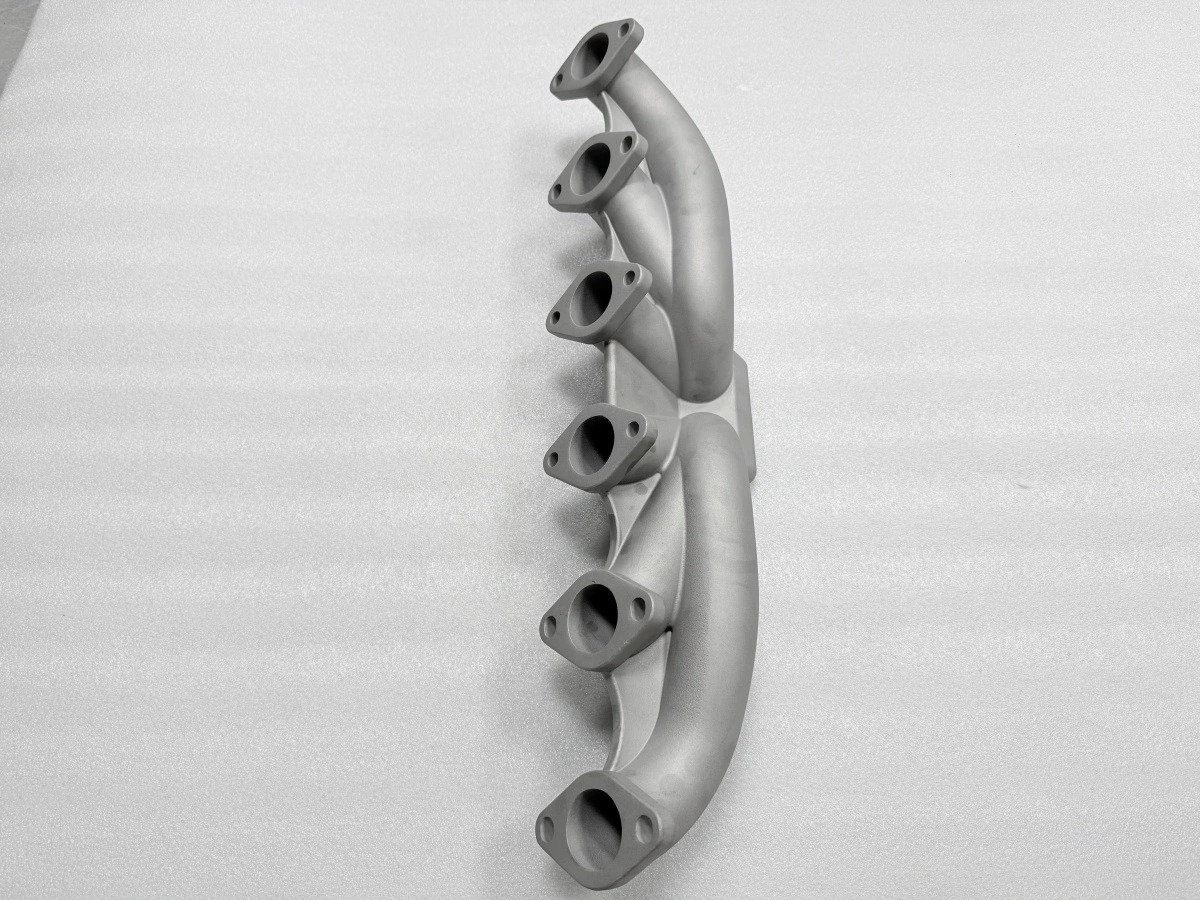
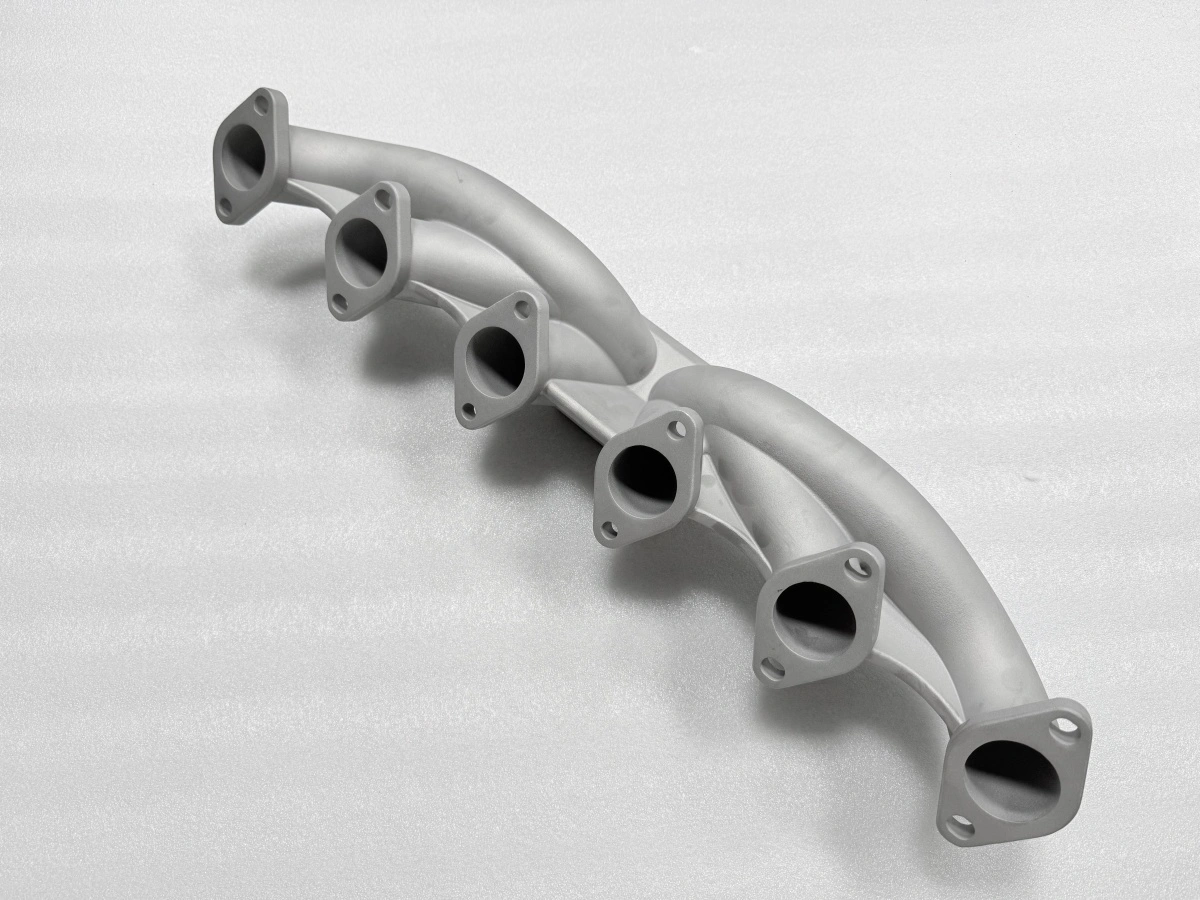
Ein Edelstahl-Abgaskrümmer mit 2,5-mm-Wänden lässt sich sauber bearbeiten, wenn drei Bedingungen gelten: die sechs Flächen behalten 1,5 mm Aufmaß, das Teil wird bei 880 °C für 3 h spannungsarm geglüht und im Ofen auf 200 °C abgekühlt, und die Schlichtschnitte bleiben bei 0,4 mm axialer Zustellung. Fällt eine davon weg, wandert die Ebenheit, die auf der Messplatte 0,05 mm las, über Nacht. Das Bearbeitungsproblem an diesem Teil ist nicht die Härte, sondern die Gusshaut und die Eigenspannung darunter.
Was Bearbeitbarkeit bei einem Gusskrümmer bedeutet
Bearbeitbarkeit wird bei einem Gussteil meist als Schnittgeschwindigkeit beschrieben, und diese Zahl hilft hier wenig. Ein Edelstahlkrümmer kommt mit Gusshaut auf jeder Fläche, einer Wand, die je nach Lauf zwischen 2,5 mm und 4 mm variiert, und einem Spannungsfeld aus dem Abkühlen. Der Schnitt muss die Haut überstehen, die dünne Wand nicht wegdrücken und genug Material für das Glühen lassen.
Drei Eigenschaften entscheiden wirklich: Aufmaßgleichmäßigkeit, Hautzustand und Spannungszustand. Die Aufmaßgleichmäßigkeit bestimmt, wie viele Zustellungen nötig sind, bis die Fläche sauber ist; eine Fläche, die um 0,4 mm um die Flanschkontur schwankt, braucht eine Schrupp- und eine Schlichtbahn, bevor eine Schlichtzustellung vertrauenswürdig ist. Der Hautzustand bestimmt den ersten Schnitt: ein sandgestrahltes Gussteil mit Ra 3,2–6,4 µm schneidet anders als eine Schale, die noch Keramikreste trägt, weil die Reste eine Wendeschneidplatte auf wenigen Zentimetern stumpf machen.
Der Spannungszustand bestimmt den letzten Schnitt. Ein nicht geglühtes Gussteil bewegt sich nach der Schlichtbahn, und die Bewegung wird erst sichtbar, wenn das Teil ausgespannt ist. Deshalb steht das Glühen in der Abfolge dieses Krümmers vor der Bearbeitung und nicht danach, und deshalb liegt die Nachmessung nach 24 h dazwischen.
Schwindung und Haut: wo der erste Schnitt landet
Für die Schwindung ist vor der Ankunft des Gussteils bereits bezahlt: Die Kavität trug 2,2 % Kompensation, sodass die Flächen mit 1,5 mm Aufmaß statt mit einer Nennfläche kommen. Was der Zerspaner erbt, ist die Streuung um diesen Wert. An einem Krümmer tragen die sechs Flächen nicht identisches Aufmaß, weil die Querschnitte dahinter zu unterschiedlichen Zeiten erstarren, und der Unterschied kann über ein Flächenpaar 0,3 mm erreichen.
Der erste Schnitt landet deshalb auf der höchsten Fläche, nicht auf dem Mittel. 0,5 mm von der hohen und 0,2 mm von der niedrigen Fläche zu nehmen erhält die Bezugsfläche; ein gleichmäßiger Schnitt von 0,3 mm auf beiden lässt die niedrige Fläche ungeschnitten und erzwingt eine zweite Aufspannung. Die Modellqualität hinter dieser Streuung wird früher gesetzt, in der präzisen Wachsmodell-Herstellung, und zeigt sich hier als Aufmaßstreuung statt als Fehler.
Die Haut zählt aus einem zweiten Grund. Die Gusshaut auf Edelstahl ist kaltverfestigt und an der Oberfläche leicht entkohlt, sodass die ersten 0,2 mm härter schneiden als das Material darunter. Wendeschneidplatten, die im Kern zufrieden sind, brechen auf der Haut, und eine gebrochene Platte an einer 2,5-mm-Wand ist ein Ausschussteil. Die Flächen vor der Bearbeitung auf Ra 3,2–6,4 µm zu strahlen nimmt die schlimmste Haut ab und macht den ersten Schnitt berechenbar.
Spannungsarmglühen bei 880 °C und warum 24 h zählen
Geglüht wird bei 880 °C für 3 h, danach im Ofen auf 200 °C abkühlen, bevor das Teil entnommen wird. Die Haltezeit ist so gewählt, dass die Eigenspannung aus dem Gießen abgebaut wird, ohne das Gussgefüge zu verändern; die Ofenabkühlung ist so gewählt, weil ein Teil bei 880 °C zu entnehmen und an Luft abzukühlen einen neuen Gradienten über die Flansche bringt — genau der Mechanismus, den das Glühen entfernen sollte.
Die 24 h sind ein Messfenster, kein Prozessschritt. Ein Teil, das gerade drei Stunden Haltezeit hinter sich hat, setzt sich beim Abkühlen auf Raumtemperatur noch, und es zwei Stunden nach dem Öffnen zu messen liefert eine Bezugsfläche, die sich bis zum ersten Schnitt bewegt hat. Innerhalb von 24 h neu zu messen und diesen Wert als Bezug zu verwenden, ist der Grund, warum der erste Schnitt dort landet, wo die Zeichnung es erwartet.
Die Glühfolge läuft auf der Wärmebehandlung, und die Mechanik dahinter steht in Spannungsarmglühen in Gussstücken. Die anschließende Prüfung ist eine Ebenheitsmessung auf der Messplatte, kein KMG-Scan: Eine Platte zeigt eine kippende Fläche sofort, und genau dieser Fehler soll verhindert werden.
Schnittwerte, die 0,05 mm Ebenheit halten
Geschruppt wird bei 600–1500 U/min mit 0,8 mm Zustellung und einem Vorschub von 300–500 mm/min, und auf den dünnen Abschnitten bewusst zurückhaltend. Die Wand hinter einer Laufläche ist 2,5 mm, und ein schwerer radialer Schnitt auf einer Fläche mit 2,5 mm Metall dahinter lenkt die Wand aus, bevor er schneidet — das erscheint später als Ebenheitsfehler und nicht als Rattermarke.
Geschlichtet wird bei 1500–2000 U/min mit 0,4 mm axialer Zustellung und demselben Vorschub von 300–500 mm/min. Die 0,4 mm sind der Wert, der die 0,05 mm Ebenheit hält: Eine tiefere Schlichtbahn speichert genug Energie in der dünnen Wand, um nach dem Vorbeilaufen der Platte zurückzufedern, und die Fläche liest sich konkav auf der Platte. Zwei Zustellungen à 0,4 mm kosten weniger Zeit als eine à 0,8 mm plus Nacharbeit.
Operation | Drehzahl | Vorschub | Zustellung | Ergebnis |
|---|---|---|---|---|
Schruppen, Flächen | 600–1500 U/min | 300–500 mm/min | 0,8 mm radial | Aufmaß auf 0,6 mm egalisiert |
Vorschlichten | 1200–1800 U/min | 300–500 mm/min | 0,5 mm axial | 0,1 mm Aufmaß verbleibt |
Schlichten, Dichtflächen | 1500–2000 U/min | 300–500 mm/min | 0,4 mm axial | Ebenheit ≤0,05 mm |
Gewindefräsen M10×1,5 | 800–1200 U/min | 100–200 mm/min | Vollprofil | Einschraubtiefe ≥1,5×D |
Die Tabelle ist die Schnittseite der Prozesskarte. Jede Zahl darin setzt voraus, dass das Glühen bereits gelaufen ist: dieselben Werte an einem ungeglühten Gussteil halten die Ebenheit eine Stunde und verlieren sie über Nacht.
Oberfläche und Gewindegüte an Edelstahlguss
Dichtflächen werden auf Ra ≤1,6 µm geschlichtet, erreichbar in einer Zustellung von 0,4 mm, wenn das Vorschlichten 0,1 mm gelassen hat und die Platte frisch ist. Ra 0,8 auf einer Gussfläche durch langsameren Vorschub zu jagen macht die Oberfläche meist schlechter, weil die Platte die kaltverfestigte Haut reibt statt zu schneiden; die Lösung ist eine geringere axiale Zustellung, kein langsamerer Vorschub.
Die Gewinde an diesem Teil sind M10×1,5 in den Flanschecken, mit einer geforderten Einschraubtiefe von mindestens 1,5×D. An einem Gussteil heißt das zwei Prüfungen: Das Loch ist nicht in eine Lunker tasche gebohrt, und das Gewinde ist geformt oder gefräst statt in eine harte Stelle geschnitten. Gewindefräsen hält den Flankendurchmesser gleichmäßiger als Gewindeschneiden in Edelstahlguss und erlaubt eine Gut-Ausschuss-Lehre an jedem Loch statt nur an einer Stichprobe.
Die Oberflächenmessungen und die Ebenheitswerte werden gegen die Grenzen der Maßhaltigkeit im Feinguss erfasst, und das Gussteil dahinter wird nach CT6 gemäß ISO 8062-3 abgenommen. Die Bearbeitungsseite desselben Prozesses läuft beim CNC-Bearbeitungsteam, und die Aufspannlogik steht in CNC-Bearbeitung an Gussstücken.
Wo Edelstahlguss aufhört, sich zu lohnen
Der erste Vergleich gilt einer Schweißkonstruktion. Ein geschweißter Edelstahlkrümmer ist unter rund 100 Teilen günstiger und braucht kein Werkzeug, aber jede Schweißnaht ist eine wärmebeeinflusste Zone, die sich nach der Bearbeitung bewegt, und die Flanschebenheit hängt von der Vorrichtung ab, nicht vom Grundwerkstoff. Guss gewinnt, wenn sich die Geometrie wiederholt, wenn die Wand dünn genug ist, dass Schweißen sie verzieht, und wenn die Flanschebenheit einen Temperaturzyklus überstehen muss.
Der zweite Vergleich gilt einem gedruckten Teil. Drucken gewinnt, wenn die Geometrie noch wandert, wenn die Stückzahl unter etwa 30 liegt und wenn die Wand für das Verfahren verdickt werden darf; es verliert, wenn die Oberfläche auf sechs Flächen Ra ≤1,6 µm erreichen muss, wenn die Stückrate gefordert ist, die der Drucker nicht schafft, und wenn der Stückpreis mehr zählt als die Lieferzeit.
Edelstahlguss hört auf, sich zu lohnen, wenn die Wand unter 2 mm fällt und ein gekernter Innenkanal dazukommt, wenn die Legierung in diesem Querschnitt nicht sauber gießbar ist, oder wenn die Menge nie den Punkt erreicht, an dem sich das Werkzeug amortisiert. Dann ist die ehrliche Antwort eine andere Route und kein besserer Bearbeitungsplan.
Die Werkstoffseite dieser Grenze wird nicht durch einen Bearbeitungstest entschieden. Chemie und Gefüge im Gusszustand deckt equiaxialer Kristallguss ab, Zeugnisse kommen von der Werkstoffprüfung und -analyse, und die Produktionsfolge an einem vergleichbaren Teil steht in Edelstahl-Feinguss. Dieser Artikel behandelt nur Bearbeitungsbedingungen; er macht keine Aussage zu einer bestimmten Werkstoffsorte und deckt keine Schweißreparatur oder heißisostatisches Pressen ab.
Senden Sie die Zeichnung mit den sechs Flanschflächen und der Legierung; wir liefern die Aufmaßentscheidung, das Glühfenster und die Schnittwerte, die zur Wand passen, bepreist mit der Route für Vakuum-Feinguss zusammen mit der Bearbeitung. Wenn Wand oder Menge eine andere Route sagen, sagen wir das stattdessen.
FAQs
