
स्टेनलेस स्टील निकास मैनिफोल्ड: 2.5 mm दीवार की मशीनिंग
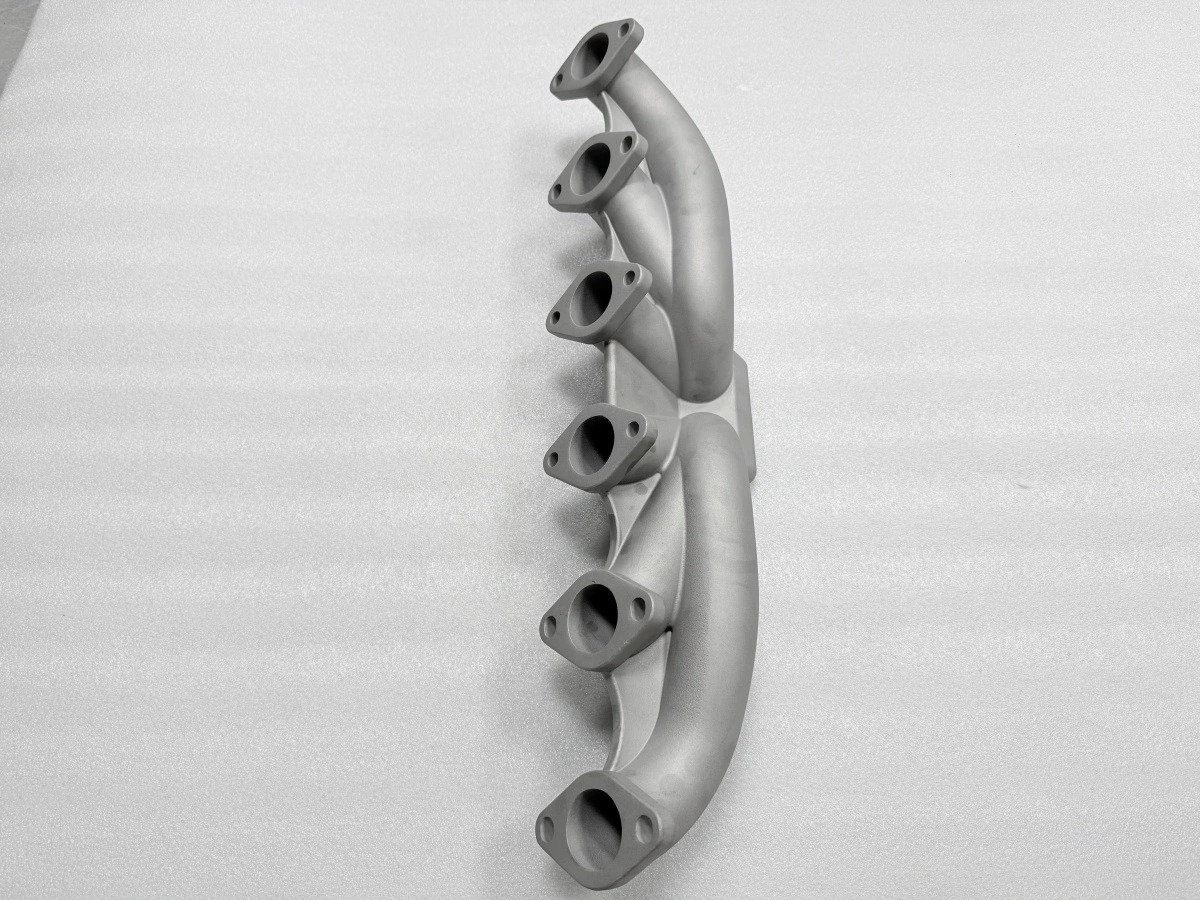
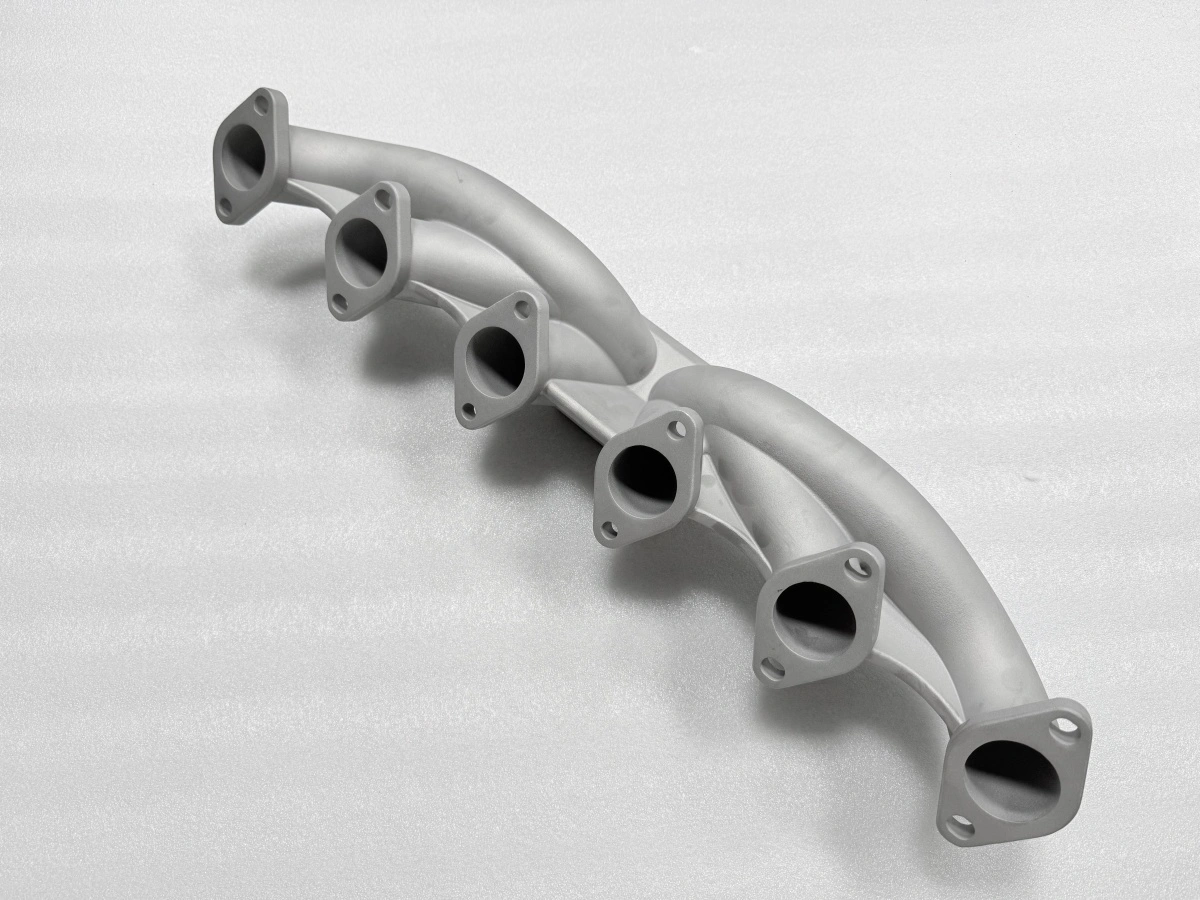
2.5 mm पतली दीवार वाला कास्ट स्टेनलेस निकास मैनिफोल्ड साफ मशीन होता है जब तीन शर्तें पूरी हों: छह सतहें 1.5 mm भत्ता रखें, हिस्सा 880 °C पर 3 घंटे तनाव-मुक्त होकर भट्टी में 200 °C तक ठंडा हो, और फिनिश पास 0.4 mm अक्षीय गहराई पर रहें। कोई एक हटाएँ और प्लेट पर 0.05 mm पढ़ा गया फ्लैटनेस रात भर में चला जाता है। इस हिस्से की मशीनिंग समस्या कठोरता नहीं, कास्ट स्किन और उसके नीचे का अवशिष्ट तनाव है।
कास्ट मैनिफोल्ड में मशीन-योग्यता का अर्थ
कास्टिंग की मशीन-योग्यता अक्सर कटिंग स्पीड से बताई जाती है, और वह अंक यहाँ लगभग बेकार है। स्टेनलेस निकास मैनिफोल्ड हर सतह पर मोल्ड स्किन, चैनल के हिसाब से 2.5 से 4 mm की दीवार, और ठंडक से बचा तनाव-क्षेत्र लेकर आता है। कट को स्किन पार करनी है, पतली दीवार को धकेलना नहीं है, और तनाव-मुक्ति के लिए पर्याप्त सामग्री छोड़नी है।
वास्तव में तीन गुण तय करते हैं: भत्ते की एकरूपता, स्किन की स्थिति और तनाव की स्थिति। एकरूपता तय करती है कि सतह साफ होने तक कितने पास चाहिए; फ्लैंज के आसपास 0.4 mm घूमती सतह को रफिंग और सेमी-फिनिश चाहिए, तभी फिनिश भरोसेमंद होती है। स्किन पहला कट तय करती है: Ra 3.2–6.4 µm तक सैंडब्लास्ट किया कास्टिंग उस शेल से अलग कटता है जिस पर सिरेमिक अवशेष हैं, क्योंकि अवशेष कुछ सेंटीमीटर में इंसर्ट को कुंद कर देते हैं।
तनाव की स्थिति आखिरी कट तय करती है। बिना तनाव-मुक्ति का कास्टिंग फिनिश पास के बाद हिलता है, और हिलना क्लैंप खुलने पर ही दिखता है। इसलिए इस मैनिफोल्ड का क्रम तनाव-मुक्ति को मशीनिंग से पहले रखता है, बाद में नहीं, और इसीलिए 24 घंटे की दोबारा माप बीच में आती है।
संकोचन और स्किन: पहला कट कहाँ पड़ता है
संकोचन का भुगतान कास्टिंग आने से पहले हो चुका है: कैविटी में 2.2% क्षतिपूर्ति थी, इसलिए सतहें 1.5 mm भत्ते के साथ आती हैं, नाममात्र सतह के साथ नहीं। मशीनिस्ट को उस मान के आसपास का बिखराव विरासत में मिलता है। मैनिफोल्ड पर छह सतहें एक जैसा भत्ता नहीं रखतीं, क्योंकि उनके पीछे के क्रॉस-सेक्शन अलग समय पर जमते हैं, और एक जोड़ी सतहों पर अंतर 0.3 mm तक हो सकता है।
इसलिए पहला कट सबसे ऊँची सतह पर पड़ता है, औसत पर नहीं। ऊँची से 0.5 mm और नीची से 0.2 mm लेने पर डेटम बचता है; एकरूप 0.3 mm पास नीची सतह को बिना मशीन छोड़ देती है और दूसरा सेटअप माँगती है। इस बिखराव के पीछे की मॉडल गुणवत्ता पहले तय होती है, सटीक वैक्स पैटर्न निर्माण में, और यहाँ भत्ते के बिखराव के रूप में दिखती है, खराबी के रूप में नहीं।
स्किन दूसरे कारण से मायने रखती है। स्टेनलेस पर कास्ट स्किन वर्क-हार्डन है और सतह पर हल्की डीकार्बराइज़्ड, इसलिए पहले 0.2 mm कोर से कठिन कटते हैं। जो इंसर्ट कोर में खुश हैं वे स्किन पर चिपक जाते हैं, और 2.5 mm दीवार पर चिपका इंसर्ट रिजेक्ट हिस्सा है। मशीनिंग से पहले सतहों को Ra 3.2–6.4 µm तक ब्लास्ट करना सबसे बुरी स्किन हटा देता है और पहले पास को अनुमानित बनाता है।
880 °C पर तनाव-मुक्ति और 24 घंटे क्यों
तनाव-मुक्ति 880 °C पर 3 घंटे होती है, फिर भट्टी में 200 °C तक ठंडा करके निकाला जाता है। होल्ड तापमान इसलिए चुना जाता है कि कास्टिंग का तनाव ढीला हो और कास्ट संरचना न बदले; भट्टी में ठंडक इसलिए कि 880 °C पर निकालकर हवा में ठंडा करना फ्लैंज पर फिर प्रवणता डाल देता है — वही क्रियाविधि जिसे यह चरण हटाने आया था।
24 घंटे माप की खिड़की हैं, चरण नहीं। तीन घंटे की होल्ड से निकला हिस्सा कमरे के तापमान पर आते हुए अभी बैठ रहा होता है, और भट्टी खोलने के दो घंटे बाद मापना ऐसा डेटम देता है जो पहले कट से पहले हिल जाएगा। 24 घंटे के भीतर दोबारा मापकर उसी को डेटम बनाना ही पहले कट को वहाँ गिराता है जहाँ ड्राइंग चाहती है।
तनाव-मुक्ति का क्रम हीट ट्रीटमेंट लाइन पर चलता है, और क्रियाविधि कास्टिंग में तनाव-मुक्ति में दी है। इसके बाद की जाँच प्लेट पर फ्लैटनेस पढ़ना है, CMM स्कैन नहीं: प्लेट तुरंत वह सतह दिखा देती है जो झूलती है, और वही विफलता रोकनी है।
0.05 mm रखने वाले कटिंग पैरामीटर
रफिंग 600–1500 rpm पर 0.8 mm गहराई और 300–500 mm/min फ़ीड के साथ, पतले हिस्सों पर जानबूझकर सतर्क। चैनल सतह के पीछे दीवार 2.5 mm है, और 2.5 mm धातु से सहारा पाने वाली सतह पर भारी रेडियल कट दीवार को काटने से पहले धकेल देता है, जो बाद में फ्लैटनेस त्रुटि बनकर दिखती है, चैटर निशान नहीं।
फिनिश 1500–2000 rpm पर 0.4 mm अक्षीय गहराई और उसी 300–500 mm/min फ़ीड पर। 0.4 mm ही वह अंक है जो 0.05 mm फ्लैटनेस रखता है: गहरा फिनिश पास पतली दीवार में इतनी ऊर्जा जमा कर देता है कि इंसर्ट निकलने के बाद वह लौट आती है, और सतह प्लेट पर अवतल पढ़ती है। दो 0.4 mm पास एक 0.8 mm पास प्लस री-कट से कम समय लेते हैं।
ऑपरेशन | स्पिंडल | फ़ीड | कट की गहराई | रखा गया परिणाम |
|---|---|---|---|---|
रफिंग, सतहें | 600–1500 rpm | 300–500 mm/min | 0.8 mm रेडियल | भत्ता 0.6 mm पर बराबर |
सेमी-फिनिश | 1200–1800 rpm | 300–500 mm/min | 0.5 mm अक्षीय | 0.1 mm भत्ता बचा |
फिनिश, सीलिंग सतहें | 1500–2000 rpm | 300–500 mm/min | 0.4 mm अक्षीय | फ्लैटनेस ≤0.05 mm |
थ्रेड मिलिंग M10×1.5 | 800–1200 rpm | 100–200 mm/min | पूरा प्रोफ़ाइल | एंगेजमेंट ≥1.5×D |
यह तालिका प्रोसेस कार्ड का कटिंग पक्ष है। हर अंक मानता है कि तनाव-मुक्ति हो चुकी है: वही मान बिना तनाव-मुक्ति वाले कास्टिंग पर फ्लैटनेस एक घंटा रखते हैं और रात में खो देते हैं।
कास्ट स्टेनलेस पर सतह और थ्रेड गुणवत्ता
सीलिंग सतहें Ra ≤1.6 µm तक फिनिश होती हैं, जो 0.4 mm की एक पास में संभव है अगर सेमी-फिनिश ने 0.1 mm छोड़ा हो और इंसर्ट नया हो। कच्ची सतह पर फ़ीड धीमा करके Ra 0.8 का पीछा करना अक्सर नतीजा बिगाड़ता है, क्योंकि इंसर्ट काटने के बजाय वर्क-हार्डन स्किन को रगड़ता है; हल कम अक्षीय गहराई है, धीमी फ़ीड नहीं।
इस हिस्से के थ्रेड फ्लैंज कोनों में M10×1.5 हैं, कम से कम 1.5×D एंगेजमेंट के साथ। कास्टिंग पर इसका अर्थ दो जाँचें: छेद संकोचन की जेब में न ड्रिल हो, और थ्रेड कठोर जगह में तैप करने के बजाय फॉर्म या मिल किया जाए। थ्रेड मिलिंग कास्ट स्टेनलेस में फ्लैंक व्यास को तैपिंग से ज्यादा स्थिर रखती है, और हर छेद पर गो/नो-गो गेज देती है, नमूने पर नहीं।
सतह और फ्लैटनेस के माप इन्वेस्टमेंट कास्टिंग में आयामी नियंत्रण की सीमाओं पर जमा होते हैं, और पीछे का कास्टिंग ISO 8062-3 के CT6 पर स्वीकार होता है। इसी प्रक्रिया का मशीनिंग पक्ष CNC मशीनिंग टीम चलाती है, और सेटअप तर्क कास्टिंग पर CNC मशीनिंग में है।
कास्ट स्टेनलेस कब फायदेमंद नहीं रहता
पहली तुलना वेल्डेड फैब्रिकेशन से। वेल्डेड स्टेनलेस मैनिफोल्ड लगभग 100 हिस्सों से कम पर सस्ता है और टूलिंग नहीं चाहता, पर हर वेल्ड ऊष्मा-प्रभावित क्षेत्र है जो मशीनिंग के बाद हिलता है, और वेल्डेड हिस्से का फ्लैंज फ्लैटनेस फिक्स्चर पर निर्भर है, मूल धातु पर नहीं। कास्टिंग तब जीतती है जब ज्यामिति दोहराए, जब दीवार इतनी पतली हो कि वेल्डिंग उसे विकृत करे, और जब फ्लैंज फ्लैटनेस को ताप चक्र झेलना हो।
दूसरी तुलना प्रिंटेड हिस्से से। प्रिंटिंग तब जीतती है जब ज्यामिति अभी बदल रही हो, जब संख्या लगभग 30 से कम हो और जब प्रक्रिया के लिए दीवार मोटी की जा सके; वह तब हारती है जब छह सतहों पर Ra ≤1.6 µm चाहिए, जब माँगी गई रफ़्तार प्रिंटर की क्षमता से बढ़कर हो, और जब प्रति-हिस्सा कीमत लीड टाइम से ज्यादा मायने रखे।
कास्ट स्टेनलेस तब फायदेमंद नहीं रहता जब दीवार 2 mm से नीचे जाए और भीतरी कोर वाला चैनल हो, जब मिश्र धातु इस क्रॉस-सेक्शन पर साफ न ढले, या जब मात्रा कभी उस बिंदु तक न पहुँचे जहाँ टूलिंग वसूल हो। ऐसे मामलों में ईमानदार जवाब दूसरा मार्ग है, बेहतर मशीनिंग योजना नहीं।
इस सीमा का सामग्री पक्ष मशीनिंग परीक्षण से तय नहीं होता। कास्ट रसायन और संरचना समअक्षीय क्रिस्टल कास्टिंग में हैं, प्रमाणपत्र सामग्री परीक्षण और विश्लेषण से आते हैं, और तुलनीय हिस्से पर उत्पादन क्रम स्टेनलेस स्टील इन्वेस्टमेंट कास्टिंग में है। यह लेख केवल मशीनिंग शर्तें बताता है; किसी विशेष ग्रेड पर निष्कर्ष नहीं देता और वेल्ड मरम्मत या हॉट आइसोस्टैटिक प्रेसिंग नहीं कवर करता।
छह फ्लैंज सतहों और मिश्र धातु के साथ ड्रॉइंग भेजें; हम भत्ते का निर्णय, तनाव-मुक्ति की खिड़की और दीवार के अनुकूल कटिंग पैरामीटर देंगे, जो वैक्यूम इन्वेस्टमेंट कास्टिंग मार्ग और मशीनिंग के साथ मूल्य सहित। अगर दीवार या मात्रा दूसरा मार्ग कहती है, हम वही कहेंगे।
FAQs
