
Collecteur à paroi mince : 0,4 mm court, puis corrigé
La première pièce de ce collecteur à paroi mince sortait 0,4 mm trop petite aux six centres de bride, et le deuxième canal se remplissait court en pointe. La correction a demandé quatre changements : 2,2 % de compensation de retrait au lieu de 2,0 %, une reprise locale de cavité de 0,2 mm sur deux faces, une attaque ajoutée au canal court et un plan de joint repris. Le deuxième lot a tenu ±0,15 mm, et la dérive après 300 pièces a été mesurée à 0,1 mm (dossier de l'affaire).
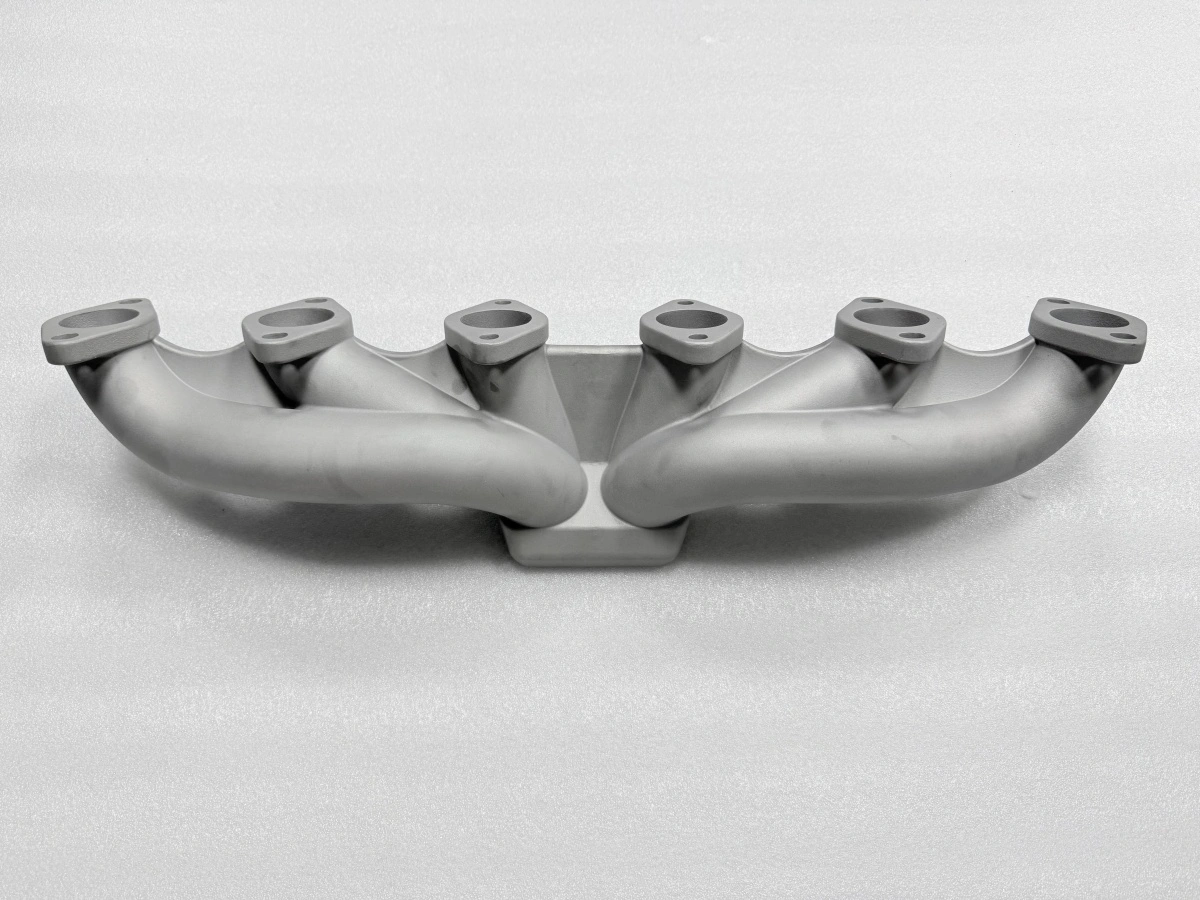
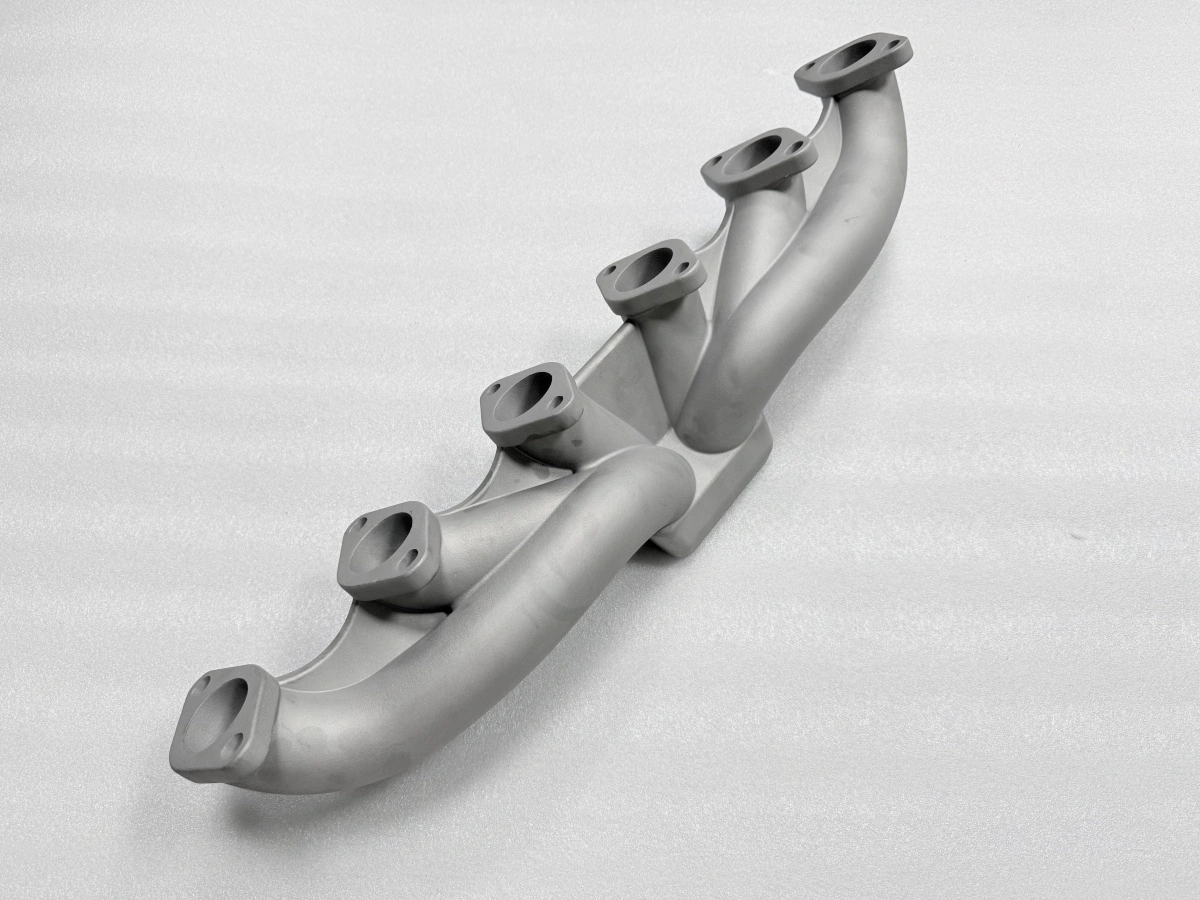
La pièce : six canaux, une bride turbo, une paroi de 2,5 mm
Le collecteur est une pièce turbo en acier inoxydable, avec six canaux qui rejoignent une bride de sortie et une paroi nominale de 2,5 mm. La paroi est la contrainte qui commande tout le reste : elle se fige en quelques secondes, donc les sections de canal arrêtent de se retirer alors que la bride est encore liquide et tire du métal.
L'outillage est un outil d'injection cire à quatre cavités, trois plans de joint et huit points d'éjection, utilisé à 75 °C, 0,3 MPa, 8 s de maintien et 60 s de refroidissement. Les modèles sont montés à huit par grappe, enrobés en sept couches céramiques d'environ 8 mm avec 8 h de séchage, décirés à 165 °C et 7 bar, et coulés à 1600 °C sous −0,05 MPa avec 12 s de remplissage.
Aucun de ces chiffres n'est inhabituel pour un collecteur. Ce qui a fait un cas, c'est la combinaison : une paroi assez mince pour que le canal se fige tôt, et une bride assez épaisse pour continuer d'alimenter — les deux extrémités de la même pièce ne s'accordent pas sur l'ampleur du retrait.
Première pièce : 0,4 mm trop petite et un remplissage court
La première pièce a été mesurée sur le modèle cire aux six centres de bride et sur la longueur de corps, puis sur la pièce coulée après carapace et coulée. Le modèle lisait 0,4 mm trop petit aux centres de bride contre un CAO portant l'échelle de 2,0 %, et la pièce coulée répétait la même direction. Un écart de 0,4 mm représente environ le quart de la surépaisseur de 1,5 mm sur ces faces : rattrapable une fois, pas sur un lot.
Le second constat n'était pas dimensionnel. Le deuxième canal se remplissait court en pointe, à environ 6 mm de la fin de l'alésage. Un remplissage court au canal éloigné d'une grappe est généralement un problème de temps de remplissage ou d'attaque, pas de température de métal, et les éléments du modèle le confirmaient : le modèle était complet, la carapace propre, et le manque n'apparaissait qu'à cette position.
Deux défauts, deux leviers différents. L'erreur de cote appartenait à l'échelle de cavité, le remplissage court à l'attaque. Traiter les deux avec la valeur de compensation aurait aggravé l'un en corrigeant l'autre — exactement le piège que ce cas décrit.
Quatre corrections avant la deuxième coulée
La compensation est passée de 2,0 % à 2,2 % sur le modèle de cavité, appliquée en échelle uniforme avant de régénérer les trajectoires. Cela a déplacé les centres de bride de 0,4 mm dans le bon sens et laissé la longueur de corps dans 0,1 mm.
La correction locale est venue ensuite : deux faces de bride ont été reprises de 0,2 mm pour retirer le biais résiduel qu'une échelle uniforme ne peut pas traiter sur une pièce dont les sections se figent à des moments différents. Le plan de joint a ensuite été réajusté et contrôlé à 0,05 mm à chaque coin.
Le quatrième changement est l'attaque. Une attaque a été ajoutée au canal court, dimensionnée pour que le temps de remplissage baisse à cette extrémité sans augmenter la turbulence ailleurs sur la grappe. La coulée est restée à 1600 °C et −0,05 MPa, le temps de remplissage à 12 s ; seule l'entrée a changé.
Point de contrôle | Premier lot | Après correction |
|---|---|---|
Compensation de retrait | 2,0 % | 2,2 % |
Reprise locale de cavité | aucune | 0,2 mm sur deux faces |
Attaque au canal 2 | une attaque | deux attaques |
Jeu au plan de joint | 0,10 mm | 0,05 mm |
Centres de bride | 0,4 mm trop petits | dans ±0,15 mm |
Remplissage canal 2 | court, 6 mm | complet |
Le tableau résume toute la correction : deux chiffres ont bougé la géométrie, deux ont bougé le procédé. La presse à injecter automatique a maintenu les paramètres constants sur les deux lots, ce qui permet d'attribuer l'écart entre les lots à l'outil et à l'attaque plutôt qu'aux réglages de l'opérateur.
Usinage : trois montages et le détour de 0,08 mm
L'usinage se fait en trois montages sur une même chaîne de référence : bride de culasse et deux faces de canal, puis les quatre autres faces, puis le perçage. La planeité est spécifiée à 0,05 mm par face d'étanchéité. Sur le premier lot après la correction, une pièce a mesuré 0,08 mm sur une face de canal après le deuxième montage.
La valeur a été rattachée à l'ordre des opérations, pas à la pièce coulée. La pièce avait été bridée sur une face usinée au premier montage, et l'effort de bridage a poussé la bride mince avant la coupe. Un bridage sur les bossages et une première passe plus légère ont ramené la face à 0,05 mm, et les autres pièces du lot l'ont tenu.
Le perçage est du 4×M10×1,5, contrôlé au calibre bon/mauvais au troisième montage. Le détour mérite d'être noté parce que c'est le type d'erreur qui ressemble à un problème de fonderie : une planeité de 0,08 mm sur une pièce dont la coulée est dans la CT6 selon ISO 8062-3 est un effet de montage, et la chercher dans la cavité aurait déplacé tout l'outil pour rien.
Ce que couvre le dossier de contrôle du collecteur
Le dossier de contrôle de cette pièce couvre trois niveaux. Le niveau dimensionnel est un scan 3D en référence et en final, comparé à une bande d'acceptation de ±0,9 mm qui tient dans la tolérance CT6 du plan. Le niveau de surface est un contrôle par radiographie et ressuage sur le circuit de gaz chaud, décrit dans contrôle radiographie, ressuage et MMT. Le niveau matière est un certificat de composition et d'essais mécaniques émis par l'analyse et essai des matériaux.
Ce que le dossier ne couvre pas mérite d'être dit aussi clairement. Il ne contient pas de résultat de durée de vie en fatigue, pas de résultat d'épreuve de pression et pas de signature d'acceptation client. Un rapport dimensionnel et une tolérance CT6 disent que la pièce est là où elle doit être, pas qu'elle survivra à un cycle de service ; ce jugement relève de la validation du client.
Le dossier est aussi ce qui rend le lot suivant moins cher. Avec le scan de référence et les mesures de première pièce au dossier, l'historique des corrections est traçable, et la dérive de 0,1 mm après 300 pièces s'est lue comme une tendance par rapport à cette référence et non comme un nouveau problème. Cette lecture est celle décrite dans maîtrise dimensionnelle en fonderie de précision.
La leçon de ce cas n'est pas le 2,2 %. C'est que deux défauts qui se ressemblent sur un rapport — une erreur de cote et un remplissage court — demandaient deux corrections différentes, et que la dimensionnelle appartenait à la cavité tandis que celle de remplissage appartenait à l'attaque. Envoyez un rapport de première pièce dans ce format et nous dirons à quel levier appartient chaque écart, chiffré avec la route de fonderie de précision sous vide. Des programmes comparables sont présentés en fonderie d'acier inoxydable et fonderie de précision pour pièces de turbine à gaz, et le côté attaque est traité dans coulée de précision. La séquence d'usinage est conduite par l'équipe usinage CNC, et le raisonnement des trois montages est dans usinage CNC des pièces coulées.
FAQs
