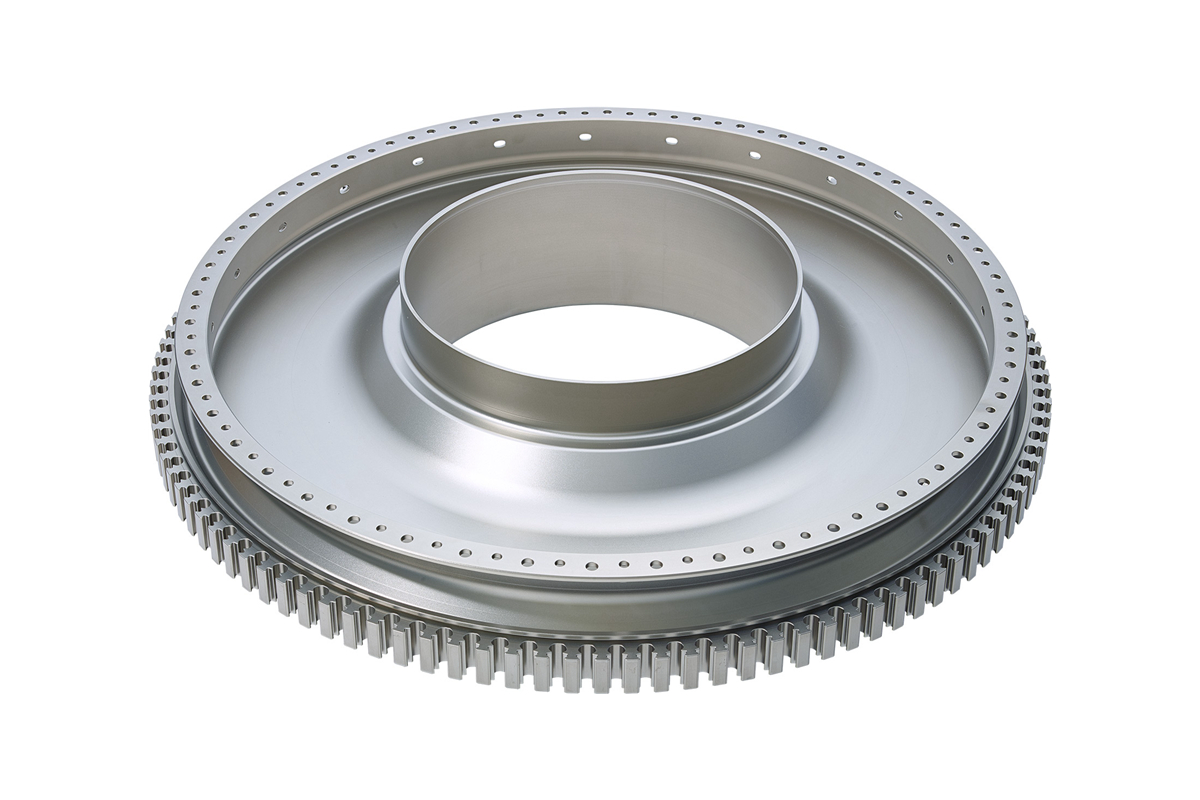
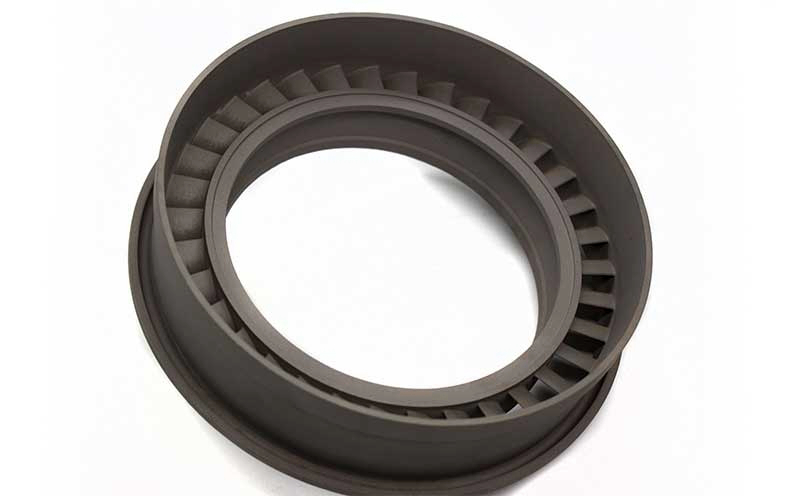
Collecteur inox : microstructure imprimée ou coulée
La microstructure du collecteur inox est le point où les trois voies cessent de se ressembler. Une paroi imprimée et une paroi coulée peuvent mesurer les mêmes 2,5 mm et s'usiner différemment, parce que le grain, la peau et le champ de contraintes autour de cette paroi ont été produits de trois façons.
Que signifie la microstructure pour un collecteur ?
La microstructure décide comment le métal se comporte sous l'outil. Sur ce collecteur elle apparaît en quatre conséquences : la quantité de matière à enlever avant que la surface soit de l'acier, la façon dont la paroi bouge quand cette matière part, la tenue de la bride après usinage et la rugosité finale.
La première conséquence se mesure tout de suite. Une coulée arrive avec une peau à enlever avant d'atteindre l'acier, et une pièce imprimée arrive avec une marque de support et une texture différente. La peau de coulée est une interface céramique plus oxydation, profonde d'environ 0,3 mm ici.
La deuxième est moins visible et plus coûteuse. L'enlèvement de matière libère des contraintes résiduelles, et le champ d'une coulée vient du retrait et du refroidissement, tandis que celui d'une pièce imprimée vient du cycle thermique autour d'un bain de fusion. La même coupe déplace donc les deux pièces dans des directions différentes.
Tout le reste suit le plan, pas la voie. La paroi reste à 2,5 mm, la bride ferme à 0,05 mm, les trous se contrôlent en M10×1,5 et la pièce est acceptée en CT6 selon ISO 8062-3. Ce qui change avec la voie, c'est le chemin vers ces valeurs, pas les valeurs.
En quoi l'inox imprimé diffère-t-il du coulé ?
L'inox imprimé construit une pièce à partir d'un bain de fusion qui se déplace, le grain pousse donc dans la direction de construction et la pièce est un empilement de fines couches solidifiées. L'inox coulé remplit une cavité et se solidifie de la paroi du moule vers l'intérieur, le grain pousse donc à travers la section et le métal qui gèle en dernier se trouve au milieu.
Cette différence n'est pas cosmétique. Une section imprimée a un grain fin et orienté, et une surface qui porte de la poudre partiellement fondue ; une section coulée a un grain plus grossier, plutôt équiaxe, et une surface qui porte de la céramique et de l'oxydation. La voie d'impression 3D de superalliage laisse aussi moins de surépaisseur à l'extérieur, parce que la surface brute est plus proche du plan qu'une surface de carapace.
La comparaison pratique pour ce collecteur est un tableau de nombres, pas un débat matière. Imprimé : surépaisseur 1,0 mm, détente à 800 °C pendant 1,5 h, retrait des supports avant usinage. Coulé : surépaisseur 1,5 mm, détente à 880 °C pendant 3 h, retrait de carapace et de peau avant usinage.
Les deux voies finissent au même contrôle, et c'est le point à retenir. L'usinage CNC des pièces coulées est écrit une fois pour les deux, et c'est l'état de départ qui diffère, pas le plan.
Où atterrissent les contraintes résiduelles dans chaque voie ?
Les contraintes atterrissent là où le métal qui gèle en dernier se trouve. Dans une coulée, c'est l'intérieur de la section et la zone sous la peau de carapace, le gradient pointe donc de la surface vers l'intérieur. Dans une pièce imprimée, chaque couche refroidit contre la précédente, les contraintes courent donc dans la direction de construction et se concentrent à la base et à chaque changement de section.
La bride est l'endroit où cela compte le plus, parce qu'une bride est mince, plate et facile à déplacer. Une coulée coupée sur une face libère des contraintes et se bombarde vers la coupe ; une pièce imprimée lève plutôt sur les bords, parce que la contrainte libérée a été construite verticalement et non radialement.
Les deux se traitent par la même règle : détendre avant de finir, pas après. La coulée est détendue à 880 °C pendant 3 h après nettoyage, la pièce imprimée à 800 °C pendant 1,5 h après retrait des supports, et c'est seulement ensuite que l'une ou l'autre part en passe de finition.
Cette séquence est le contrôle le moins cher disponible. Une pièce finie avant détente bouge après, et aucun contrôle n'attrape un mouvement qui a lieu après le passage de l'inspecteur. Une pièce qui repose 24 h avant la finition bouge moins qu'une pièce finie le jour même.
Quelles conditions de coupe tiennent 0,05 mm de planéité ?
Les conditions qui tiennent 0,05 mm sur cette bride sont une pression de serrage basse, une séquence en trois montages et une passe de finition qui enlève assez peu pour ne pas recharger la pièce. La pression reste sous 1,0 MPa parce qu'une bride de 2,5 mm fléchit sous un serrage dur et revient à l'ouverture de l'étau.
Les trois montages sont identiques pour les deux voies. Le premier tient la bride turbo et dresse trois canaux, le deuxième retourne la pièce et dresse les trois autres, le troisième finit la bride turbo et les faces d'étanchéité dans une seule position pour que les deux faces restent parallèles.
La trajectoire compte autant que le serrage. La séquence d'usinage CNC de superalliage tourne en ébauche à 0,8 mm de pas radial et à 0,3 mm en semi-finition et finition, et c'est la passe de finition qui fait les 0,05 mm. Une pièce ébauchée et finie d'un seul trait ne les tiendra pas, quelle que soit la machine.
La rugosité est contrôlée sur la même pièce. Le sablage laisse les surfaces extérieures vers Ra 5 µm, et les faces d'étanchéité tiennent Ra 1,6 µm parce qu'un joint a besoin d'une texture définie et non polie. Les paramètres de coulée de précision fixent la peau à enlever, c'est pourquoi ils se citent avec la surépaisseur.
Comment le traitement thermique répond-il dans chaque voie ?
Le traitement thermique répond différemment parce que les deux états de départ ont des histoires de contraintes différentes. Une coulée détendue à 880 °C pendant 3 h traverse un cycle qui dissout et reprécipite des phases en même temps qu'il relaxe les contraintes : la réponse combine détente et évolution structurale.
Une pièce imprimée détendue à 800 °C pendant 1,5 h traverse un cycle plus court et plus froid, visant la contrainte laissée par la construction. Le cycle court est volontaire : la pièce imprimée a moins de ségrégation à homogénéiser et plus de risque de croissance du grain si on la surchauffe.
Ce qui ne change pas, c'est l'exigence après traitement. Les deux pièces sont mesurées après 24 h de repos, contrôlées en CT6 selon ISO 8062-3 et scannées contre le modèle avec une bande d'acceptation de ±0,9 mm. La note sur la détente des contraintes en fonderie vaut pour le cycle de coulée ; le cycle imprimé est sa propre recette avec ses propres valeurs.
Ce contre quoi il faut se prémunir, c'est de copier un cycle sur l'autre. Une coulée à 800 °C pendant 1,5 h ne sera pas entièrement détendue, et une pièce imprimée à 880 °C pendant 3 h risque un grain qui ne correspond plus aux données de sa qualification.
Quand l'inox imprimé cesse-t-il d'être rentable ?
L'inox imprimé cesse d'être rentable quand le volume dépasse le point où un outil s'amortit, et pour ce collecteur ce point est à 300 pièces. En dessous, la voie imprimée porte le lot et l'outil ne se paie pas ; au-dessus, l'outil se répartit sur assez de pièces pour que le prix unitaire passe sous la voie imprimée.
La deuxième limite est dimensionnelle plutôt que commerciale. Une pièce imprimée tient le plan, mais sa surface et son champ de contraintes ne sont pas ceux de la coulée, donc les données recueillies sur des pièces imprimées ne qualifient pas un procédé de fonderie. C'est la même frontière que celle tracée par le gel de la conception pour le choix de la voie, et le cas de fonderie inox montre la même séparation en pratique.
La troisième limite est le périmètre. Cette comparaison couvre le grain, la peau et les contraintes dans leur effet sur l'usinage et le traitement thermique ; elle ne couvre pas les essais de propriétés matière, la compression isostatique à chaud ni la réparation par soudage, et elle ne conclut rien sur une nuance précise, fixée par le plan client.
À l'intérieur de ces limites, la comparaison est un outil de travail. Elle dit au fraiseur à quoi s'attendre avant la première coupe et au planificateur quelles données de voie passer en série. En dehors, la réponse honnête est un essai sur la voie réelle plutôt qu'un raisonnement par analogie.
Envoyez le plan, la voie et la taille de lot, et la réponse indique l'état de départ de la pièce, le cycle de détente applicable et ce que la séquence d'usinage prévoit d'enlever.
FAQs