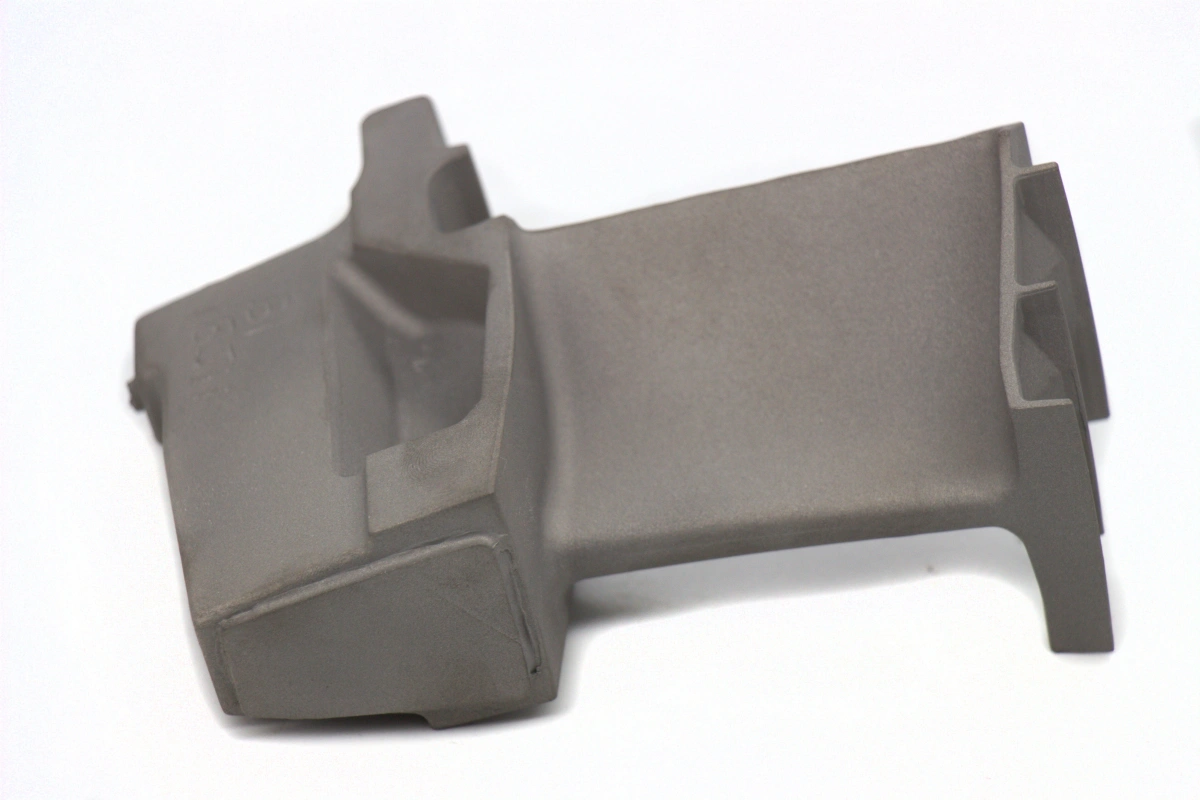
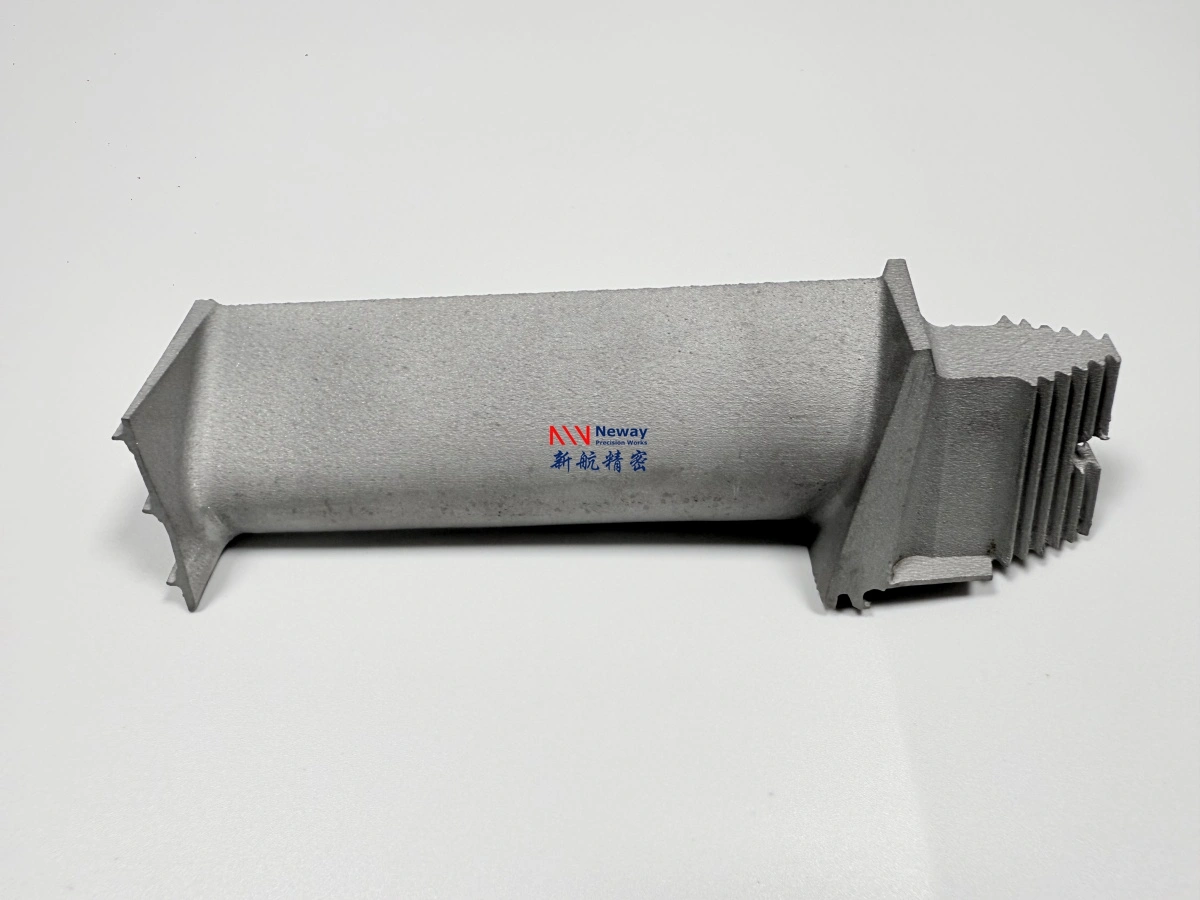
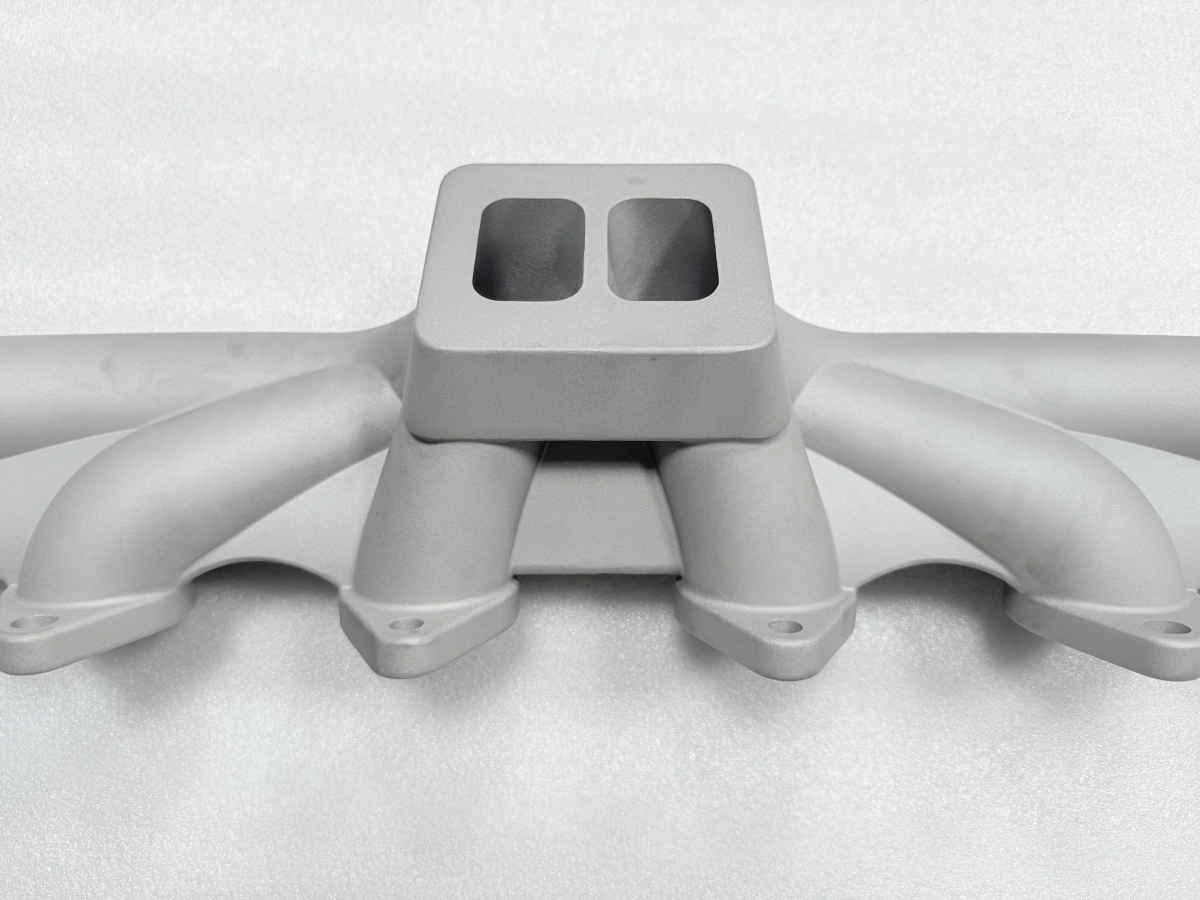
Selección de proceso del colector: 3 rutas, una pieza
La selección de proceso del colector depende de cuatro entradas, no de la preferencia de un taller: si la concepción está congelada, cuántas piezas tiene el lote, qué pared tan delgada corre y para qué se usarán los datos. Tres rutas responden distinto, y este colector se ha construido en las tres.
¿Qué ruta sobrevive a la congelación de la concepción?
La congelación decide primero, porque una ruta que corta una cavidad no puede absorber un cambio de geometría. Un modelo congelado con registro ECO puede ir a utillaje duro, donde la cavidad se talla una vez y se repite durante la vida del programa. Un modelo abierto no puede, porque un cambio desplaza a la vez el centro del canal, la cara de brida y la posición del orificio, y el útil lleva ese error a cada pieza.
Las tres rutas absorben un cambio a velocidades muy distintas, y la diferencia basta para decidir. La impresión metálica re-lamina y reimprime este colector en 1 día sin tocar útil. Una cera impresa necesita 2 días para un modelo nuevo y luego la cadena normal de 12 días de cáscara y colada. Un útil duro se recorta, unas 6 semanas para un molde de 4 cavidades más la primera pieza.
Esa diferencia convierte la congelación en una cuestión de coste, y el coste se lee en un calendario. Un día de cambio se defiende en desarrollo, dos días son tolerables, seis semanas obligan al programa a esperar. Por eso el orden de rutas en un colector nuevo suele ser impresión, luego cera impresa, luego utillaje: las dos primeras compran iteraciones y la tercera compra repetición.
Hay una segunda razón para empezar por la impresión. Una pieza impresa prueba ajuste, alineación de canales y holgura de soportes en unos 4 días desde la liberación del modelo, así que las preguntas de geometría se cierran antes de revisar el proceso de fundición. Congelar una concepción que nunca ha estado en un montaje es la versión cara del congelamiento.
¿Qué tamaño de lote cambia la respuesta?
El tamaño de lote es la segunda entrada, y los puntos de corte son números, no opiniones. De 1 a 20 piezas, gana la impresión metálica, porque no hay cavidad que amortizar. De 21 a 299 piezas, gana la cera impresa, porque el lote quiere datos de fundición pero no soporta un útil. Desde 300 piezas, gana el utillaje duro, porque un molde de 4 cavidades se reparte sobre el lote y el precio unitario cae por debajo de las dos rutas impresas.
La aritmética detrás de esas bandas es el útil, y el útil no escala con el pedido. Un molde de 4 cavidades carga diseño, corte de cavidad, planos de partición, expulsores y primera pieza, y nada de eso cambia con la cantidad. Por debajo de 300 piezas el precio del útil recae sobre demasiado pocas piezas y el coste unitario sigue alto; por encima, el mismo útil se paga dentro del primer lote.
Dos hábitos mantienen honesta la decisión. El primero es cotizar en cuatro líneas: útil, pieza, post-proceso y control. Un precio unitario único esconde el útil y hace parecer la primera orden más barata que la repetición. El segundo es contar la cantidad anual antes de cortar la cavidad, porque un útil pedido para un volumen de prueba no se amortiza nunca.
Son estimaciones de dónde cae el punto de corte, no una regla de un organismo de normalización, y un proyecto cerca de una frontera debería pedir las dos cotizaciones juntas. La tolerancia no entra en esta decisión: este colector se mantiene en CT6 según ISO 8062-3 con cualquier ruta, así que la elección de lote mueve coste y plazo, no la norma de control.
¿Cómo difieren las tres rutas la primera semana?
Es la semana en que las rutas menos se parecen, y la diferencia se ve en lo que cada una espera. La impresión metálica está imprimiendo al segundo día, tras un día de preparación y laminado del modelo. La ruta de impresión 3D de superaleación pide retirada de soportes, limpieza y alivio, lo que entrega la pieza hacia el cuarto día.
La ruta de impresión 3D del modelo de cera pasa sus primeros días en el modelo y luego entra en la cadena de fundición a vacío. Una cáscara de 7 capas seca unas 8 h por capa, la colada va a 1600 °C tras el descerado, y la primera pieza llega hacia el día 14. Nada de esa cadena se comprime trabajando más, porque el secado lo fija la cerámica.
El utillaje duro pasa su primera semana en planos y diseño de cavidad. El modelo de cera de precisión que define la cavidad sigue siendo un documento en ese momento, y la prensa de cera automática se reserva en lugar de correr. La primera pieza llega hacia la semana ocho, por eso el útil se planifica contra la fecha de serie y no contra la de ensayo.
Leída así, la primera semana es un anticipo del programa entero. Una ruta que imprime al segundo día imprimirá en cada iteración, y una ruta que corta una cavidad en la semana uno cortará cavidades el resto del año.
¿Dónde detiene una pared de 2,5 mm a una ruta?
Una pared de 2,5 mm pasa en las tres rutas, así que la pared no es la entrada decisiva para esta pieza; lo será cuando el plano se afine. La impresión metálica baja a unos 0,8 mm antes de que dominen soportes y distorsión, mientras las dos rutas de fundición se detienen cerca de 2,0 mm porque el metal pierde calor antes de llegar al extremo de un canal largo.
El modo de fallo explica el límite mejor que la cifra. En fundición, una pared fina falla como falta de fusión en la última cavidad que llena, y el sistema de ataques lo corrige solo hasta un punto. En la ruta impresa, una pared fina falla como distorsión y como marca de soporte que no se puede mecanizar. Son dos problemas de pared, pero solo uno se resuelve colando más caliente.
El lado de la colada de precisión merece una frase clara. Una colada a 1600 °C en una cáscara de 7 capas llena 2,5 mm con fiabilidad, y por debajo de 1,5 mm la misma geometría pasa de ruta de serie a problema de investigación. Una pieza impresa a 1,0 mm no dice nada sobre la capacidad de una colada de llenarla, así que el control de pared pertenece a la ruta en estudio, no a la última pieza fabricada.
¿Qué ruta lleva los datos de producción?
Solo las dos rutas de fundición llevan datos transferibles a producción, y los llevan porque comparten una cadena. Un modelo de cera alimenta la cáscara, la colada y el tratamiento térmico igual que un útil duro, así que una pieza hecha con un modelo de cera impreso hereda el estado de fundición que hará la serie. La impresión metálica no lo hace, porque una fusión láser tiene otro grano, otra piel y otro campo de tensiones.
Las cifras detrás de esa diferencia son concretas. Un colector impreso se alivia a 800 °C durante 1,5 h tras retirar soportes y conserva 1,0 mm de sobreespesor, mientras una colada se alivia a 880 °C durante 3 h tras el desbarbado y conserva 1,5 mm. Son dos puntos de partida distintos para la misma secuencia de mecanizado CNC de superaleación, y solo uno describe la pieza que se entrega.
La consecuencia práctica es un ensayo pequeño y barato en lugar de uno grande y caro. Una pieza de cera, colada y tratada como la serie y medida contra el plano, prueba que la entrada llena la pared, que la compensación de contracción va en la dirección correcta y que el alivio de tensiones en fundición deja la brida plana para mecanizar.
Ese ensayo es también la forma más barata de fallar pronto. Una colada que no llena, o una brida que no se limpia, se ve mejor en una pieza en la semana dos que en una cavidad en la semana ocho, y el caso de fundición inox es la forma de esa secuencia en la práctica.
¿Cuándo es la impresión la respuesta equivocada?
La impresión es la respuesta equivocada en cuanto la pregunta deja de ser geométrica. Una pieza impresa prueba forma, ajuste y holgura, y nada sobre comportamiento de fundición, sobreespesor de mecanizado o la metalurgia que un cliente puede exigir en un certificado de material. Pedirle a una pieza impresa que responda eso produce una respuesta segura que falla en la primera colada.
La segunda respuesta equivocada es imprimir dentro de un volumen. La impresión metálica aguanta unas 20 piezas y la cera impresa unas 299 antes de que el precio unitario supere un útil, y empujar cualquiera de esas rutas fuera de esa banda es pagar más por menos. La ruta que carga 300 piezas a un precio es la que contiene una cavidad.
El mecanizado CNC de piezas coladas es el paso donde estas decisiones se ven. Una colada que llega con 1,5 mm de sobreespesor se mecaniza como el plano; una colada con piel negra se convierte en retrabajo, y una pieza impresa con marca de soporte en otro retrabajo. La ruta decide cuál de los tres encuentra el fresador.
Envíe el plano con el estado de congelación, la cantidad anual y la fecha de ensayo, y la respuesta vuelve con la ruta que cumple las tres, más el punto en que una ruta más rápida deja de ser la más barata. No se da ningún precio antes de tener esas tres entradas.
FAQs