
不锈钢排气歧管:2.5 mm 薄壁怎么加工
2.5 mm 薄壁的铸态不锈钢排气歧管能加工干净,有三个前提:六个面保留 1.5 mm 余量、件在 880 °C 保温 3 h 后随炉冷到 200 °C、精加工轴向切深不超过 0.4 mm。少任何一条,平台上量到 0.05 mm 的平面度过一晚就走。这件产品的加工难题不是硬度,是铸态表皮和它下面的残余应力。
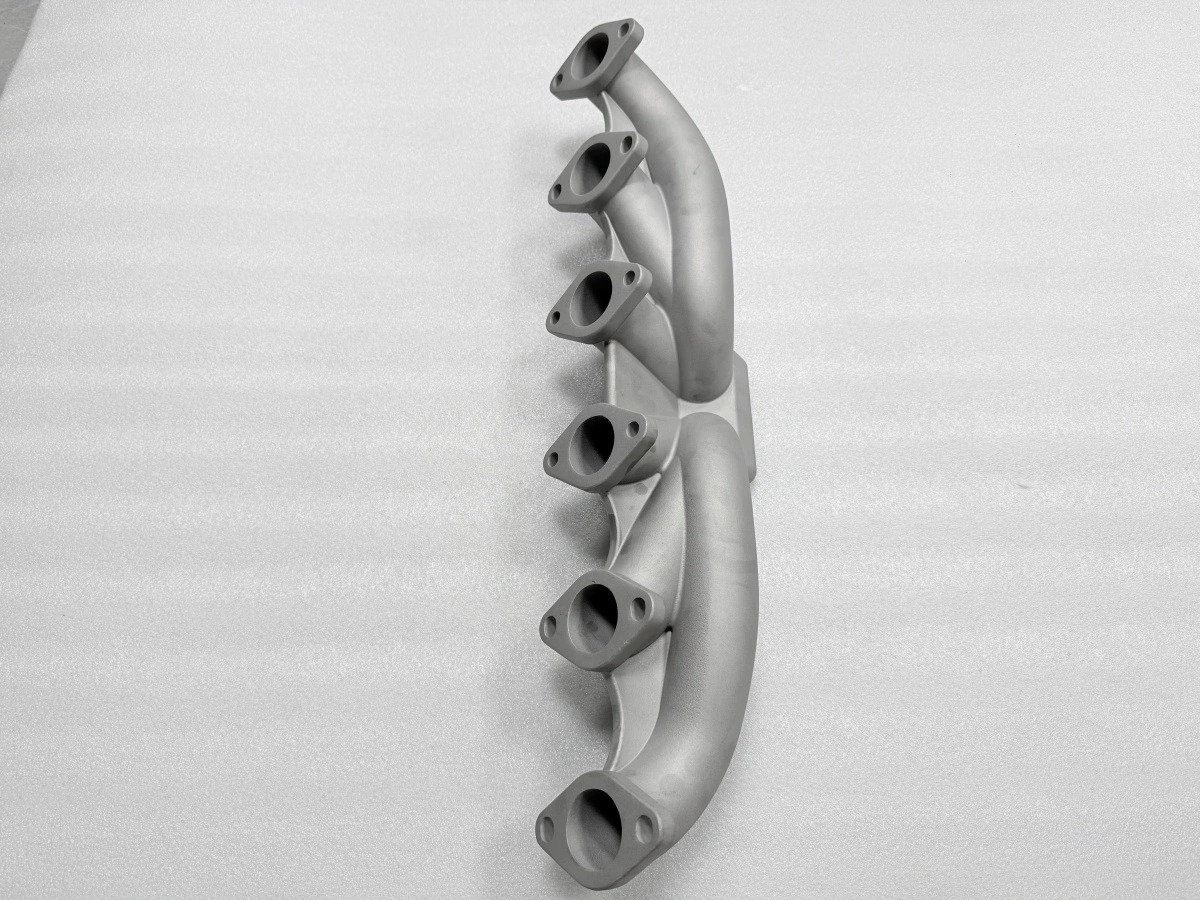
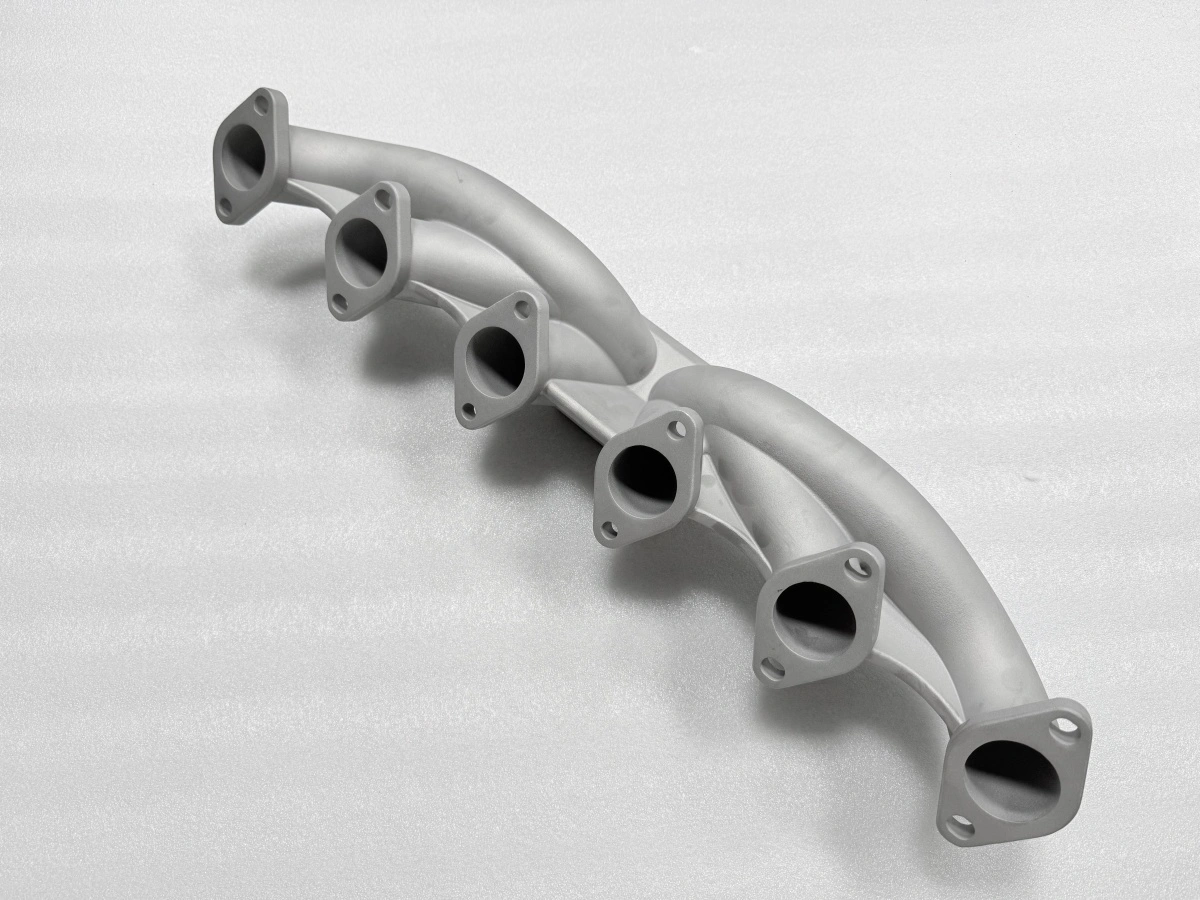
铸件讲「可加工性」到底指什么
铸件的可加工性,常被写成切削速度,这个数在这里几乎没用。不锈钢排气歧管毛坯带着每个面的铸态表皮、随支管变化的 2.5–4 mm 壁厚,还有冷却留下的应力场。刀要走得过表皮、不能把薄壁顶变形、还要留够材料让去应力起作用。
真正决定加工的是三件事:余量均匀性、表皮状态、应力状态。余量均匀性决定要几刀才见光;一个沿法兰轮廓波动 0.4 mm 的面,得先粗后半精,精加工才可信。表皮状态决定第一刀:喷砂到 Ra 3.2–6.4 µm 的铸件,切起来和还带残留陶瓷的型壳不一样,残留会在几厘米内把刀片磨钝。
应力状态决定最后一刀。没去应力的铸件,精加工之后会动,而且只有松开夹具才看得出来。所以这件产品的顺序把去应力放在加工之前,而不是之后;也所以 24 h 复测夹在两者中间。
收缩与表皮:第一刀落在哪
收缩在毛坯到达之前就付过账了:型腔带着 2.2% 补偿,所以面是带着 1.5 mm 余量来的,不是名义面。加工方继承的是这个值周围的散布。歧管的六个面余量并不相同,因为背后的断面在不同时刻凝固,一对面之间的差异可以到 0.3 mm。
所以第一刀落在最高的面上,不是落在平均值上。高的切 0.5 mm、低的切 0.2 mm,基准保住了;均匀切 0.3 mm 会让低面留在未加工状态,逼出第二次装夹。这个散布背后的模子质量在更早的精密蜡模制作里就定了,在这里表现为余量散布,不是缺陷。
表皮的第二个作用:不锈钢的铸态表皮是加工硬化的,表面还轻度脱碳,所以头 0.2 mm 比下面的材料难切。在芯部很顺的刀片,会在表皮上崩刃;2.5 mm 薄壁上一崩,就是废件。加工前把面喷砂到 Ra 3.2–6.4 µm,能去掉最坏的一层表皮,让第一刀变得可预期。
880 °C 去应力,以及为什么 24 h 要紧
去应力在 880 °C 保温 3 h,之后随炉冷到 200 °C 才取出。保温温度定在「松掉铸造残余应力、又不改动铸态组织」的位置;随炉冷则是因为 880 °C 取出来在空气里冷,会在法兰上重新造出一个梯度——正是去应力要消掉的东西。
24 h 是一段测量窗口,不是一道工序。刚经过三小时保温的件,回到室温的过程中还在继续稳定;出炉两小时就量,拿到的是一个在第一刀之前就会变的基准。在 24 h 内复测、并用这个读数当基准,第一刀才会落在图纸预期的位置。
去应力在热处理线上跑,机理写在铸件去应力。之后的检查是平台上读平面度,不是三坐标扫描:平台会立刻显示一个会翘的面,而这正是要防的失效。
守住 0.05 mm 的切削参数
粗加工 600–1500 r/min、切深 0.8 mm、进给 300–500 mm/min,在薄断面上刻意保守。支管面背后只有 2.5 mm,重的径向切削会先把壁压弯再切进去,这在后面表现为平面度超差,而不是振纹。
精加工 1500–2000 r/min、轴向切深 0.4 mm、进给同样 300–500 mm/min。0.4 mm 就是守住 0.05 mm 的那个数:更深的精加工会在薄壁里存下足够能量,刀片过去之后回弹,面在平台上读出来是凹的。两刀 0.4 mm 比一刀 0.8 mm 再加返修更省时间。
工序 | 转速 | 进给 | 切深 | 守住的结果 |
|---|---|---|---|---|
粗加工:面 | 600–1500 r/min | 300–500 mm/min | 径向 0.8 mm | 余量匀到 0.6 mm |
半精加工 | 1200–1800 r/min | 300–500 mm/min | 轴向 0.5 mm | 留 0.1 mm 余量 |
精加工:密封面 | 1500–2000 r/min | 300–500 mm/min | 轴向 0.4 mm | 平面度 ≤0.05 mm |
螺纹铣:M10×1.5 | 800–1200 r/min | 100–200 mm/min | 全齿形 | 啮合 ≥1.5×D |
这张表是工艺卡的切削侧。每个数都假设去应力已经做过:同样的参数放在没去应力的铸件上,平面度能撑一小时,然后过夜就没了。
铸态不锈钢的表面与螺纹质量
密封面做到 Ra ≤1.6 µm,如果半精加工留了 0.1 mm、刀片是新的,一刀 0.4 mm 就能达到。在铸态面上靠降进给去追 Ra 0.8,通常越做越差,因为刀片是在磨那层加工硬化的表皮,不是在切;正确做法是减小轴向切深,不是放慢进给。
这件产品的螺纹是法兰角上的 M10×1.5,要求啮合至少 1.5×D。对铸件来说这意味着两项检查:孔没有打进缩孔,螺纹是挤压或铣出来的、而不是在硬点上攻出来的。螺纹铣比攻丝更能稳住中径,而且可以对每个孔都用通止规,不必只抽检。
表面粗糙度与平面度读数都对着熔模铸造的尺寸控制极限收集,背后的铸件按 ISO 8062-3 的 CT6 验收。同一工艺的加工侧由数控加工团队执行,装夹逻辑写在铸件数控加工。
铸态不锈钢什么时候不再划算
第一个对比是焊接件。约 100 件以下,焊接的不锈钢歧管更便宜,也不需要模具;但每条焊缝都是热影响区,加工后会动,而且焊接件的法兰平面度取决于工装,不取决于母材。铸件在三种情况下赢:几何重复、壁薄到焊接会变形、法兰平面度要经过热循环仍保持。
第二个对比是打印件。几何还在变、件数在 30 件以下、壁可以为工艺加厚时,打印赢;当六个面都要 Ra ≤1.6 µm、当节拍超过打印机能力、当单件成本比交期更重要时,打印输。
铸态不锈钢不再划算的情形是:壁厚掉到 2 mm 以下又带内腔芯、牌号在该断面根本铸不干净、或数量始终摊不薄模具。这些情况下,诚实的答案是换路线,不是做更好的加工方案。
这条边界的材料侧,不是靠一次加工试验定的。铸态化学成分与组织见等轴晶铸造,证书出自材料检测与分析,同类件的生产顺序见不锈钢熔模铸造。本文只覆盖加工条件;不对具体牌号下结论,也不覆盖焊补与热等静压。
把带六个法兰面的图纸与牌号发来,我们先给余量判断、去应力窗口,以及与该壁厚匹配的切削参数,并与真空熔模铸造路线一起报价。若壁厚或数量指向别的路线,我们就说别的路线。
