
निकास मैनिफोल्ड वैक्स इंजेक्शन टूल: 4 कैविटी, 2.2% क्षतिपूर्ति
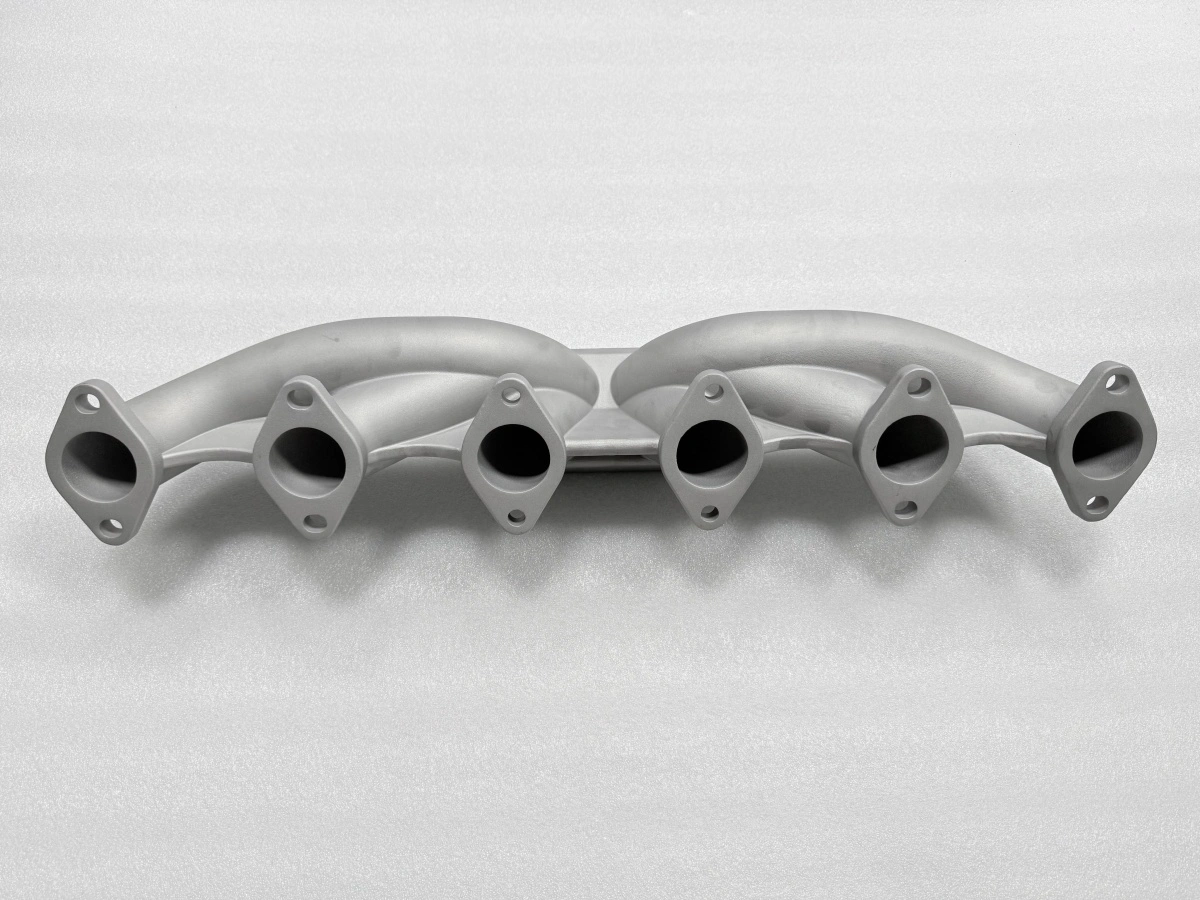
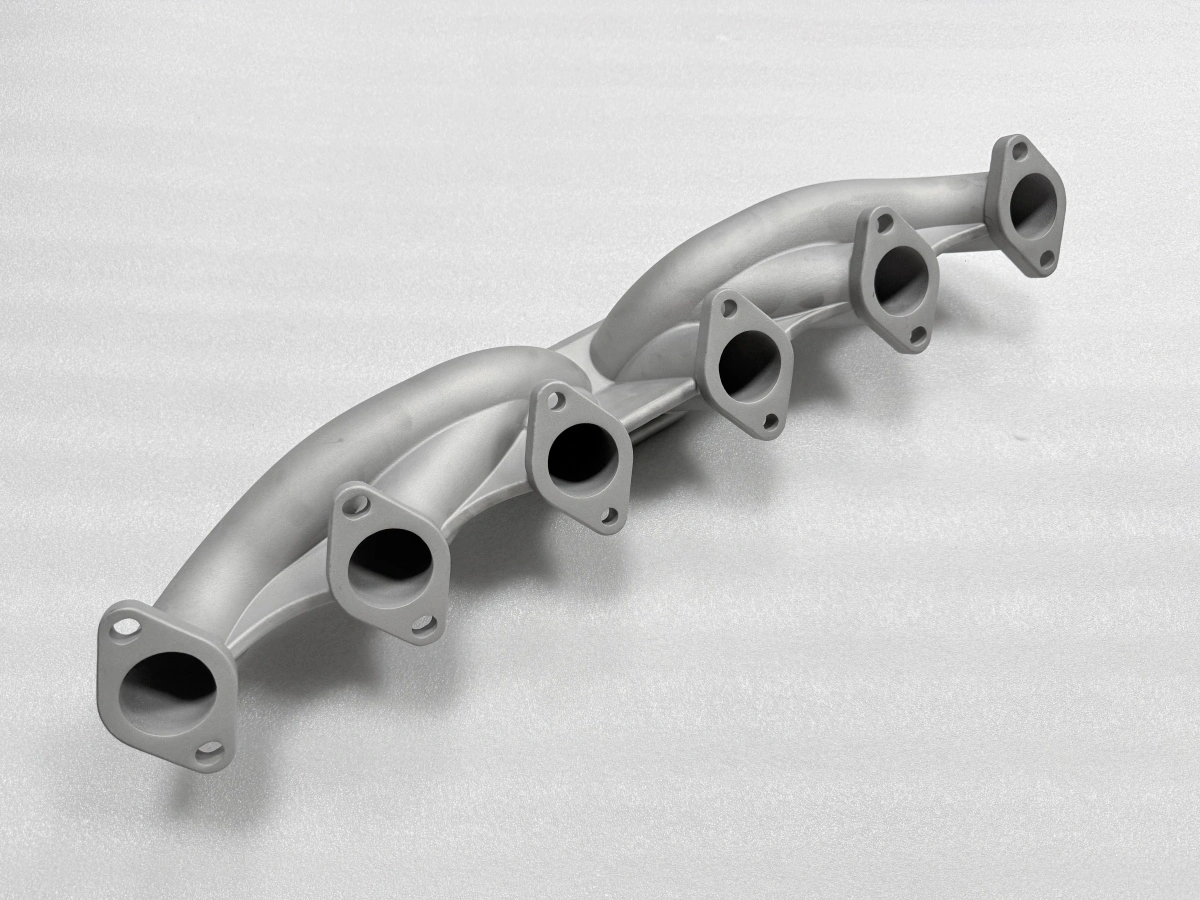
चार कैविटी वाला वैक्स इंजेक्शन टूल 2.5 mm दीवार वाले स्टेनलेस निकास मैनिफोल्ड को दोहराने योग्य कास्टिंग बनाता है — बशर्ते कैविटी 2.2% क्षतिपूर्ति पर कटी हो और छह फेस 1.5 mm मशीनिंग स्टॉक रखें। मार्ग में तीन द्वार हैं: टूल 0.05 mm पर बंद हो, शेल सात परतें झेल ले, और पोरिंग वैक्यूम में पतली होती दीवारों को भर दे। एक भी द्वार खुला रहा तो हिस्सा मॉडल रह जाता है, उत्पाद नहीं बनता।
प्रिंटेड पैटर्न के बजाय टूल क्यों?
प्रिंटेड पैटर्न एक हिस्से के लिए या ऐसी ज्यामिति के लिए ठीक है जो अभी बदल रही है। सीरियल वॉल्यूम का मैनिफोल्ड इसका उल्टा मामला है: डिज़ाइन जम चुका है, फीचर दोहराते हैं, और हिस्से की कीमत इस पर है कि कैविटी कितनी बार काम आ सकती है। टूल वही दोहराव खरीदता है।
सौदा सीधा है: शुरू में कुछ हफ़्ते, आगे स्थिरता। चार कैविटी का टूल प्रति पेड़ आठ पैटर्न देता है और हर पैटर्न को उसी कैविटी के सामने नापने देता है, हर बिल्ड में बदलने वाली प्रिंट फ़ाइल के सामने नहीं। इस मैनिफोल्ड पर कैविटी 2.2% क्षतिपूर्ति भी लिए हुए है, इसलिए वैक्स पैटर्न उस CAD के विरुद्ध नापा जाता है जिसमें स्टॉक पहले से है।
डिज़ाइन जमने से पहले या लगभग 300 हिस्सों से कम पर प्रिंटिंग सही जवाब रहती है, जहाँ टूल की लागत वसूल नहीं होती। उससे ऊपर वैक्स टूल सटीक वैक्स पैटर्न निर्माण को दोहराने योग्य बनाता है, कारीगरी नहीं।
कैविटी काटना: पार्टिंग, इजेक्टर और 2.2%
कैविटी क्षतिपूर्त मॉडल पर कटती है, ड्रॉइंग पर नहीं। क्षतिपूर्ति टूल पाथ बनने से पहले 2.2% के एकरूप स्केल के रूप में लगती है, और पार्टिंग लाइनें व इजेक्टर स्थितियाँ बाद में क्षतिपूर्त ज्यामिति पर रखी जाती हैं, नाममात्र पर नहीं। यह क्रम उलटना फ्लैंज केंद्रों पर 0.2 mm खोने का आम तरीका है।
इस मैनिफोल्ड में तीन पार्टिंग सतहें और आठ इजेक्टर बिंदु हैं। तीन सतहें इसलिए कि चैनल अलग-अलग ऊँचाई पर हैं; एक सपाट पार्टिंग पैटर्न को छठे चैनल पर फँसा देगी। आठ इजेक्टर बॉस पर हैं, सीलिंग फेस पर नहीं, क्योंकि सीलिंग फेस पर इजेक्टर का निशान मशीनिंग के बाद लीक पाथ बन जाता है।
टूल 0.05 mm गैप पर बंद होता है, पहले शॉट से पहले हर कोने पर फीलर गेज से जाँचा जाता है। स्वचालित वैक्स प्रेस शॉट के दौरान क्लैंप फोर्स रखती है, पर खराब फिट पार्टिंग फेस ठीक नहीं करती।
टूल पैरामीटर | मान | ऐसा क्यों |
|---|---|---|
कैविटी | 4 | प्रति पेड़ आठ पैटर्न, प्रति शिफ्ट दो पेड़ |
संकोचन क्षतिपूर्ति | 2.2% | टूल पाथ से पहले एकरूप स्केल |
पार्टिंग सतहें | 3 | बॉडी पर चैनल की ऊँचाई अलग |
इजेक्टर बिंदु | 8 | बॉस पर, सीलिंग फेस से दूर |
पार्टिंग गैप | 0.05 mm | हर कोने पर फीलर गेज |
वैक्स तापमान | 75 °C | 2.5 mm दीवार बिना कम भरे |
इंजेक्शन दबाव | 0.3 MPa | कम दबाव, फ्लैश 0.1 mm के भीतर |
होल्ड और ठंडक | 8 सेकंड / 60 सेकंड | पैटर्न बिना विकृति निकले |
यह तालिका टूल कार्ड का संक्षिप्त रूप है: हर अंक वह सेटिंग है जो पहले पैटर्न पर जाँची जाती है, मान लिया गया नाममात्र नहीं। जो सेटिंग कार्ड पर नहीं, वह प्रेस पर तुरंत बनाई जाती है, और तुरंत बनाई गई सेटिंग दो शिफ्टों को दो अलग पैटर्न देती है।
2.5 mm मैनिफोल्ड पर वैक्स से शेल कैसे बनता है
आठ पैटर्न एक पेड़ पर जोड़े जाते हैं और इस तरह गेट किए जाते हैं कि हर पैटर्न को एक ही स्लरी प्रवाह मिले। फिर पेड़ पर सात सिरेमिक परतें चढ़ती हैं, हर परत लगभग 8 mm और 8 घंटे सुखाना, जिससे डीवैक्स से पहले शेल लगभग ढाई कैलेंडर दिन पर आ जाता है। परतों की संख्या मनमानी नहीं: कम परतें चैनल जंक्शन पर कमजोर शेल छोड़ती हैं, जहाँ स्लरी जमती और असमान रूप से सूखती है।
डीवैक्स 165 °C और 7 bar पर होता है। दबाव का महत्व तापमान जितना है, क्योंकि 2.5 mm का पैटर्न मोटे से तेज फैलता है और जल्दी सूखे शेल को चीर देता है। बर्नआउट 1000 °C पर 1.5 घंटे चलता है: इतना लंबा कि चैनल बोर से आखिरी कार्बन निकल जाए और इतना छोटा कि शेल बैठ न जाए।
पतली दीवार वाले मैनिफोल्ड आमतौर पर शेल पर ही जाते हैं। स्वचालित शेल बिल्डिंग डिप और ड्राई चक्र दोहराने योग्य रखती है, पर परतों की संख्या ज्यामिति से आनी चाहिए, मानक रेसिपी से नहीं। इस हिस्से पर संख्या सात पर तय हुई, जब पहले पेड़ ने दूसरे और तीसरे चैनल के जंक्शन पर नरम बिंदु दिखाया।
1600 °C पर वैक्यूम में पतली दीवारें भरना
पोरिंग 1600 °C पर होती है, मोल्ड −0.05 MPa पर, और भराव 12 सेकंड में। वैक्यूम के दो काम हैं: शेल से गैस खींचना ताकि धातु उसे दीवार में वापस न मोड़े, और पतले हिस्सों को इतनी देर खुला रखना कि छठे चैनल तक धातु पहुँच जाए।
बारह सेकंड सबसे ज्यादा बहस वाला अंक है। धीमा भराव साफ सतह देता है पर दूर के चैनल पर कोल्ड शट का जोखिम है; तेज भराव दीवार भर देता है पर बोर में ज्यादा टर्बुलेंस लाता है। यहाँ समय सबसे पतले हिस्से से तय होता है और फिर पहली कास्टिंग पर जाँचा जाता है, ड्रॉइंग पर सुधारा नहीं जाता। पहली कास्टिंग चैनल पर काटकर कोल्ड शट के लिए देखी जाती है, तब भराव समय प्रोसेस कार्ड में जाता है। इसके पीछे की प्रैक्टिस सटीक पोरिंग में दी गई है।
पोरिंग के बाद हिस्सा 880 °C पर 3 घंटे तनाव-मुक्त किया जाता है और भट्टी में 200 °C तक ठंडा किया जाता है। यह चरण छोड़ना पहले हिस्से पर नहीं दिखता; यह तीसरे हफ़्ते में फ्लैंज के 0.1 mm खिसकने पर दिखता है, वही विफलता जो कास्टिंग में तनाव-मुक्ति में लिखी है। भट्टी में ठंडा करना चक्र का हिस्सा है: 880 °C पर बाहर निकालकर हवा में ठंडा करना फ्लैंज में फिर ताप प्रवणता डाल देता है, वही कारण जिसे हटाने के लिए यह चरण किया जाता है।
तीन सेटअप में छह इंटरफेस की मशीनिंग
कास्टिंग छह चैनल सतहों और हेड फ्लैंज पर 1.5 mm स्टॉक के साथ आती है। तीन सेटअप पूरा हिस्सा ढकते हैं: पहले में हेड फ्लैंज और दो चैनल सतहें, दूसरे में बाकी चार, तीसरे में बोल्ट होल। क्रम डेटम से तय होता है, सुविधा से नहीं; हेड फ्लैंज से पहले चार सतहें मशीन करना डेटम को दो बार हिलाता है।
हर सीलिंग सतह पर फ्लैटनेस 0.05 mm रखी जाती है, और छेद करने से पहले सतहें सरफेस प्लेट पर जाँची जाती हैं। कास्टिंग का सामान्य सह्यता ISO 8062-3 के CT6 पर है, यानी 0.9 mm आकार विचलन, जिसे 1.5 mm स्टॉक को मशीनिंग भत्ते के साथ सोखना है।
मशीनिंग चरण | सतहें | हटाया स्टॉक | जाँच |
|---|---|---|---|
सेटअप 1 | हेड फ्लैंज + 2 चैनल सतहें | 1.5 mm | फ्लैटनेस 0.05 mm |
सेटअप 2 | 4 चैनल सतहें | 1.5 mm | फ्लैटनेस 0.05 mm |
सेटअप 3 | बोल्ट होल | केवल ड्रिल | गो/नो-गो गेज |
दोनों तालिकाओं में वही अंक हैं जो पाठ में हैं, इसलिए दावा पैराग्राफ के बजाय पंक्ति से जाँचा जा सकता है। CNC मशीनिंग सेवा तीनों सेटअप एक ही डेटम चेन पर चलाती है, और स्टॉक का तर्क कास्टिंग पर CNC मशीनिंग में है। छेद की स्थिति तीसरे सेटअप पर गो/नो-गो गेज से जाँची जाती है; गेज पास करने वाला पर डेटम से 0.2 mm हटा छेद बाद में ऐसी फ्लैंज बनकर दिखेगा जो बैठती नहीं।
कब मैनिफोल्ड टूल गलत मार्ग है
टूल लगभग 300 हिस्सों से कम पर गलत है और डिज़ाइन जमने से पहले भी गलत है। बदलती ड्रॉइंग पर कटी कैविटी कम से कम एक बार दोबारा कटेगी, और दोबारा कटी पार्टिंग सतह एक हफ़्ता और रीफिट माँगती है। यह भी गलत है जब दीवार 2 mm से नीचे जाए: वैक्स पैटर्न भर जाता है, पर शेल डीवैक्स में पतला हिस्सा इतनी बार नहीं झेलता कि उपज बने।
मार्ग प्रमाणन की सीमा पर भी रुकता है। CT6 कास्टिंग के साथ आयामी रिपोर्ट उत्पादन निर्णय संभालती है; थकान जीवन, दबाव परीक्षण परिणाम या ग्राहक स्वीकृति पर हस्ताक्षर नहीं संभालती। वे ग्राहक के सत्यापन से आते हैं, फाउंड्री की जाँच शीट से नहीं। फाउंड्री जो दे सकती है वह आयामी रिपोर्ट और मटेरियल सर्टिफिकेट है, और दोनों ग्राहक सत्यापन शुरू होने से पहले ले लेना बेहतर है।
300 से कम मात्रा या समीक्षा में चल रही ज्यामिति के लिए प्रिंटेड पैटर्न या मशीन किया प्रोटोटाइप सस्ता है, और डिज़ाइन बदलना बंद होने पर कास्टिंग मार्ग अगला कदम है। स्टेनलेस स्टील इन्वेस्टमेंट कास्टिंग का उत्पादन मामला दिखाता है कि तुलनीय हिस्से पर यह बदलाव कहाँ हुआ। तैयार हिस्से का आयामी नियंत्रण इन्वेस्टमेंट कास्टिंग में आयामी नियंत्रण में है, और 880 °C की तनाव-मुक्ति हीट ट्रीटमेंट लाइन पर चलती है।
ड्रॉइंग और सालाना मात्रा भेजें; हम आपके हिस्से के अनुरूप कैविटी संख्या, क्षतिपूर्ति मान और मशीनिंग स्टॉक के साथ टूल निर्णय देंगे, जो वैक्यूम इन्वेस्टमेंट कास्टिंग मार्ग के साथ मूल्य सहित, कैविटी कटने से पहले। अगर मात्रा टूल नहीं संभालती, हम उसी जवाब में कह देंगे।
FAQs
