
Colector inoxidable: mecanizar paredes de 2,5 mm
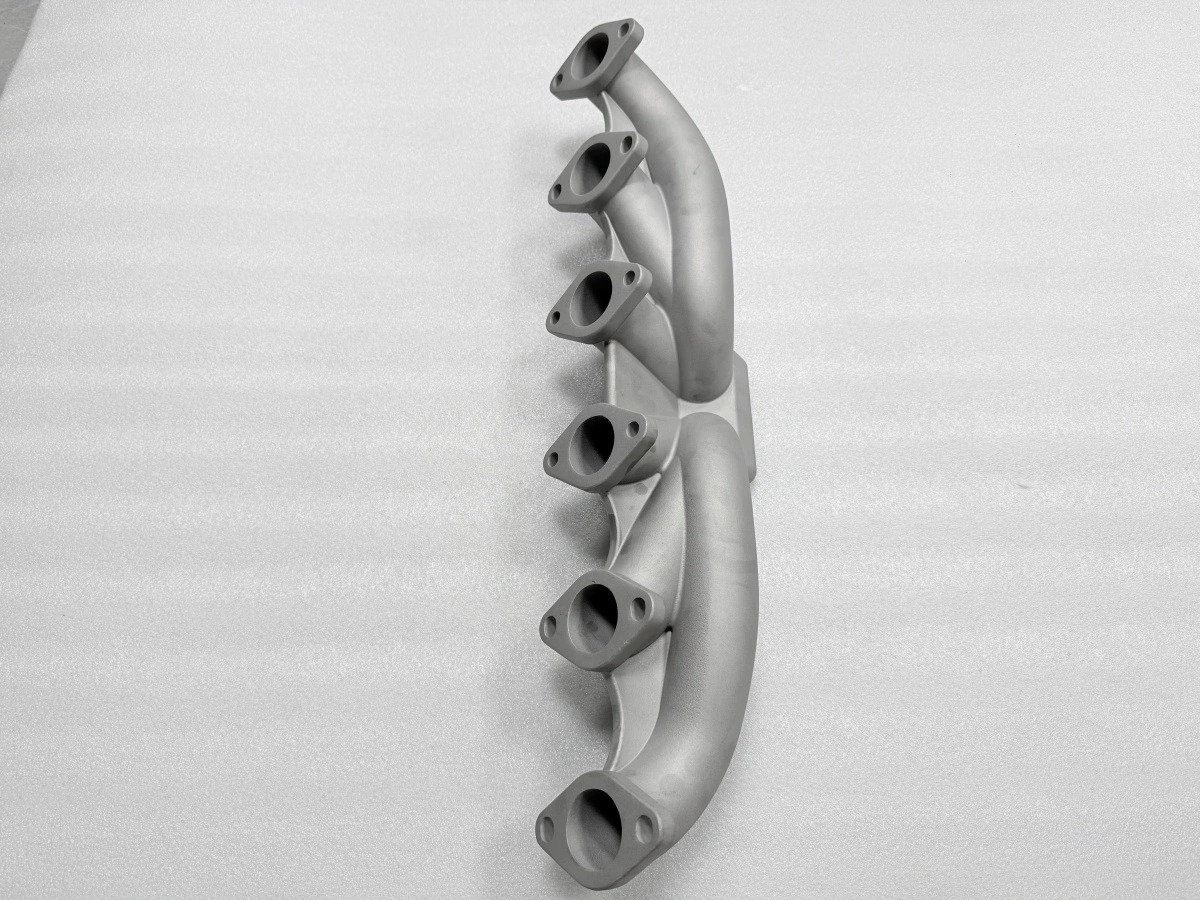
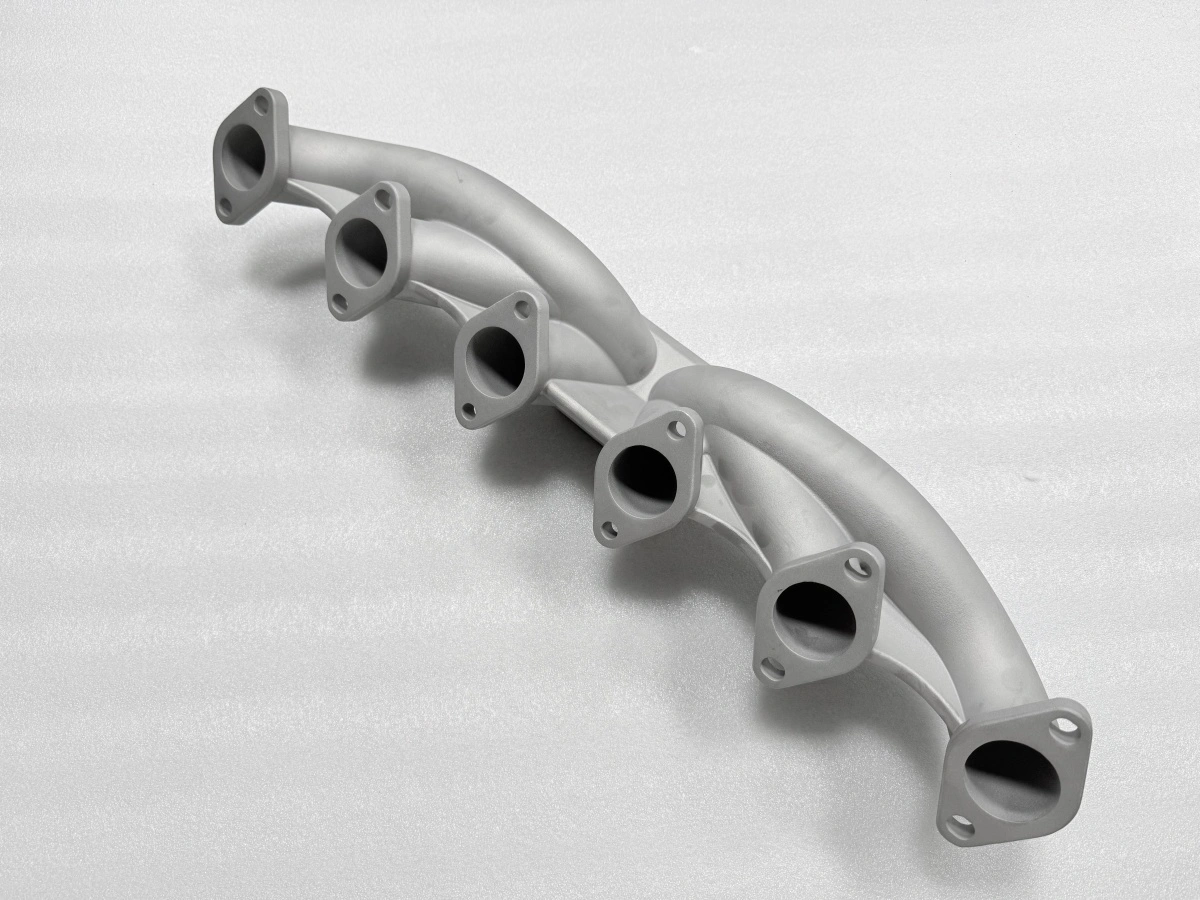
Un colector de escape de acero inoxidable fundido con paredes de 2,5 mm se mecaniza limpio cuando se cumplen tres condiciones: las seis caras conservan 1,5 mm de sobremedida, la pieza se alivia a 880 °C durante 3 h y se enfría en horno hasta 200 °C, y las pasadas de acabado se mantienen en 0,4 mm de profundidad axial. Quite una y la planitud que medía 0,05 mm en el mármol se mueve durante la noche. El problema de mecanizado en esta pieza no es la dureza, es la piel de fundición y la tensión residual debajo.
Qué significa mecanizabilidad en un colector fundido
La mecanizabilidad de una pieza fundida suele describirse con una velocidad de corte, y ese número sirve de poco aquí. Un colector inoxidable llega con piel de molde en cada superficie, una pared que varía entre 2,5 mm y 4 mm según el canal, y un campo de tensiones heredado del enfriamiento. El corte tiene que sobrevivir a la piel, no empujar la pared fina y dejar material para que el alivio actúe.
Tres propiedades deciden de verdad: regularidad de sobremedida, estado de la piel y estado tensional. La regularidad fija cuántas pasadas hacen falta antes de que la cara esté limpia; una cara que varía 0,4 mm alrededor de la brida necesita un desbaste y una semifinición antes de que un acabado sea fiable. La piel fija el primer corte: una pieza granallada a Ra 3,2–6,4 µm corta distinto que una casca que aún lleva residuo cerámico, porque el residuo embota una plaquita en pocos centímetros.
El estado tensional fija el último corte. Una pieza sin aliviar se mueve después de la pasada de acabado, y el movimiento no se ve hasta desamarar. Por eso la secuencia de este colector pone el alivio antes del mecanizado y no después, y por eso la remedición a 24 h se sitúa entre ambos.
Contracción y piel: dónde cae el primer corte
La contracción ya está pagada antes de que llegue la pieza: la cavidad llevaba 2,2 % de compensación, así que las caras vienen con 1,5 mm de sobremedida y no con superficie nominal. Lo que hereda el mecanizador es la dispersión alrededor de ese valor. En un colector las seis caras no llevan sobremedida idéntica, porque las secciones detrás se solidifican en momentos distintos, y la diferencia puede llegar a 0,3 mm en un par de caras.
El primer corte cae por tanto en la cara más alta, no en la media. Tomar 0,5 mm de la alta y 0,2 mm de la baja conserva la referencia; una pasada uniforme de 0,3 mm deja la cara baja sin mecanizar y obliga a un segundo amarre. La calidad del modelo detrás de esa dispersión se fija antes, en la creación precisa del modelo de cera, y se lee aquí como dispersión de sobremedida y no como defecto.
La piel cuenta por una segunda razón. La piel bruta del inoxidable está endurecida por deformación y ligeramente descarburada en superficie, así que los primeros 0,2 mm cortan más duro que el metal de debajo. Plaquitas felices en el núcleo se astillan en la piel, y una plaquita astillada en una pared de 2,5 mm es una pieza rechazada. Granallar las caras a Ra 3,2–6,4 µm antes del mecanizado retira lo peor de la piel y hace previsible la primera pasada.
Alivio a 880 °C y por qué importan 24 h
El alivio se hace a 880 °C durante 3 h, con enfriamiento en horno hasta 200 °C antes de sacar la pieza. La temperatura de mantenimiento se elige para relajar la tensión del enfriamiento sin alterar la estructura bruta; el enfriamiento en horno se elige porque sacar la pieza a 880 °C y dejarla enfriar al aire repone un gradiente en las bridas, exactamente el mecanismo que el alivio debía eliminar.
Las 24 h son una ventana de medición, no una etapa. Una pieza que acaba de pasar tres horas de mantenimiento sigue asentándose al volver a temperatura ambiente, y medirla dos horas después de abrir el horno da una referencia que se habrá movido antes del primer corte. Remedir dentro de 24 h y usar ese valor como referencia es lo que hace que el primer corte caiga donde el plano espera.
La secuencia de alivio corre en la línea de tratamiento térmico, y la mecánica está en alivio de tensiones en piezas fundidas. La comprobación que sigue es una lectura de planitud sobre mármol, no un escaneo MMC: el mármol muestra de inmediato una cara que bascula, y ese es el fallo que se quiere evitar.
Parámetros de corte que sostienen 0,05 mm
El desbaste gira a 600–1500 r/min con 0,8 mm de profundidad y un avance de 300–500 mm/min, deliberadamente prudente en las secciones finas. La pared detrás de una cara de canal mide 2,5 mm, y un corte radial fuerte sobre una cara respaldada por 2,5 mm de metal desvía la pared antes de cortar, lo que aparece después como error de planitud y no como marca de chatter.
El acabado gira a 1500–2000 r/min con 0,4 mm de profundidad axial y el mismo avance de 300–500 mm/min. Los 0,4 mm son la cifra que sostiene la planitud de 0,05 mm: una pasada de acabado más profunda almacena energía suficiente en la pared fina para recuperarse tras el paso de la plaquita, y la cara se lee cóncava sobre el mármol. Dos pasadas de 0,4 mm cuestan menos tiempo que una de 0,8 mm más un repaso.
Operación | Velocidad | Avance | Profundidad | Resultado que sostiene |
|---|---|---|---|---|
Desbaste, caras | 600–1500 r/min | 300–500 mm/min | 0,8 mm radial | Sobremedida igualada a 0,6 mm |
Semifinición | 1200–1800 r/min | 300–500 mm/min | 0,5 mm axial | Quedan 0,1 mm de sobremedida |
Acabado, caras de estanqueidad | 1500–2000 r/min | 300–500 mm/min | 0,4 mm axial | Planitud ≤0,05 mm |
Fresado de rosca M10×1,5 | 800–1200 r/min | 100–200 mm/min | Perfil completo | Enganche ≥1,5×D |
La tabla es el lado de corte de la ficha de proceso. Cada cifra supone que el alivio ya corrió: los mismos valores en una pieza sin aliviar sostienen la planitud una hora y la pierden durante la noche.
Acabado superficial y calidad de rosca en inoxidable fundido
Las caras de estanqueidad se acaban a Ra ≤1,6 µm, alcanzable en una pasada de 0,4 mm si la semifinición dejó 0,1 mm y la plaquita es nueva. Perseguir Ra 0,8 en una superficie bruta bajando el avance suele empeorar el acabado, porque la plaquita frota la piel endurecida en lugar de cortar; la solución es menor profundidad axial, no avance más lento.
Las roscas de esta pieza son M10×1,5 en las esquinas de brida, con enganche exigido de al menos 1,5×D. En una pieza fundida eso significa dos comprobaciones: que el agujero no se taladre en una bolsa de rechupado, y que la rosca se conforme o se frese en lugar de machuelarse en una zona dura. El fresado de rosca sostiene mejor el diámetro de flancos que el machuelado en inoxidable fundido, y permite calibre pasa/no pasa en cada agujero y no en una muestra.
Las mediciones de acabado y las lecturas de planitud se recogen contra los límites de control dimensional en fundición de precisión, y la pieza detrás se acepta según CT6 de ISO 8062-3. El lado de mecanizado del mismo proceso lo ejecuta el equipo de mecanizado CNC, y la lógica de amarres está en mecanizado CNC de piezas fundidas.
Dónde el inoxidable fundido deja de compensar
La primera comparación es con una fabricación soldada. Un colector inoxidable soldado cuesta menos por debajo de unas 100 piezas y no necesita utillaje, pero cada soldadura es una zona afectada térmicamente que se mueve tras el mecanizado, y la planitud de brida de una pieza soldada depende del utillaje, no del metal base. La fundición gana cuando la geometría se repite, cuando la pared es lo bastante fina para que la soldadura la deforme, y cuando la planitud de brida debe sobrevivir a un ciclo térmico.
La segunda comparación es con una pieza impresa. La impresión gana cuando la geometría todavía se mueve, cuando la cantidad está por debajo de unas 30 piezas y cuando la pared puede engrosarse para el proceso; pierde cuando la superficie debe alcanzar Ra ≤1,6 µm en seis caras, cuando la cadencia exigida supera la de la impresora y cuando el precio por pieza pesa más que el plazo.
El inoxidable fundido deja de compensar cuando la pared baja de 2 mm con un canal interno con macho, cuando la aleación no se funde limpio en esta sección, o cuando la cantidad nunca llega al punto en que el utillaje se amortiza. En esos casos la respuesta honesta es otra ruta, no un mejor plan de mecanizado.
El lado de material de esa frontera no se decide con un ensayo de mecanizado. La química y la estructura brutas están en fundición de cristales equiaxiales, los certificados vienen de análisis y ensayo de materiales, y la secuencia de producción en una pieza comparable está en fundición de acero inoxidable. Este artículo trata solo condiciones de mecanizado; no concluye nada sobre una aleación concreta y no cubre reparación por soldadura ni prensado isostático en caliente.
Envíe el plano con las seis caras de brida y la aleación; devolveremos la decisión de sobremedida, la ventana de alivio y los parámetros de corte que encajan con la pared, valorados con la ruta de fundición de precisión a vacío junto con el mecanizado. Si la pared o la cantidad dicen otra ruta, diremos eso en su lugar.
FAQs
