
Útil de inyección de cera para colector: 4 cavidades, 2,2 %
Un útil de inyección de cera de 4 cavidades convierte un colector de escape inoxidable de 2,5 mm en una pieza fundida repetible, siempre que la cavidad se mecanice al 2,2 % de compensación y las seis caras conserven 1,5 mm de mecanizado. La ruta tiene tres puertas: el útil debe cerrar a 0,05 mm, la cáscara debe aguantar siete capas y la colada debe llenar bajo vacío paredes que adelgazan. Si falla una, la pieza es un modelo y no un producto.
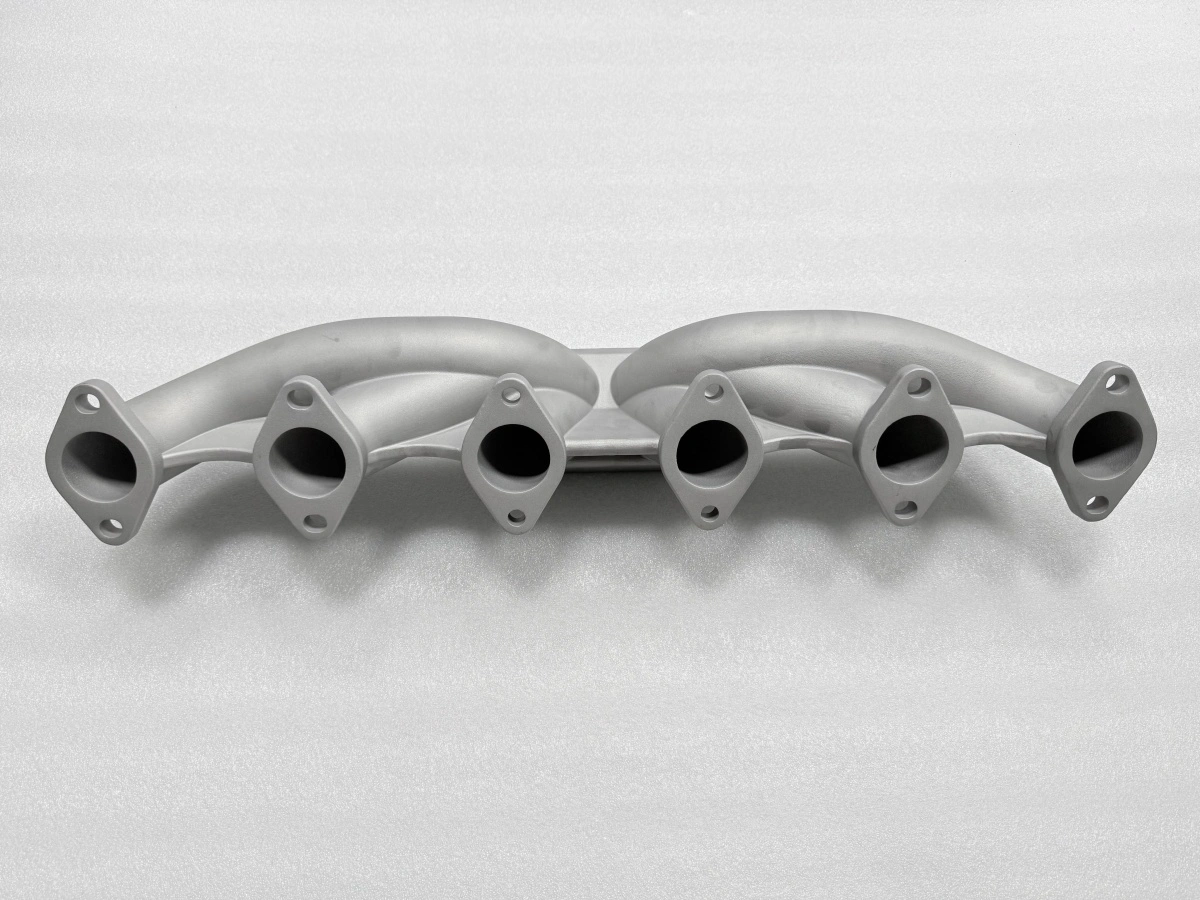
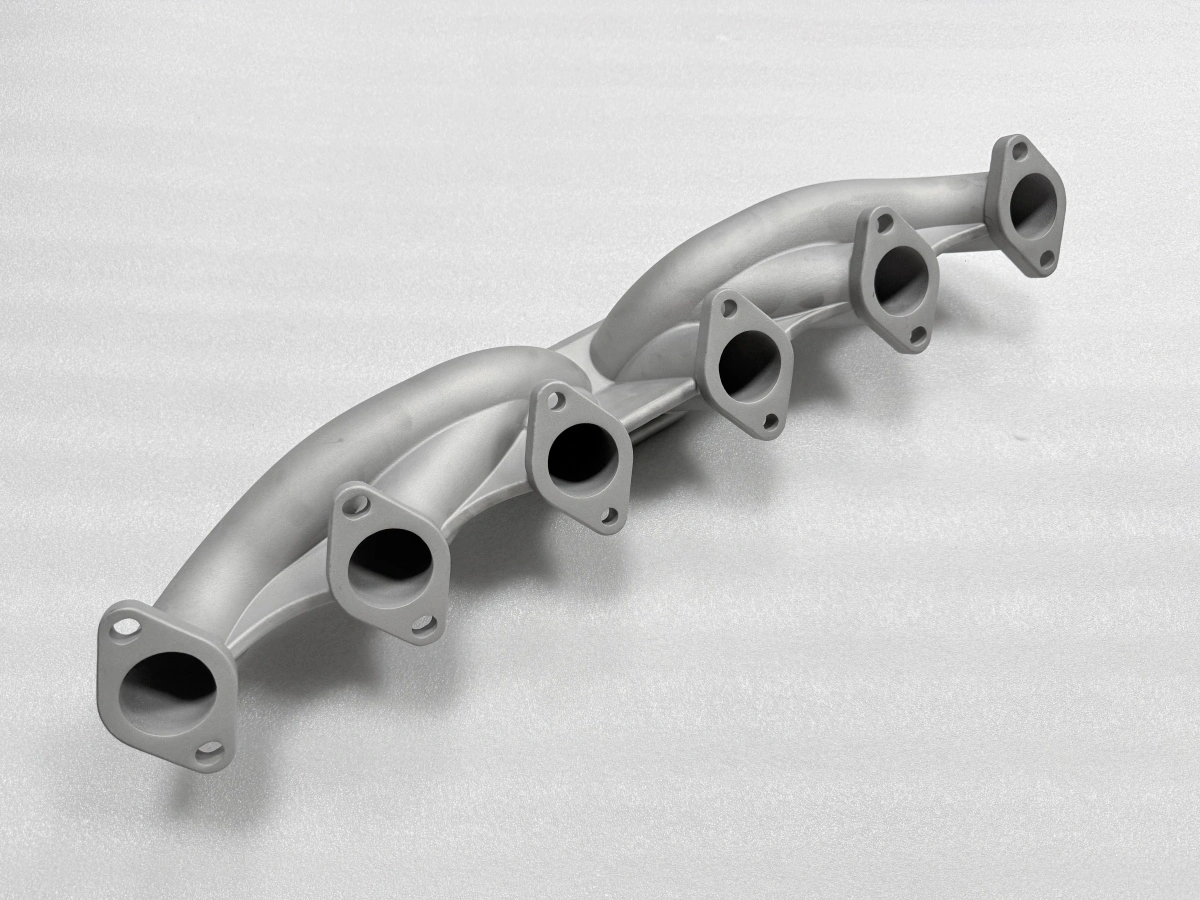
¿Por qué utillaje en vez de imprimir un modelo?
Un modelo impreso tiene sentido para una pieza o para una geometría que todavía se mueve. Un colector en volumen de serie es el caso contrario: el diseño está congelado, las formas se repiten y el coste por pieza depende de cuántas veces puede usarse la cavidad. El utillaje compra esa repetición.
El intercambio es semanas por delante contra constancia por detrás. Un útil de cuatro cavidades entrega ocho modelos por racimo y permite medir cada modelo contra la misma cavidad, no contra un archivo de impresión que cambia en cada construcción. En este colector la cavidad también lleva la compensación de 2,2 %, así que el modelo de cera se mide contra un CAD que ya incluye la sobremedida.
Imprimir sigue siendo la respuesta correcta antes del congelado del diseño, o por debajo de unas 300 piezas, donde el coste del útil nunca se amortiza. Por encima, el útil de cera hace que la creación precisa del modelo de cera sea repetible en lugar de artesanal.
Mecanizar la cavidad: partición, expulsores y 2,2 %
La cavidad se mecaniza sobre el modelo compensado, no sobre el plano. La compensación se aplica como escala uniforme del 2,2 % antes de generar las trayectorias, y los planos de partición y las posiciones de expulsión se colocan después sobre la geometría compensada, no sobre la nominal. Invertir ese orden es una forma habitual de perder 0,2 mm en los centros de brida.
Este colector usa tres planos de partición y ocho puntos de expulsión. Los tres planos hacen falta porque los canales están a alturas distintas; una sola partición plana retendría el modelo en el sexto canal. Los ocho expulsores van sobre los boss y no sobre las caras de estanqueidad, porque una marca de expulsión en una cara de estanqueidad se convierte en camino de fuga tras el mecanizado.
El útil cierra a 0,05 mm, comprobado con galgas en cada esquina antes del primer disparo. Una prensa de inyección automática mantiene el esfuerzo de cierre durante el disparo, pero no corrige un plano de partición mal ajustado.
Parámetro del útil | Valor | Por qué se fija así |
|---|---|---|
Cavidades | 4 | Ocho modelos por racimo, dos racimos por turno |
Compensación de contracción | 2,2 % | Escala uniforme antes de las trayectorias |
Planos de partición | 3 | Alturas de canal distintas en el cuerpo |
Puntos de expulsión | 8 | Sobre boss, lejos de las caras de estanqueidad |
Abertura de partición | 0,05 mm | Galgas en cada esquina |
Temperatura de cera | 75 °C | Llena paredes de 2,5 mm sin faltas |
Presión de inyección | 0,3 MPa | Presión menor mantiene rebaba bajo 0,1 mm |
Mantenimiento y enfriamiento | 8 s / 60 s | El modelo se desmolda sin distorsión |
La tabla es la ficha del útil en breve: cada cifra es un ajuste que se comprueba en el primer modelo, no un nominal que se supone. Un ajuste que no está en la ficha se improvisa en la prensa, y la improvisación hace que dos turnos produzcan dos modelos distintos.
Cómo la cera se vuelve cáscara en un colector de 2,5 mm
Ocho modelos se montan en un racimo, alimentados de forma que cada uno vea el mismo flujo de barbotina. El racimo recibe después siete capas cerámicas, de unos 8 mm de depósito y 8 h de secado cada una, lo que sitúa la cáscara en unos dos días y medio antes del descerado. El número de capas no es arbitrario: menos capas dejan una cáscara demasiado débil en las uniones de canales, donde la barbotina se acumula y seca de forma irregular.
El descerado va a 165 °C y 7 bar. La presión cuenta tanto como la temperatura, porque un modelo de 2,5 mm se dilata más rápido que uno grueso y agrieta una cáscara secada demasiado deprisa. La calcinación sigue a 1000 °C durante 1,5 h, tiempo suficiente para sacar el último carbono de los canales y corto para que la cáscara no se desplome.
En la cáscara se pierden los colectores de pared fina. Una línea de construcción automatizada de cáscara hace repetible el ciclo de inmersión y secado, pero el número de capas debe salir de la geometría y no de la receta estándar. En esta pieza el conteo se fijó en siete después de que el primer racimo mostrara un punto débil en la unión entre el segundo y el tercer canal.
Colada de paredes finas a 1600 °C bajo vacío
La colada va a 1600 °C, molde a −0,05 MPa y 12 s de llenado. El vacío cumple dos funciones: extrae gas de la cáscara para que el metal no lo repliegue en la pared y mantiene abiertas las secciones finas el tiempo justo para que el metal alcance el sexto canal antes de que el frente solidifique.
Los doce segundos son la cifra más discutida. Un llenado más lento da mejor superficie pero arriesga una unión fría en el canal lejano; uno más rápido llena la pared y lleva más turbulencia al alojamiento. En este colector el tiempo se fija desde la sección más fina, y luego se comprueba en la primera colada en lugar de optimizarse en el plano. La primera pieza se corta en el canal y se revisa por unión fría antes de que el tiempo de llenado pase a la ficha de proceso. La práctica detrás de esa decisión está en colada de precisión.
Tras la colada, la pieza se alivia de tensiones a 880 °C durante 3 h antes de cualquier mecanizado. Saltarse ese paso no se ve en la primera pieza; se ve en una brida que se mueve 0,1 mm tras la tercera semana de mecanizado, el modo de fallo descrito en alivio de tensiones en piezas fundidas. El alivio no es opcional en un colector con seis bridas finas: es el paso que hace sobrevivir la planitud de 0,05 mm a la secuencia de mecanizado.
Mecanizar seis interfaces en tres amarres
La pieza llega con 1,5 mm de sobremedida en las seis caras de canal y en la brida de culata. Tres amarres cubren la pieza: brida de culata y dos caras de canal en el primero, las cuatro restantes en el segundo, los taladros en el tercero. El orden lo marca la referencia, no la comodidad; mecanizar las cuatro caras antes de la brida de culata movería la referencia dos veces.
La planitud se mantiene a 0,05 mm en cada cara de estanqueidad, y las caras se comprueban sobre mármol antes de taladrar. La tolerancia general de la pieza es CT6 según ISO 8062-3, lo que deja 0,9 mm de desviación de forma que la sobremedida de 1,5 mm debe absorber junto con el mecanizado.
Etapa de mecanizado | Caras cubiertas | Material retirado | Control |
|---|---|---|---|
Amarre 1 | Brida de culata + 2 caras de canal | 1,5 mm | Planitud 0,05 mm |
Amarre 2 | 4 caras de canal | 1,5 mm | Planitud 0,05 mm |
Amarre 3 | Taladros | Solo taladrado | Calibre pasa/no pasa |
Ambas tablas llevan las mismas cifras que el texto, de modo que una afirmación se comprueba contra una fila y no contra un párrafo. El servicio de mecanizado CNC ejecuta los tres amarres sobre una misma cadena de referencia, y el razonamiento de la sobremedida está en mecanizado CNC de piezas fundidas. Las posiciones de taladro se comprueban con calibre pasa/no pasa en el tercer amarre; un taladro que pasa el calibre pero queda a 0,2 mm de la referencia se verá después como una brida que no asienta.
Cuándo el utillaje de colector es la ruta equivocada
El utillaje es incorrecto por debajo de unas 300 piezas y antes del congelado del diseño. Una cavidad mecanizada sobre un plano que aún se mueve se recorta al menos una vez, y un plano de partición recortado cuesta una semana más un reajuste. También es incorrecto cuando la pared baja de 2 mm: el modelo de cera aún llena, pero la cáscara no sostiene la sección fina a través del descerado con la frecuencia suficiente para que el rendimiento aguante.
La ruta también termina en la frontera de la certificación. Una pieza CT6 con informe dimensional sostiene una decisión de producción; no sostiene una vida a fatiga, un resultado de prueba de presión ni una firma de aceptación del cliente. Eso viene de la validación del cliente, no de la hoja de control de la fundición. Lo que la fundición puede entregar es un informe dimensional y un certificado de material, y ambos conviene tenerlos antes de lanzar una validación.
Para cantidades bajo 300 o geometrías aún en revisión, un modelo impreso o un prototipo mecanizado cuesta menos, y la ruta de fundición es el paso siguiente cuando el diseño deja de cambiar. Un caso de producción en fundición de acero inoxidable muestra dónde ocurrió ese cambio en una pieza comparable. El control dimensional de la pieza acabada está en control dimensional en fundición de precisión, y el alivio a 880 °C pasa por la línea de tratamiento térmico.
Envíe el plano y el volumen anual; devolveremos una decisión de utillaje con el número de cavidades, la compensación y la sobremedida que encajan con su pieza, valorada con la ruta de fundición de precisión a vacío antes de mecanizar la cavidad. Si el volumen no soporta un útil, lo diremos en la misma respuesta.
FAQs
