
排气歧管铸造收缩:2.0% 失败,2.2% 成功
排气歧管的铸造收缩不是一个数能说清的:薄壁歧管分三个阶段收缩,三个阶段加不出一个统一的缩放系数。液态收缩、凝固收缩、固态收缩各自作用在同一件的不同断面上。在这件歧管上,统一给 2.0% 让首件整体偏小 0.4 mm,而 2.2% 加 0.2 mm 的局部修模,把批内稳在 ±0.15 mm。
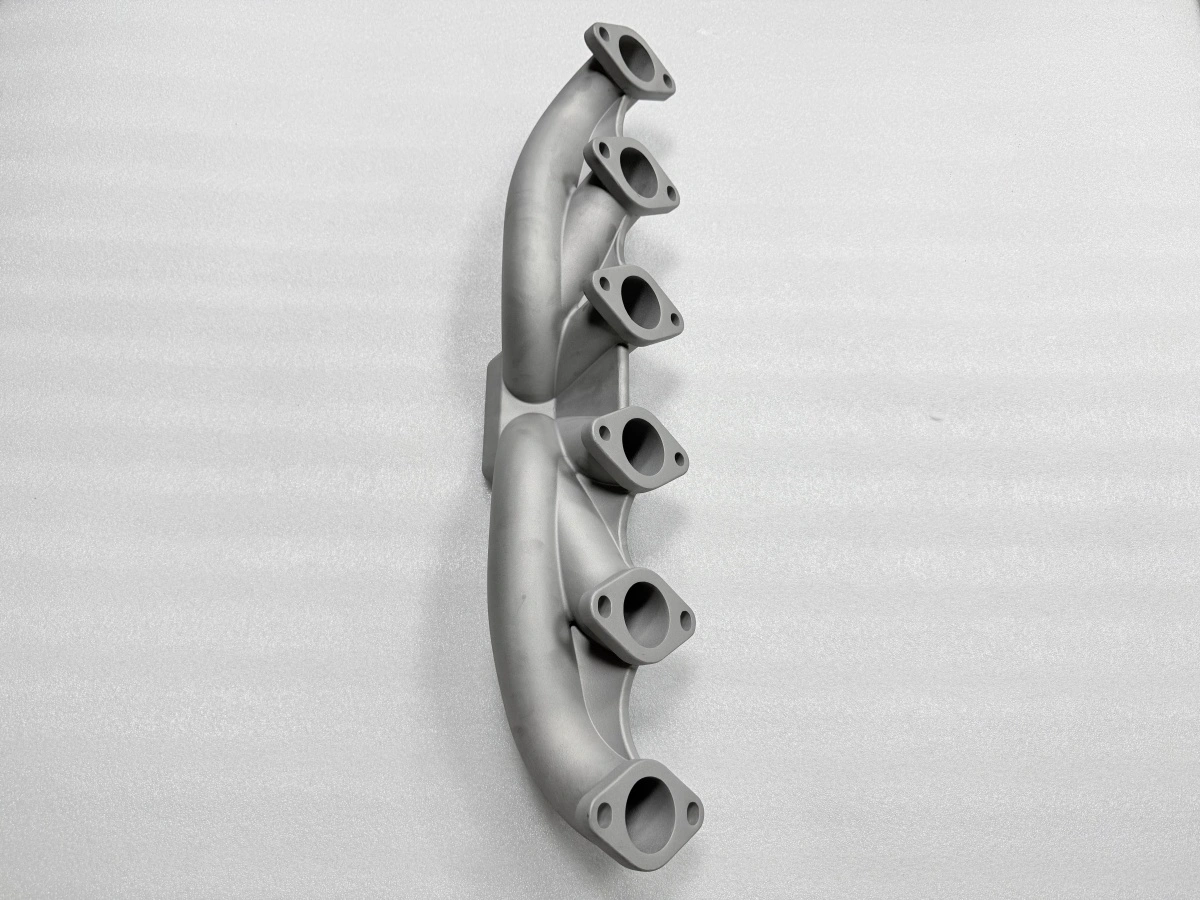
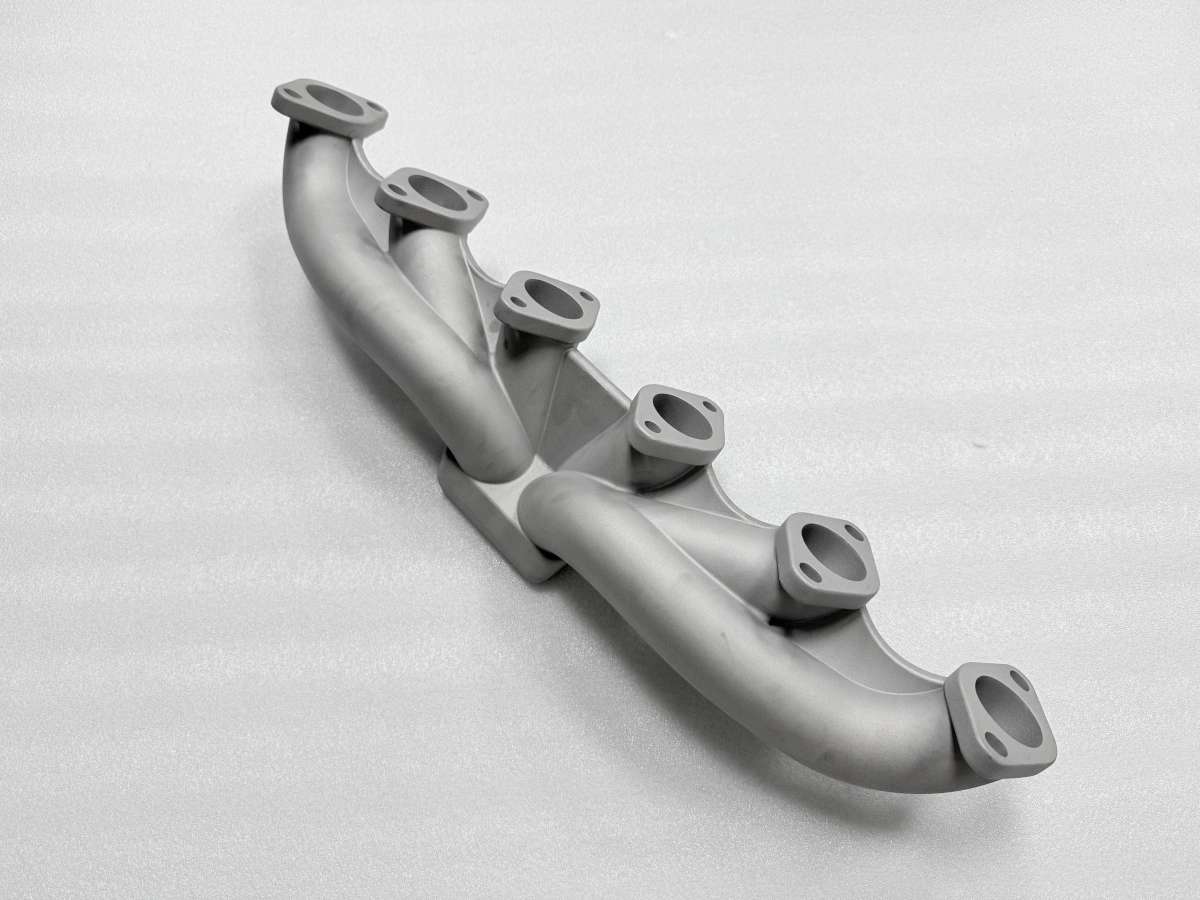
为什么排气歧管分三段收缩
第一段是液态收缩。金属从 1600 °C 降到液相线的过程中,体积下降而形状不变,这段靠冒口补。第二段是凝固收缩:表皮成形时心部仍是液体,最后凝固的那部分液体没有补缩通道——2.5 mm 的壁在这里要么吃到补缩,要么从型壁缩回去。
第三段是固态收缩,也是木模缩尺本该覆盖的那一段。给每个尺寸统一加一个百分比的缩尺,等于假设前两段在室温下看不见。歧管不是这样:支管断面先凝固,法兰面还在缩,差别最后不是变成一个均匀的尺寸变化,而是变成法兰面之间的错位。
所以同一个 2.2%,在本体上成立,在法兰面上未必成立。这个数不是合金单独的属性,而是合金、断面与局部温度梯度三者合起来的属性。
冒口尺寸由此而来。够法兰用的冒口,对支管而言过大,会留下一段更厚、凝固最晚的截面,于是同一件的两端冻在不同的时间上。可行的折中是按最厚断面定冒口、按最薄断面核型腔缩尺——这也是首件要在两端都量的原因。
为什么薄壁与厚法兰走得不一样
2.5 mm 的壁几秒钟就凝固,然后作为固态体收缩,几乎得不到补缩。8 mm 厚的法兰保持液态更久,从冒口取金属,绝对收缩量更大,而单位长度上的收缩更小。用一个系数去补偿两者,会一边过量、一边不足,误差表现为配合错位,而不是尺寸偏差。
因此收缩补偿分两步施加。先给全局缩放,覆盖全件的第三段收缩;再对首件实测与模型不一致的那些面做局部型腔修正,那里才是前两段收缩起作用的地方。这件歧管的全局数最终定在 2.2%,局部修正为两个法兰面各 0.2 mm。
同一件上量下来,两种缩尺之间本体长度只差 0.1 mm,而法兰中心距差了 0.4 mm。这就是断面效应:一个尺寸由固态收缩主导,另一个由更早的阶段主导,单一个缩放系数无法同时服务两者。所以缩尺数值要与它适用的面一起说,而不是对全件给一个百分比。
控制手段 | 铸造路线 | 增材模型路线 |
|---|---|---|
收缩由什么处理 | 型腔缩放+局部修模 | 打印文件里缩放 |
首件用什么量 | 蜡件上三坐标 | 打印件上三坐标 |
修正窗口 | 型腔重切,按天算 | 文件重发,按小时算 |
批次一致性 | 型腔磨损逐批跟踪 | 逐次打印的批次差异 |
适合场景 | 约 300 件以上 | 几何冻结、样件阶段 |
这张表之所以重要,是因为两条路线用不同的杠杆控制同一套物理:铸造路线修的是型腔,增材路线修的是文件。两者都绕不开首件闭环。打印件路线写在蜡模3D打印里。
首件闭环:测量、修型腔、再浇一次
闭环从一件量过的首件开始,不是从图纸开始。这件歧管在六个法兰中心与本体长度上量蜡件,对着带 2.2% 缩放的 CAD 比。2.0% 的第一次,结果是整体偏小 0.4 mm——大过加工余量能吃下的量,又均匀得不像浇注问题。
修正落在型腔上,不落在压机上。两个面各补切 0.2 mm,接下来三件蜡件确认了修正,才放批。这就是整个闭环:量蜡件、按实测值修型腔、再浇一次、确认后才放行。若在压机上修,只是把缺陷挪个位置,不会消掉。
闭环的验收口径是批内带,不是单件。这里的带是法兰中心距 ±0.15 mm,按熔模铸造的尺寸控制极限核,而不是按图纸极限。±0.15 mm 听起来紧,跟 1.5 mm 的加工余量一比就不紧了:带子保护余量,余量决定 300 件之后还能不能加工。
为什么去应力排在精加工之前
在型壳里冷下来的铸件,带着造成不均匀收缩的那套温度梯度留下的残余应力。加工把维持平衡的那层材料去掉,件就动了。这件歧管的去应力在 880 °C 保温 3 h,之后随炉冷到 200 °C 才取出。
基准在去应力后 24 h 内复测,因为刚经过三小时保温的件还在继续稳定。加工后每个密封面平面度控制在 0.05 mm,而这个数只在去应力先做的前提下才守得住。跳过它,法兰会在加工第三周走 0.1 mm,也就是铸件去应力里写的那个失效模式。
随炉冷是流程的一部分,不是图省事。880 °C 取出来在空气里冷,会在法兰上重新造出一个梯度,正是去应力要消掉的那个机制。在炉内冷到 200 °C 要多花几小时,换来的是第一刀之后基准不再动。这道工序在热处理线上跑,高温合金的真空曲线见高温合金铸件去应力。
收缩补偿失效的边界
当缺陷不再是尺寸问题,补偿就失效了。浇不足、冷隔、气孔没法靠缩放型腔解决;为追它们去改补偿,只会把尺寸问题弄得更糟,而充型问题一点没动。边界就是这条线:补偿修尺寸,不修充型。
没有首件闭环,补偿同样失效。在没验证过的型腔上放批,修正没有参照,±0.15 mm 的带子是一次测量,不是一个假设。低于约 300 件时,闭环的成本通常高过零件本身的价值,此时用打印件把几何撑到设计冻结更便宜——这是成本边界,不是技术边界。
还有一条几何边界。当法兰薄到连去应力本身都会让它变形时,杠杆就不再是补偿,而是工装:件在加工时被夹在带应力的工装里,而不是在型腔里修正。
第三条是材料结论的边界。尺寸报告与 ISO 8062-3 的 CT6 图纸公差,说不了疲劳寿命、气密性或客户验收。这些测试归材料检测与分析,等轴晶组织的冶金背景见等轴晶铸造。一起不锈钢熔模铸造的量产案例,能看到同样的闭环跑在同类件上。
把图纸与合金发来,我们先给收缩量、它对应的局部修模量,以及验证这两者的首件计划,并与真空熔模铸造路线一起报价,在切型腔之前给出。
