
पतली दीवार का निकास मैनिफोल्ड: 0.4 mm छोटा, फिर ठीक
इस पतली दीवार वाले निकास मैनिफोल्ड का पहला पैटर्न छह फ्लैंज केंद्रों पर 0.4 mm छोटा आया, और दूसरा चैनल सिरे पर कम भरा। सुधार में चार बदलाव लगे: संकोचन क्षतिपूर्ति 2.0% से 2.2%, दो फ्लैंज सतहों पर 0.2 mm स्थानीय कैविटी सुधार, कम भरे चैनल पर एक अतिरिक्त गेट, और पार्टिंग सतह की दोबारा फिटिंग। दूसरे बैच ने ±0.15 mm बनाए रखा, और 300 पार्ट के बाद बहाव 0.1 mm मापा गया (केस फ़ाइल)।
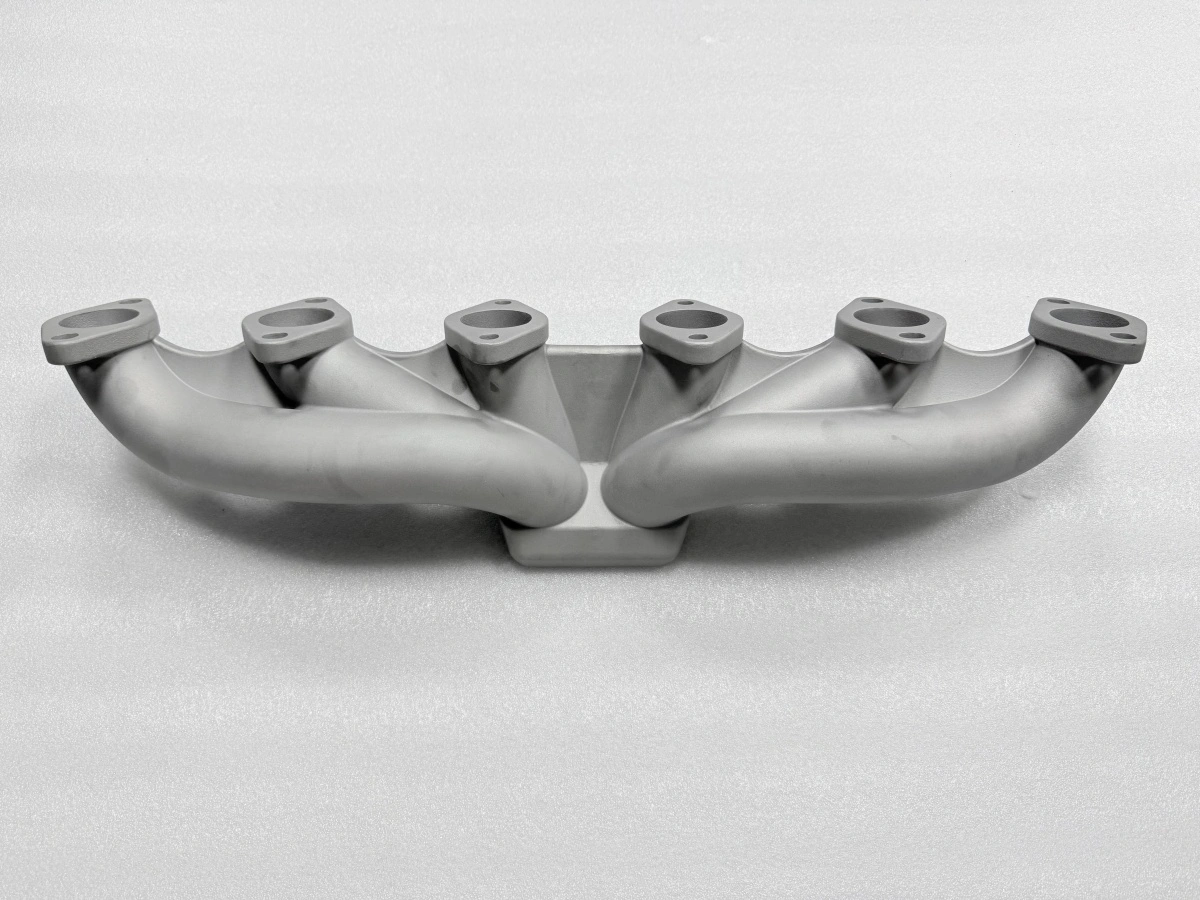
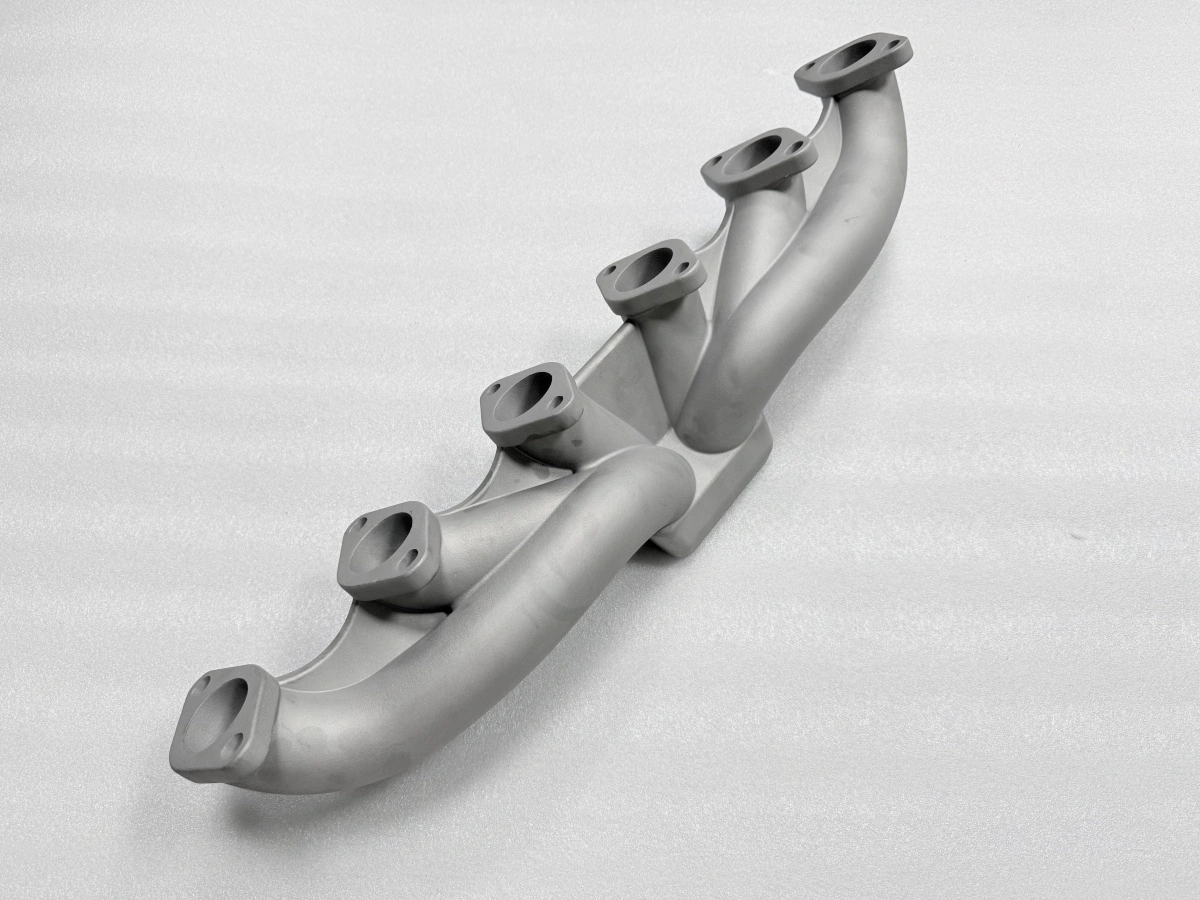
हिस्सा: छह चैनल, एक टर्बो फ्लैंज, 2.5 mm दीवार
यह मैनिफोल्ड स्टेनलेस स्टील का टर्बो निकास हिस्सा है, जिसकी छह चैनल एक आउटलेट फ्लैंज में मिलती हैं और नाममात्र दीवार 2.5 mm है। दीवार वह बंधन है जो बाकी सब तय करती है: वह सेकंडों में जमती है, इसलिए चैनल के हिस्से सिकुड़ना बंद कर देते हैं जबकि फ्लैंज अभी तरल है और धातु खींच रहा है।
टूल चार कैविटी का वैक्स इंजेक्शन टूल है, तीन पार्टिंग सतहों और आठ इजेक्टर बिंदुओं के साथ, 75 °C, 0.3 MPa, 8 सेकंड होल्ड और 60 सेकंड ठंडक पर। पैटर्न प्रति पेड़ आठ जोड़े जाते हैं, सात सिरेमिक परतों में लगभग 8 mm प्रति परत और 8 घंटे सुखाने के साथ ढके जाते हैं, 165 °C और 7 bar पर डीवैक्स होते हैं, और 1600 °C पर −0.05 MPa के नीचे 12 सेकंड भराव के साथ ढाले जाते हैं।
इनमें से कोई अंक मैनिफोल्ड के लिए असामान्य नहीं है। इसे केस बनाने वाला संयोजन है: दीवार इतनी पतली कि चैनल जल्दी जम जाए, और फ्लैंज इतना मोटा कि फ़ीड करता रहे — एक ही कास्टिंग के दो सिरे इस पर सहमत नहीं कि कितना सिकुड़े।
पहला पैटर्न: 0.4 mm छोटा और एक कम भराव
पहला पैटर्न वैक्स पर छह फ्लैंज केंद्रों और बॉडी लंबाई पर मापा गया, फिर शेल और पोरिंग के बाद कास्टिंग पर। 2.0% स्केल वाले CAD के विरुद्ध वैक्स फ्लैंज केंद्रों पर 0.4 mm छोटा पढ़ा गया, और कास्टिंग ने वही दिशा दोहराई। 0.4 mm उन सतहों पर 1.5 mm भत्ते का लगभग एक चौथाई है: एक बार सुधर सकता है, बैच भर नहीं।
दूसरी बात आयामी नहीं थी। दूसरा चैनल सिरे पर कम भरा, चैनल बोर के अंत से लगभग 6 mm पहले। पेड़ के दूर के चैनल पर कम भराव आमतौर पर भराव समय या गेटिंग की समस्या है, धातु तापमान की नहीं, और पैटर्न के साक्ष्य ने इसे समर्थन दिया: पैटर्न पूरा था, शेल साफ, और कमी केवल उसी स्थिति पर दिखी।
दो खराबियाँ, दो अलग लीवर। आयामी त्रुटि कैविटी स्केल की थी, कम भराव गेटिंग का। दोनों को एक ही क्षतिपूर्ति अंक से संभालना एक को सुधारते हुए दूसरे को बिगाड़ देता — यही वह जाल है जिस पर यह केस लिखा गया है।
दूसरी पोरिंग से पहले चार सुधार
कैविटी मॉडल पर क्षतिपूर्ति 2.0% से 2.2% हुई, टूल पाथ दोबारा बनने से पहले एकरूप स्केल के रूप में लगाई गई। इसने फ्लैंज केंद्रों को सही दिशा में 0.4 mm खिसकाया और बॉडी लंबाई 0.1 mm के भीतर रखी।
फिर स्थानीय सुधार आया: दो फ्लैंज सतहें 0.2 mm दोबारा काटी गईं, ताकि वह बचा हुआ पूर्वाग्रह हटे जिसे एकरूप स्केल ऐसे हिस्से पर संभाल नहीं सकता जिसके हिस्से अलग-अलग समय पर जमते हैं। पार्टिंग सतह फिर से फिट की गई और हर कोने पर 0.05 mm पर जाँची गई।
चौथा बदलाव गेट था। कम भरे चैनल पर एक गेट जोड़ा गया, ऐसे नापा गया कि उस सिरे पर भराव समय घटे और पेड़ पर बाकी जगह अशांति न बढ़े। पोरिंग खुद 1600 °C और −0.05 MPa पर रही, भराव समय 12 सेकंड; बदला केवल प्रवेश।
नियंत्रण बिंदु | पहला रन | सुधार के बाद |
|---|---|---|
संकोचन क्षतिपूर्ति | 2.0% | 2.2% |
स्थानीय कैविटी सुधार | कोई नहीं | दो सतहों पर 0.2 mm |
चैनल 2 पर गेट | एक | दो |
पार्टिंग गैप | 0.10 mm | 0.05 mm |
फ्लैंज केंद्र | 0.4 mm छोटा | ±0.15 mm में |
चैनल 2 का भराव | कम, 6 mm | पूरा |
तालिका पूरा सुधार एक नज़र में है: दो अंकों ने ज्यामिति हिलाई और दो ने प्रक्रिया। स्वचालित वैक्स प्रेस ने दोनों रनों में प्रेस पैरामीटर स्थिर रखे, इसलिए रनों का अंतर टूल और गेट को जाता है, ऑपरेटर सेटिंग्स को नहीं।
मशीनिंग: तीन सेटअप और 0.08 mm का चक्कर
मशीनिंग एक ही डेटम चेन पर तीन सेटअप में होती है: हेड फ्लैंज और दो चैनल सतहें, फिर बाकी चार, फिर बोल्ट होल। फ्लैटनेस प्रति सीलिंग फेस 0.05 mm निर्धारित है। सुधार के बाद के पहले बैच में एक हिस्से ने दूसरे सेटअप के बाद एक चैनल सतह पर 0.08 mm मापा।
यह मान क्रम को दिया गया, कास्टिंग को नहीं। हिस्सा उस सतह पर पकड़ा गया था जो पहले सेटअप में मशीन हुई थी, और क्लैंप लोड ने पतली फ्लैंज को कट से पहले दबा दिया। बॉस पैड पर दोबारा क्लैंप करने और हल्का पहला पास लेने से सतह 0.05 mm पर लौट आई, और बैच के बाकी हिस्सों ने इसे बनाए रखा।
बोल्ट पैटर्न 4×M10×1.5 है, तीसरे सेटअप पर गो/नो-गो गेज से जाँचा जाता है। यह चक्कर दर्ज करने योग्य है क्योंकि यह उस तरह की गलती है जो कास्टिंग समस्या जैसी दिखती है: ऐसे हिस्से पर 0.08 mm फ्लैटनेस, जिसकी कास्टिंग ISO 8062-3 के CT6 के भीतर है, फिक्स्चर का असर है, और उसे कैविटी में ढूँढना पूरा टूल बेकार हिला देता।
निकास मैनिफोल्ड का निरीक्षण रिकॉर्ड क्या कवर करता है
इस हिस्से का रिकॉर्ड तीन परतें कवर करता है। आयामी परत बेसलाइन और फाइनल पर 3D स्कैन है, जो ±0.9 mm स्वीकृति बैंड के विरुद्ध है और यह बैंड रेखा के CT6 सह्यता के भीतर बैठता है। सतही परत हॉट गैस पाथ पर एक्स-रे और फ्लोरोसेंट पेनेट्रेंट है, जो एक्स-रे, FPI और CMM निरीक्षण में वर्णित है। सामग्री परत रसायन और यांत्रिक परीक्षण प्रमाणपत्र है, जो सामग्री परीक्षण और विश्लेषण से आता है।
रिकॉर्ड क्या कवर नहीं करता, यह भी उतनी ही स्पष्टता से कहना चाहिए। इसमें थकान जीवन का परिणाम नहीं, दबाव परीक्षण का परिणाम नहीं, और ग्राहक स्वीकृति के हस्ताक्षर नहीं हैं। आयामी रिपोर्ट और CT6 सह्यता कहते हैं कि हिस्सा वहाँ है जहाँ होना चाहिए, यह नहीं कि वह ड्यूटी साइकल झेल लेगा; वह निर्णय ग्राहक के सत्यापन का है।
रिकॉर्ड ही अगले बैच को सस्ता बनाता है। बेसलाइन स्कैन और पहले पैटर्न के माप फ़ाइल में होने से सुधार का इतिहास ट्रेस होता है, और 300 पार्ट के बाद का 0.1 mm बहाव उस बेसलाइन के विरुद्ध प्रवृत्ति के रूप में पढ़ा गया, नई समस्या के रूप में नहीं। यह वही पठन है जो इन्वेस्टमेंट कास्टिंग में आयामी नियंत्रण में है।
इस केस का सबक 2.2% नहीं है। सबक यह है कि रिपोर्ट पर एक जैसी दिखने वाली दो खराबियाँ — आयामी त्रुटि और कम भराव — दो अलग सुधार चाहती थीं, और आयामी वाली कैविटी की थी जबकि भराव वाली गेट की। इस प्रारूप में पहले पैटर्न की रिपोर्ट भेजें, और हम बताएंगे कि हर विचलन किस लीवर का है, जो वैक्यूम इन्वेस्टमेंट कास्टिंग मार्ग के साथ मूल्य सहित। तुलनीय कार्यक्रम स्टेनलेस स्टील इन्वेस्टमेंट कास्टिंग और गैस टर्बाइन पार्ट्स लॉस्ट वैक्स कास्टिंग में हैं, और गेटिंग पक्ष सटीक पोरिंग में। मशीनिंग क्रम CNC मशीनिंग टीम चलाती है, और तीन सेटअप का तर्क कास्टिंग पर CNC मशीनिंग में है।
FAQs
