
निकास मैनिफोल्ड कास्टिंग संकोचन: 2.0% विफल, 2.2% सफल
निकास मैनिफोल्ड का कास्टिंग संकोचन एक अंक से तय नहीं होता, क्योंकि पतली दीवार वाला मैनिफोल्ड तीन चरणों में सिकुड़ता है जो मिलकर एक स्केल फैक्टर नहीं बनाते। तरल संकोचन, जमाव संकोचन और ठोस संकोचन — तीनों एक ही हिस्से के अलग-अलग क्रॉस-सेक्शन पर काम करते हैं। इस मैनिफोल्ड पर एक समान 2.0% भत्ते ने पहले पैटर्न को कुल 0.4 mm छोटा छोड़ दिया, जबकि 2.2% और 0.2 mm का स्थानीय कैविटी सुधार बैच को ±0.15 mm में रख पाए।
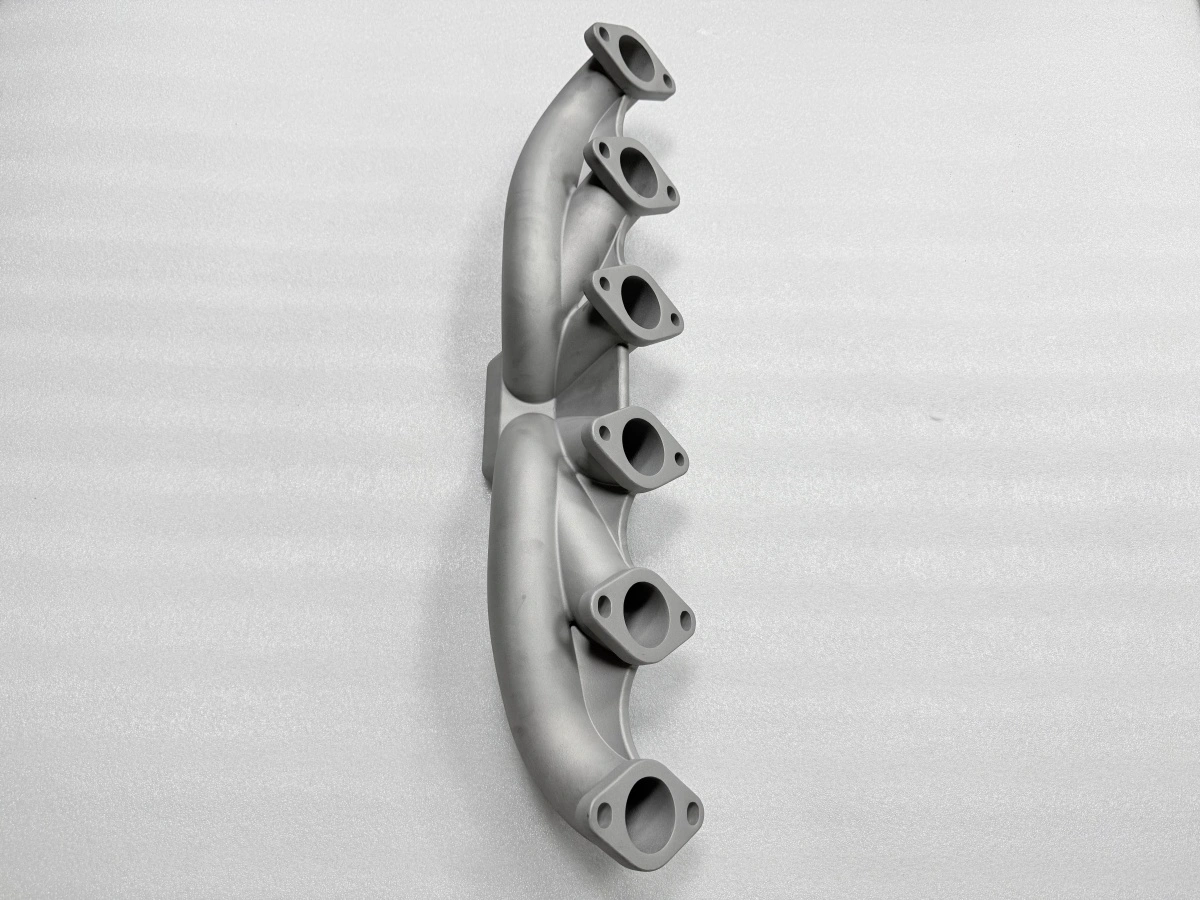
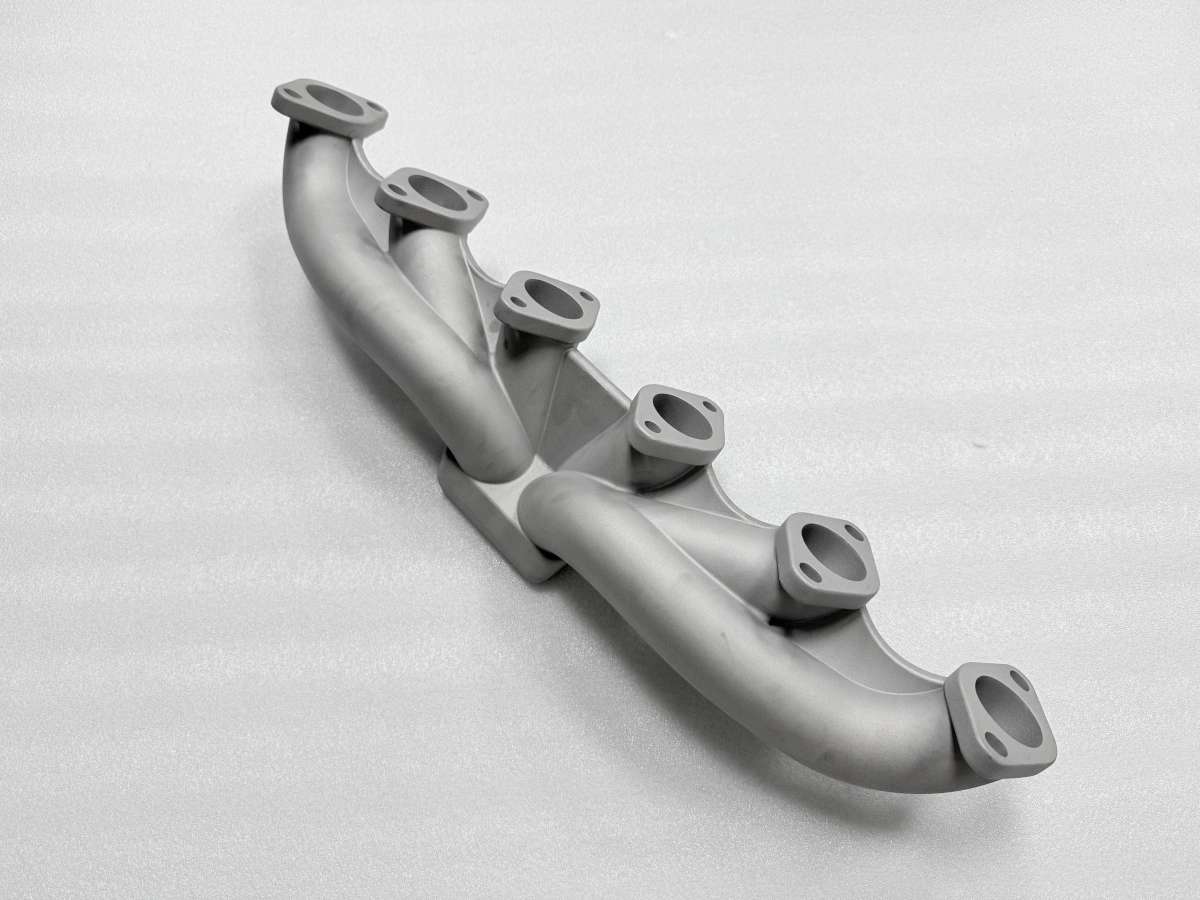
निकास मैनिफोल्ड तीन चरणों में क्यों सिकुड़ता है
पहला चरण तरल संकोचन है। जब धातु 1600 °C से लिक्विडस तक ठंडी होती है, आयतन बिना आकार बदले घटता है और फीडर को यह क्षति भरनी होती है। दूसरा चरण जमाव है: बाहरी परत बनती है जबकि कोर अभी तरल है, और सबसे बाद में जमने वाले तरल को कहीं से फ़ीड नहीं मिलता — वहीं 2.5 mm की दीवार या तो फ़ीड पाती है या मोल्ड की सतह से सिकुड़ जाती है।
तीसरा चरण ठोस संकोचन है, और श्रिंक रूल को यही कवर करना चाहिए। जो रूल हर माप में एक ही प्रतिशत जोड़ता है, वह मान लेता है कि पहले दो चरण कमरे के तापमान पर अदृश्य हैं। मैनिफोल्ड पर ऐसा नहीं है: रनर का क्रॉस-सेक्शन फ्लैंज से पहले जमता है, इसलिए फ्लैंज सिकुड़ता रहता है जबकि रनर रुक चुका होता है, और अंतर एक समान माप बदलाव के बजाय फ्लैंज सतहों के बीच विस्थापन बनकर आता है।
इसीलिए जो 2.2% बॉडी पर काम करता है वही फ्लैंज सतह पर गलत हो सकता है। यह अंक केवल मिश्र धातु का गुण नहीं, बल्कि मिश्र धातु, क्रॉस-सेक्शन और स्थानीय ताप प्रवणता का सामूहिक गुण है।
फीडर का आकार इसी से निकलता है। फ्लैंज के लिए पर्याप्त फीडर रनर के लिए जरूरत से बड़ा होता है और एक भारी क्रॉस-सेक्शन छोड़ता है जो सबसे बाद में जमता है; इसलिए हिस्से के दोनों सिरे अलग घड़ियों पर जमते हैं। व्यवहार्य समझौता है — फीडर सबसे मोटे क्रॉस-सेक्शन पर और कैविटी स्केल सबसे पतले पर जाँचा जाए; यही कारण है कि पहला पैटर्न दोनों सिरों पर मापा जाता है।
पतली दीवारें और मोटे फ्लैंज अलग क्यों हिलते हैं
2.5 mm की दीवार सेकंडों में जमती है और फिर ठोस वस्तु की तरह सिकुड़ती है, फीडर का सहारा बहुत कम मिलता है। 8 mm की फ्लैंज ज्यादा देर तरल रहती है, फीडर से धातु खींचती है, पूर्ण रूप से ज्यादा सिकुड़ती है और प्रति इकाई लंबाई कम। दोनों को एक फैक्टर से कॉम्पेंस करने पर एक ज्यादा सुधरता है और दूसरा कम, और गलती आकार की गलती के बजाय फिट की गलती बनकर आती है।
व्यवहार में संकोचन क्षतिपूर्ति दो चरणों में लगती है। पहले वैश्विक स्केल, जो पूरे हिस्से पर तीसरा चरण संभालता है। फिर उन सतहों पर स्थानीय कैविटी सुधार जहाँ मापा गया पहला पैटर्न मॉडल से अलग है, जो पहले दो चरणों को वहाँ संभालता है जहाँ वे मायने रखते हैं। इस मैनिफोल्ड पर वैश्विक अंक 2.2% पर रुका और स्थानीय सुधार दो फ्लैंज सतहों पर 0.2 mm रहा।
उसी हिस्से पर मापा गया तो बॉडी की लंबाई दोनों भत्तों के बीच 0.1 mm हिली, जबकि फ्लैंज केंद्र 0.4 mm हिले। यह क्रॉस-सेक्शन का असर है: एक माप पर ठोस संकोचन हावी है और दूसरे पर पहले के चरण, और एक स्केल दोनों की सेवा नहीं कर सकता। इसलिए संकोचन का अंक उन सतहों के साथ बताया जाता है जिन पर लागू है, पूरे हिस्से के लिए एक प्रतिशत के रूप में नहीं।
नियंत्रण लीवर | कास्टिंग मार्ग | एडिटिव मॉडल मार्ग |
|---|---|---|
संकोचन किससे संभलता है | कैविटी स्केल और स्थानीय सुधार | प्रिंट फ़ाइल में स्केल |
पहले पैटर्न का औजार | वैक्स पैटर्न CMM पर मापा | प्रिंटेड पैटर्न CMM पर मापा |
सुधार की खिड़की | कैविटी दोबारा कटाई, दिनों में | फ़ाइल दोबारा जारी, घंटों में |
बैच स्थिरता | प्रति बैच कैविटी घिसाव | बिल्ड-दर-बिल्ड अंतर |
सबसे उपयुक्त | लगभग 300 पार्ट से ऊपर | जमी हुई ज्यामिति, प्रोटोटाइप |
यह तालिका इसलिए मायने रखती है कि दोनों मार्ग एक ही भौतिकी को अलग लीवर से नियंत्रित करते हैं: कास्टिंग मार्ग कैविटी सुधारता है, एडिटिव मार्ग फ़ाइल। दोनों में से कोई पहले पैटर्न का लूप नहीं हटाता। प्रिंटेड पैटर्न वैक्स पैटर्न 3D प्रिंटिंग में बताया गया है।
पहले पैटर्न का लूप: मापें, कैविटी सुधारें, फिर ढालें
लूप मापे गए पहले पैटर्न से शुरू होता है, ड्रॉइंग से नहीं। इस मैनिफोल्ड पर पैटर्न छह फ्लैंज केंद्रों और बॉडी लंबाई पर 2.2% स्केल वाले CAD के विरुद्ध मापा गया। 2.0% पर पहला प्रयास 0.4 mm छोटा निकला — मशीनिंग भत्ते से सोखने के लिए बहुत बड़ा और पोरिंग समस्या मानने के लिए बहुत एकरूप।
सुधार कैविटी में गया, प्रेस में नहीं। दो सतहें 0.2 mm दोबारा काटी गईं और अगले तीन पैटर्न ने सुधार की पुष्टि की, तब बैच चला। यही पूरा लूप है: पैटर्न मापें, कैविटी को मापी गई मात्रा से सुधारें, फिर ढालें, और उसके बाद ही बैच छोड़ें। प्रेस पर सुधार करने से खराबी जगह बदलती, मिटती नहीं।
लूप का स्वीकृति मानक बैच बैंड है, एक हिस्सा नहीं। यहाँ बैंड फ्लैंज केंद्रों पर ±0.15 mm है, जो इन्वेस्टमेंट कास्टिंग में आयामी नियंत्रण की सीमाओं पर जाँचा जाता है, ड्रॉइंग की सीमाओं पर नहीं। ±0.15 mm का बैंड तंग लगता है जब तक 1.5 mm भत्ते से न तुलना की जाए: बैंड भत्ते की रक्षा करता है, और भत्ता तय करता है कि 300 पार्ट के बाद हिस्सा मशीन हो सकता है या नहीं।
तनाव-मुक्ति फिनिश मशीनिंग से पहले क्यों
मोल्ड में ठंडा हुआ कास्टिंग उसी ताप प्रवणता से बचे तनाव लिए होता है जिसने असमान संकोचन किया। मशीनिंग वह सामग्री हटा देती है जो इन तनावों को संतुलन में रखे थी, और हिस्सा हिल जाता है। इस मैनिफोल्ड पर तनाव-मुक्ति 880 °C पर 3 घंटे होती है, फिर भट्टी में 200 °C तक ठंडा करके निकाला जाता है।
तनाव-मुक्ति के 24 घंटे के भीतर डेटम दोबारा मापा जाता है, क्योंकि तीन घंटे की होल्ड से निकला हिस्सा अभी बैठ रहा होता है। मशीनिंग के बाद हर सीलिंग फेस पर फ्लैटनेस 0.05 mm रखी जाती है, और यह तभी रहती है जब तनाव-मुक्ति पहले हुई हो। इसे छोड़ने पर फ्लैंज मशीनिंग के तीसरे हफ़्ते में 0.1 mm हिलता है, वही विफलता जो कास्टिंग में तनाव-मुक्ति में लिखी है।
भट्टी में ठंडा करना चक्र का हिस्सा है, सुविधा नहीं। 880 °C पर निकालकर हवा में ठंडा करना फ्लैंज पर फिर प्रवणता डाल देता है, वही कारण जिसे हटाने के लिए यह चरण किया जाता है। भट्टी में 200 °C तक ठंडा करना घंटे लेता है और ऐसा हिस्सा देता है जिसका डेटम पहले कट के बाद नहीं हिलता। यह चक्र हीट ट्रीटमेंट लाइन पर चलता है, और सुपरएलॉय के लिए वैक्यूम चक्र सुपरएलॉय कास्टिंग में तनाव-मुक्ति में दिया है।
संकोचन क्षतिपूर्ति कहाँ काम करना बंद करती है
क्षतिपूर्ति तब काम करना बंद करती है जब खराबी आयामी न रहे। अधूरा भराव, कोल्ड शट या गैस दोष कैविटी से स्केल नहीं होते; उनके पीछे क्षतिपूर्ति बदलना आयामी समस्या बिगाड़ता है और भराव की समस्या वैसी ही रहती है। सीमा यही रेखा है: क्षतिपूर्ति आकार सुधारती है, भराव नहीं।
यह बिना पहले पैटर्न के लूप भी काम नहीं करती। अपरीक्षित कैविटी पर चला बैच सुधार के लिए कोई संदर्भ नहीं रखता, और ±0.15 mm का बैंड एक माप है, अनुमान नहीं। लगभग 300 पार्ट से कम पर लूप की लागत पार्ट्स के मूल्य से ज्यादा होती है, और प्रिंटेड पैटर्न डिज़ाइन जमने तक ज्यामिति सस्ते में रखता है। यह लागत की सीमा है, तकनीकी नहीं।
एक ज्यामितीय सीमा भी जुड़ती है। जब फ्लैंज इतनी पतली हो जाए कि तनाव-मुक्ति ही उसे विकृत करे, तो लीवर क्षतिपूर्ति नहीं बल्कि फिक्स्चर बन जाता है: हिस्सा मशीनिंग के दौरान तनाव वाले फिक्स्चर में पकड़ा जाता है, कैविटी में सुधारा नहीं जाता।
तीसरी सीमा सामग्री के दावे की है। आयामी रिपोर्ट और ISO 8062-3 के CT6 सह्यता थकान जीवन, दबाव जकड़न या ग्राहक स्वीकृति के बारे में कुछ नहीं कहते। उनके परीक्षण सामग्री परीक्षण और विश्लेषण की ओर हैं, और समअक्षीय संरचनाओं की धातुकर्म पृष्ठभूमि समअक्षीय क्रिस्टल कास्टिंग में है। स्टेनलेस स्टील इन्वेस्टमेंट कास्टिंग का उत्पादन मामला तुलनीय हिस्से पर वही लूप दिखाता है।
ड्रॉइंग और मिश्र धातु भेजें; हम संकोचन का अंक, उससे निकलने वाले स्थानीय कैविटी सुधार और उन्हें साबित करने वाली पहले पैटर्न की योजना देंगे, जो वैक्यूम इन्वेस्टमेंट कास्टिंग मार्ग के साथ मूल्य सहित, कैविटी कटने से पहले।
FAQs
