
Colector de pared fina: 0,4 mm corto y luego corregido
La primera pieza de este colector de pared fina salió 0,4 mm pequeña en los seis centros de brida, y el segundo canal se llenó corto en la punta. La corrección necesitó cuatro cambios: 2,2 % de compensación de contracción en lugar de 2,0 %, un repaso local de cavidad de 0,2 mm en dos caras, una entrada añadida en el canal corto y un plano de partición repasado. El segundo lote mantuvo ±0,15 mm, y la deriva tras 300 piezas se midió en 0,1 mm (expediente del caso).
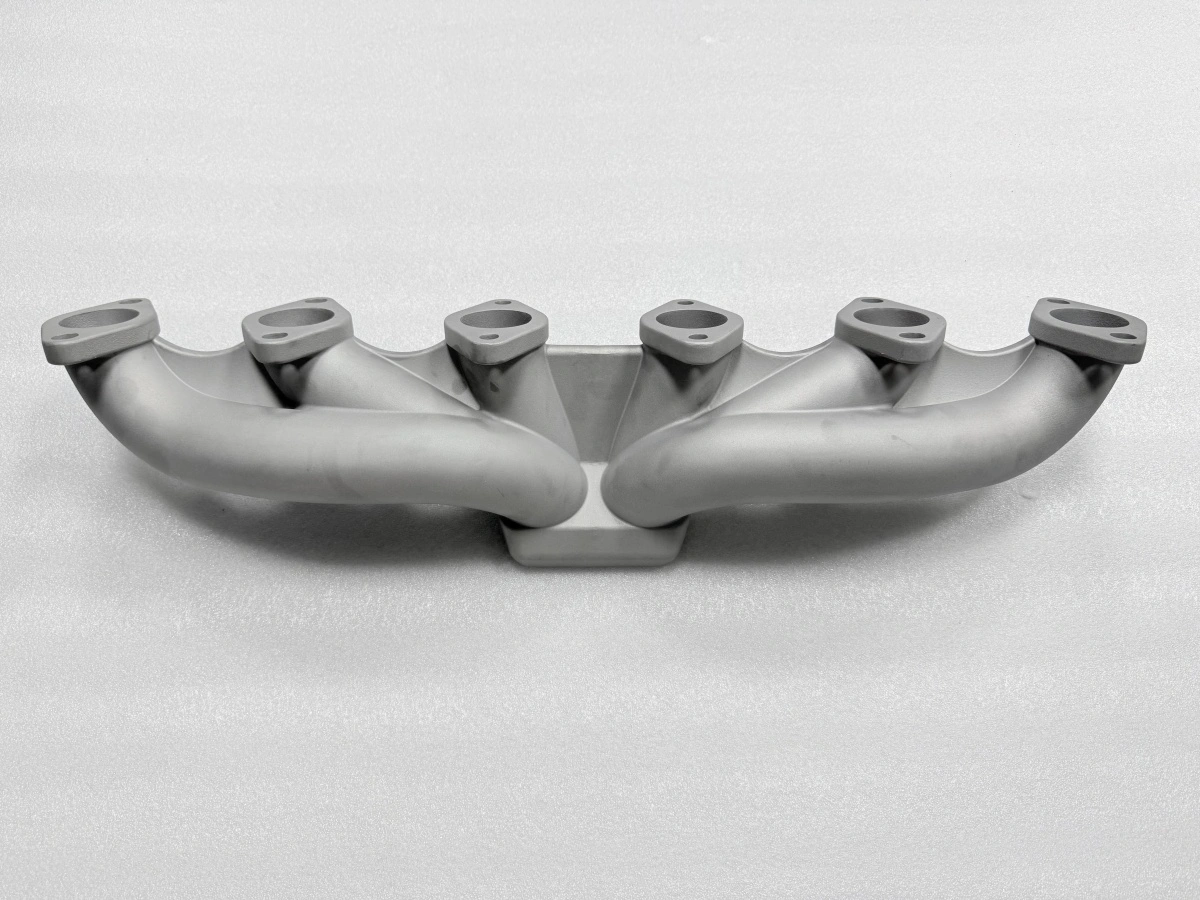
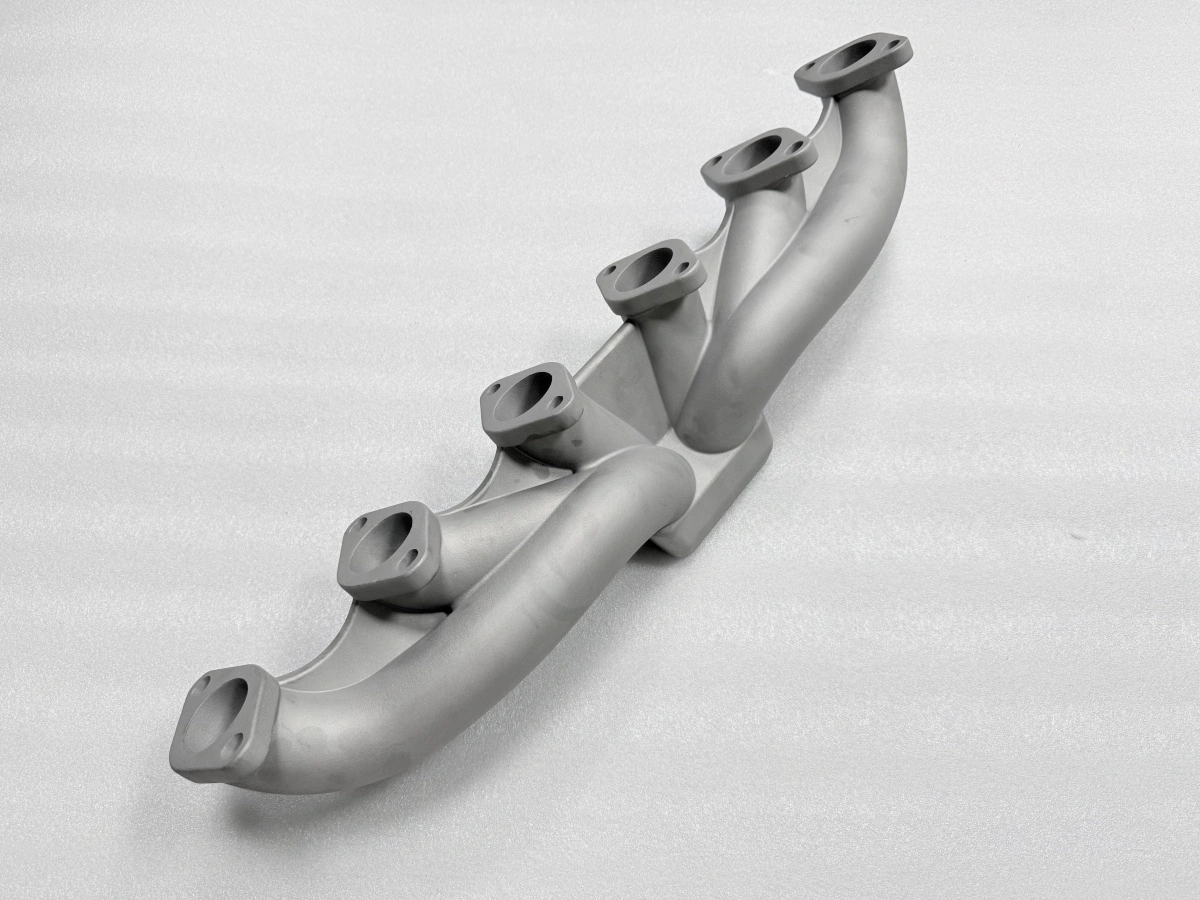
La pieza: seis canales, una brida de turbo, pared de 2,5 mm
El colector es una pieza de escape de turbo en acero inoxidable, con seis canales que confluyen en una brida de salida y una pared nominal de 2,5 mm. La pared es la restricción que manda en todo lo demás: se solidifica en segundos, así que las secciones de canal dejan de contraerse mientras la brida sigue líquida y tirando de metal.
El útil es un molde de inyección de cera de cuatro cavidades, tres planos de partición y ocho puntos de expulsión, a 75 °C de cera, 0,3 MPa, 8 s de mantenimiento y 60 s de enfriamiento. Los modelos se montan ocho por racimo, se recubren con siete capas cerámicas de unos 8 mm con 8 h de secado, se desceran a 165 °C y 7 bar y se cuelan a 1600 °C bajo −0,05 MPa con 12 s de llenado.
Ninguna de esas cifras es insólita en un colector. Lo que hizo un caso fue la combinación: una pared lo bastante fina para que el canal solidifique pronto, y una brida lo bastante gruesa para seguir alimentando; los dos extremos de la misma pieza no se ponen de acuerdo en cuánto se contrajeron.
Primera pieza: 0,4 mm pequeña y un llenado corto
La primera pieza se midió en el modelo de cera en los seis centros de brida y en la longitud del cuerpo, y después en la pieza colada tras casca y colada. El modelo daba 0,4 mm pequeño en los centros de brida contra un CAD con la escala de 2,0 %, y la colada repitió la misma dirección. Un error de 0,4 mm es aproximadamente un cuarto de la sobremedida de 1,5 mm en esas caras: recuperable una vez, no en un lote.
El segundo hallazgo no fue dimensional. El segundo canal se llenó corto en la punta, unos 6 mm antes del final del alojamiento. Un llenado corto en el canal lejano de un racimo suele ser un problema de tiempo de llenado o de entrada, no de temperatura del metal, y la evidencia del modelo lo apoyaba: el modelo estaba completo, la casca limpia y el corte aparecía solo en esa posición.
Dos defectos, dos palancas distintas. El error de cota pertenecía a la escala de cavidad, el llenado corto a la entrada. Tratar ambos con la cifra de compensación habría empeorado uno al arreglar el otro, que es exactamente la trampa sobre la que está escrito este caso.
Cuatro correcciones antes de la segunda colada
La compensación pasó de 2,0 % a 2,2 % en el modelo de cavidad, aplicada como escala uniforme antes de regenerar las trayectorias. Eso movió los centros de brida 0,4 mm en la dirección correcta y dejó la longitud del cuerpo en 0,1 mm.
La corrección local vino después: dos caras de brida se repasaron 0,2 mm para quitar el sesgo residual que una escala uniforme no puede resolver en una pieza cuyas secciones solidifican en momentos distintos. El plano de partición se reajustó y se comprobó a 0,05 mm en cada esquina.
El cuarto cambio fue la entrada. Se añadió una entrada en el canal corto, dimensionada para que el tiempo de llenado bajara en ese extremo sin subir la turbulencia en el resto del racimo. La colada se mantuvo a 1600 °C y −0,05 MPa, el tiempo de llenado en 12 s; solo cambió la entrada.
Punto de control | Primer lote | Tras la corrección |
|---|---|---|
Compensación de contracción | 2,0 % | 2,2 % |
Repaso local de cavidad | ninguno | 0,2 mm en dos caras |
Entrada en canal 2 | una entrada | dos entradas |
Abertura de partición | 0,10 mm | 0,05 mm |
Centros de brida | 0,4 mm pequeños | dentro de ±0,15 mm |
Llenado canal 2 | corto, 6 mm | completo |
La tabla es toda la corrección en una vista: dos cifras movieron la geometría y dos movieron el proceso. La prensa de inyección automática mantuvo los parámetros constantes en ambos lotes, de modo que la diferencia entre lotes se atribuye al útil y a la entrada, no a ajustes del operador.
Mecanizado: tres amarres y el desvío de 0,08 mm
El mecanizado va en tres amarres sobre una misma cadena de referencia: brida de culata y dos caras de canal, luego las cuatro restantes, luego el taladrado. La planitud se especifica en 0,05 mm por cara de estanqueidad. En el primer lote tras la corrección, una pieza midió 0,08 mm en una cara de canal después del segundo amarre.
El valor se atribuyó al orden, no a la colada. La pieza se había amarrado sobre una cara mecanizada en el primer amarre, y la carga del amarre empujó la brida fina antes del corte. Reamarrando sobre los boss y dando una primera pasada más ligera, la cara volvió a 0,05 mm y el resto del lote la mantuvo.
El taladrado es 4×M10×1,5, comprobado con calibre pasa/no pasa en el tercer amarre. El desvío merece registrarse porque es el tipo de error que parece un problema de fundición: una planitud de 0,08 mm en una pieza cuya colada está dentro de CT6 según ISO 8062-3 es un efecto del utillaje, y buscarlo en la cavidad habría movido todo el molde para nada.
Qué cubre el expediente de control del colector
El expediente de esta pieza cubre tres niveles. El nivel dimensional es un escaneo 3D en línea base y en final, comparado con una banda de aceptación de ±0,9 mm que cabe en la tolerancia CT6 del plano. El nivel superficial es inspección por rayos X y líquidos penetrantes en el circuito de gas caliente, descrita en inspección por rayos X, líquidos penetrantes y MMC. El nivel de material es un certificado de composición y ensayos mecánicos de análisis y ensayo de materiales.
Lo que el expediente no cubre conviene decirlo con la misma claridad. No contiene un resultado de vida a fatiga, ni un resultado de prueba de presión, ni una firma de aceptación del cliente. Un informe dimensional y una tolerancia CT6 dicen que la pieza está donde debe estar, no que sobrevivirá un ciclo de servicio; ese juicio pertenece a la validación del cliente.
El expediente es también lo que abarata el lote siguiente. Con el escaneo base y las medidas de primera pieza en el archivo, el historial de correcciones es trazable, y la deriva de 0,1 mm tras 300 piezas se leyó como tendencia contra esa base y no como un problema nuevo. Esa lectura es la misma que se describe en control dimensional en fundición de precisión.
La lección de este caso no es el 2,2 %. Es que dos defectos que se parecen en un informe, un error de cota y un llenado corto, necesitaban dos correcciones distintas, y que la dimensional pertenecía a la cavidad mientras la de llenado pertenecía a la entrada. Envíe un informe de primera pieza en este formato y le diremos a qué palanca pertenece cada desviación, valorado con la ruta de fundición de precisión a vacío. Programas comparables están en fundición de acero inoxidable y fundición de precisión para piezas de turbina de gas, y el lado de la entrada se trata en colada de precisión. La secuencia de mecanizado la ejecuta el equipo de mecanizado CNC, y el razonamiento de los tres amarres está en mecanizado CNC de piezas fundidas.
FAQs
