
Contracción de fundición del colector: 2,0 % falló, 2,2 % aguantó
La contracción de fundición de un colector de escape no sigue una sola cifra, porque un colector de pared fina se contrae en tres etapas que no suman un único factor de escala. La contracción líquida, la de solidificación y la del estado sólido actúan cada una sobre una sección distinta de la misma pieza. En este colector, una sobremedida uniforme del 2,0 % dejó la primera pieza 0,4 mm pequeña, mientras que 2,2 % más una corrección local de cavidad de 0,2 mm mantuvieron la serie dentro de ±0,15 mm.
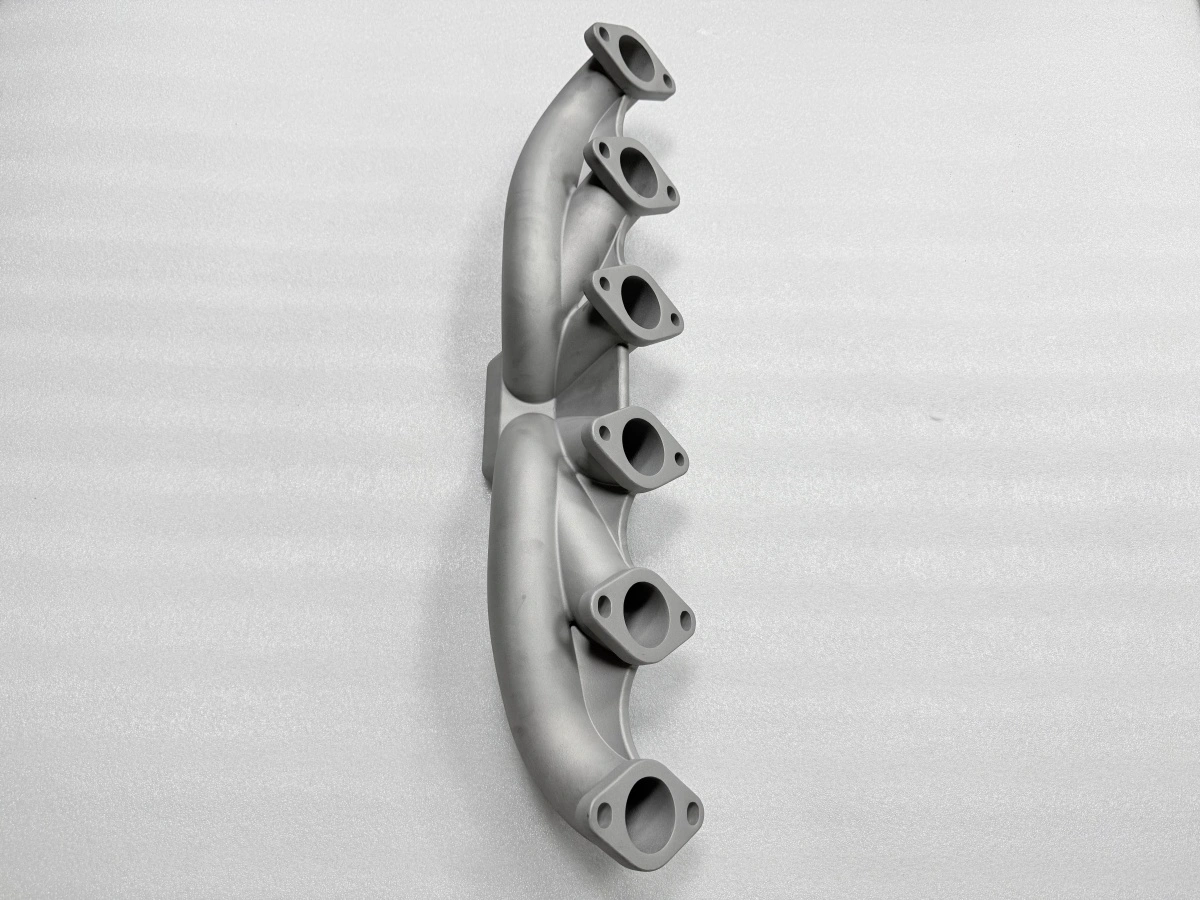
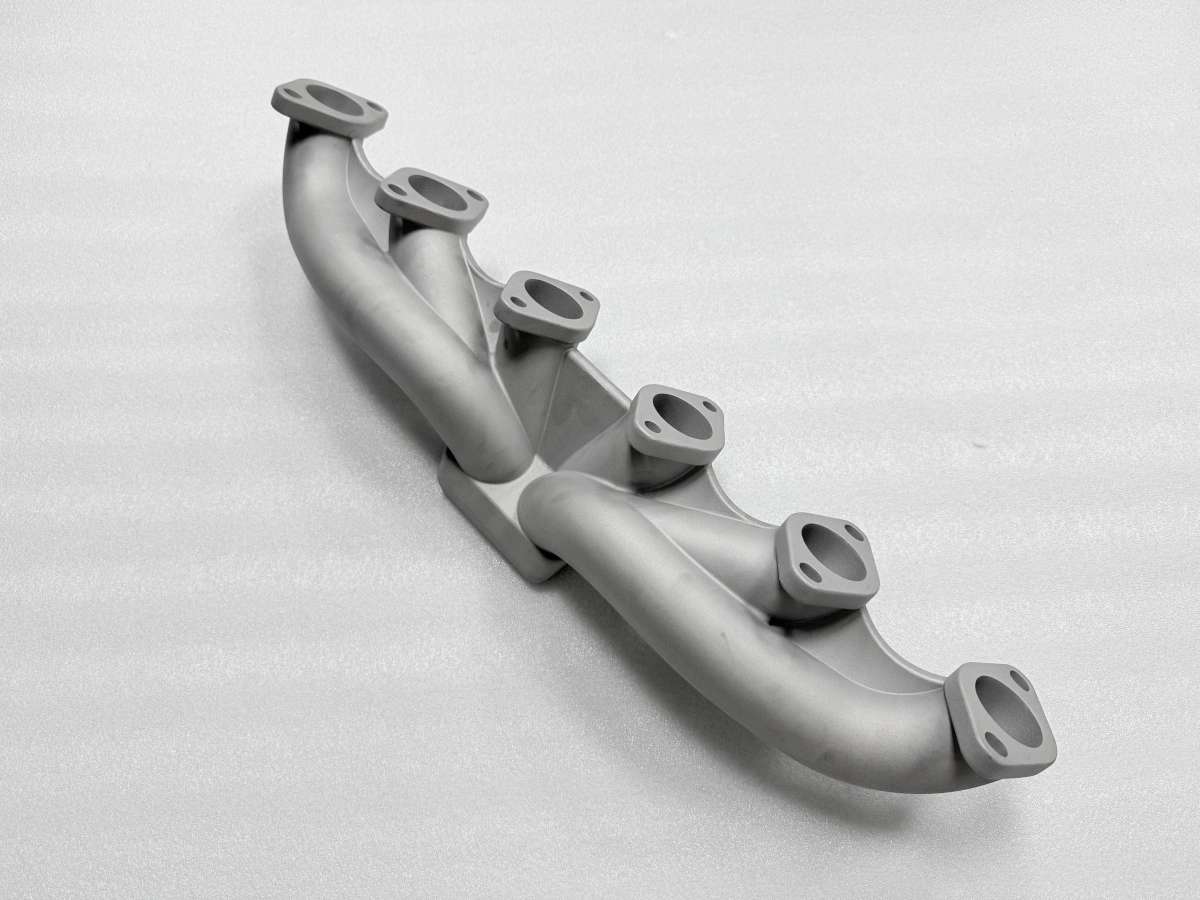
Por qué los colectores se contraen en tres etapas
La primera etapa es la contracción líquida. Mientras el metal enfría desde 1600 °C hasta el liquidus, el volumen baja sin cambio de forma y la mazarota debe reponer esa pérdida. La segunda es la solidificación: la piel se forma con el núcleo aún líquido, y el líquido que solidifica al final no tiene de dónde alimentarse — ahí una pared de 2,5 mm o alimenta o se retira de la pared del molde.
La tercera etapa es la contracción en estado sólido, y es la que la regla de contracción del modelista pretende cubrir. Una regla que suma un porcentaje único a cada dimensión supone que las dos primeras etapas son invisibles a temperatura ambiente. En un colector no lo son: la sección de canal solidifica antes que la brida, así que la brida sigue contrayéndose mientras el canal ya paró, y la diferencia aparece como un desplazamiento entre caras de brida en lugar de un cambio uniforme de tamaño.
Por eso el mismo 2,2 % que funciona en el cuerpo puede ser erróneo en una cara de brida. La cifra no es propiedad de la aleación sola, sino de la aleación, la sección y el gradiente térmico local juntos.
El tamaño de la mazarota se deduce de ahí. Una mazarota suficiente para la brida está sobredimensionada para el canal y deja una sección más pesada que solidifica al final, de modo que los dos extremos de la pieza congelan con relojes distintos. El compromiso viable es una mazarota dimensionada por la sección más gruesa y una escala de cavidad verificada en la más delgada; por eso la primera pieza se mide en ambos extremos.
Por qué las paredes finas y las bridas gruesas se mueven distinto
Una pared de 2,5 mm solidifica en segundos y luego se contrae como cuerpo sólido con poca alimentación. Una brida de 8 mm permanece líquida más tiempo, toma metal de la mazarota y se contrae más en términos absolutos aunque menos por unidad de longitud. Compensar ambas con un solo factor sobrecorrige una y subcorrige la otra, y el error aparece como desajuste en lugar de como error de cota.
La consecuencia práctica es que la compensación se aplica en dos tiempos. Primero la escala global, que cubre la tercera etapa en toda la pieza. Después una corrección local de cavidad en las caras donde la primera pieza medida se aparta del modelo, que cubre las dos primeras etapas donde importan. En este colector la cifra global terminó en 2,2 % y la corrección local fue de 0,2 mm en dos caras de brida.
Medidas en la misma pieza, la longitud del cuerpo se movió 0,1 mm entre ambas sobremedidas mientras los centros de brida se movieron 0,4 mm. Es el efecto de sección: una dimensión está dominada por la contracción sólida y la otra por las etapas previas, y una sola escala no puede servir a las dos. Por eso la cifra de contracción se cita con las caras a las que aplica y no como un porcentaje único para toda la pieza.
Palanca | Ruta de fundición | Ruta de modelo aditivo |
|---|---|---|
Contracción controlada por | Escala de cavidad más corrección local | Escala en el archivo de impresión |
Herramienta de primera pieza | Modelo de cera medido en MMC | Modelo impreso medido en MMC |
Ventana de corrección | Cavidad repasada, en días | Archivo reemitido, en horas |
Consistencia de lote | Desgaste de cavidad por lote | Variación de build a build |
Mejor encaje | Volumen por encima de 300 piezas | Geometría congelada, prototipos |
La tabla importa porque ambas rutas controlan la misma física con palancas distintas: la ruta de fundición corrige una cavidad y la aditiva corrige un archivo. Ninguna elimina el bucle de primera pieza. Un modelo impreso se describe en impresión 3D de modelos de cera.
El bucle de primera pieza: medir, corregir la cavidad, colar de nuevo
El bucle empieza con una primera pieza medida, no con un plano. En este colector el modelo se midió en los seis centros de brida y en la longitud del cuerpo contra un CAD con la escala de 2,2 %. El resultado fue 0,4 mm pequeño en el primer ensayo al 2,0 %, demasiado para absorberlo con sobremedida y demasiado uniforme para ser un problema de colada.
La corrección fue a la cavidad, no a la prensa. Dos caras se repasaron 0,2 mm y los tres modelos siguientes confirmaron la corrección antes de lanzar el lote. Ese es todo el bucle: medir el modelo, corregir la cavidad en la cantidad medida, colar otra vez y solo entonces liberar el lote. Una corrección hecha en la prensa habría movido el defecto en lugar de eliminarlo.
El criterio de aceptación del bucle es la banda del lote, no una pieza suelta. Aquí la banda es ±0,15 mm en los centros de brida, comprobada contra los límites de control dimensional en fundición de precisión y no contra los del plano. Una banda de ±0,15 mm parece estrecha hasta compararla con la sobremedida de 1,5 mm: la banda protege la sobremedida, y la sobremedida decide si la pieza sigue siendo mecanizable tras 300 unidades.
Por qué el alivio de tensiones va antes del acabado
Una pieza enfriada en el molde lleva tensiones residuales del mismo gradiente térmico que causó la contracción desigual. El mecanizado retira el material que mantenía esas tensiones en equilibrio y la pieza se mueve. En este colector el alivio se hace a 880 °C durante 3 h y luego enfriamiento en horno hasta 200 °C antes de sacar la pieza.
La referencia se vuelve a medir dentro de las 24 h posteriores al alivio, porque una pieza que acaba de pasar tres horas de permanencia sigue asentándose. La planitud tras el mecanizado se mantiene en 0,05 mm en cada cara de estanqueidad, y solo se mantiene si el alivio ocurrió antes. Saltarlo hace que la brida se mueva 0,1 mm en la tercera semana de mecanizado, el modo de fallo descrito en alivio de tensiones en piezas fundidas.
El enfriamiento en horno es parte del ciclo, no una comodidad. Sacar la pieza a 880 °C y dejarla enfriar al aire reintroduce un gradiente en las bridas, exactamente el mecanismo que el alivio debía eliminar. Enfriar a 200 °C dentro del horno cuesta horas y entrega una pieza cuya referencia ya no se mueve tras el primer corte. El ciclo corre en la línea de tratamiento térmico, y el ciclo de vacío para superaleaciones se describe en alivio de tensiones en piezas de superaleación.
Dónde deja de funcionar la compensación de contracción
La compensación deja de funcionar cuando el defecto ya no es dimensional. Un faltante de llenado, una junta fría o un defecto de gas no se escalan desde una cavidad; cambiar la compensación para perseguirlos empeora el problema dimensional y deja intacto el de llenado. El límite es justo esa línea: la compensación corrige tamaño, no llenado.
También deja de funcionar sin bucle de primera pieza. Un lote lanzado sobre una cavidad no verificada no tiene referencia para la corrección, y la banda de ±0,15 mm es una medición, no una suposición. Por debajo de unas 300 piezas el bucle suele costar más de lo que valen las piezas, y un modelo impreso sostiene la geometría más barato hasta que el diseño se congela. Es un límite de coste, no técnico.
Se suma un límite de geometría. Cuando una brida adelgaza tanto que el propio alivio la deforma, la palanca ya no es la compensación sino el utillaje: la pieza se sujeta en un utillaje tensionado durante el mecanizado en lugar de corregirse en la cavidad.
El tercer límite es la afirmación de material. Un informe dimensional y una tolerancia CT6 según ISO 8062-3 no dicen nada sobre vida a fatiga, estanqueidad a presión ni aceptación del cliente. Los ensayos correspondientes están en análisis y ensayo de materiales, y el contexto metalúrgico de las estructuras equiaxiales se trata en fundición de cristales equiaxiales. Un caso de producción en fundición de acero inoxidable muestra el mismo bucle en una pieza comparable.
Envíe el plano y la aleación; devolveremos la cifra de contracción, las correcciones locales de cavidad que implica y el plan de primera pieza que las demuestra, valorado con la ruta de fundición de precisión a vacío antes de mecanizar la cavidad.
FAQs
