
Coletor de parede fina: 0,4 mm menor e depois corrigido
A primeira peça deste coletor de parede fina saiu 0,4 mm menor nos seis centros de flange, e o segundo canal encheu curto na ponta. A correção exigiu quatro mudanças: 2,2% de compensação de contração em vez de 2,0%, repasse local de cavidade de 0,2 mm em duas faces, uma entrada adicional no canal curto e plano de partição repassado. O segundo lote manteve ±0,15 mm, e a deriva após 300 peças ficou em 0,1 mm (dossiê do caso).
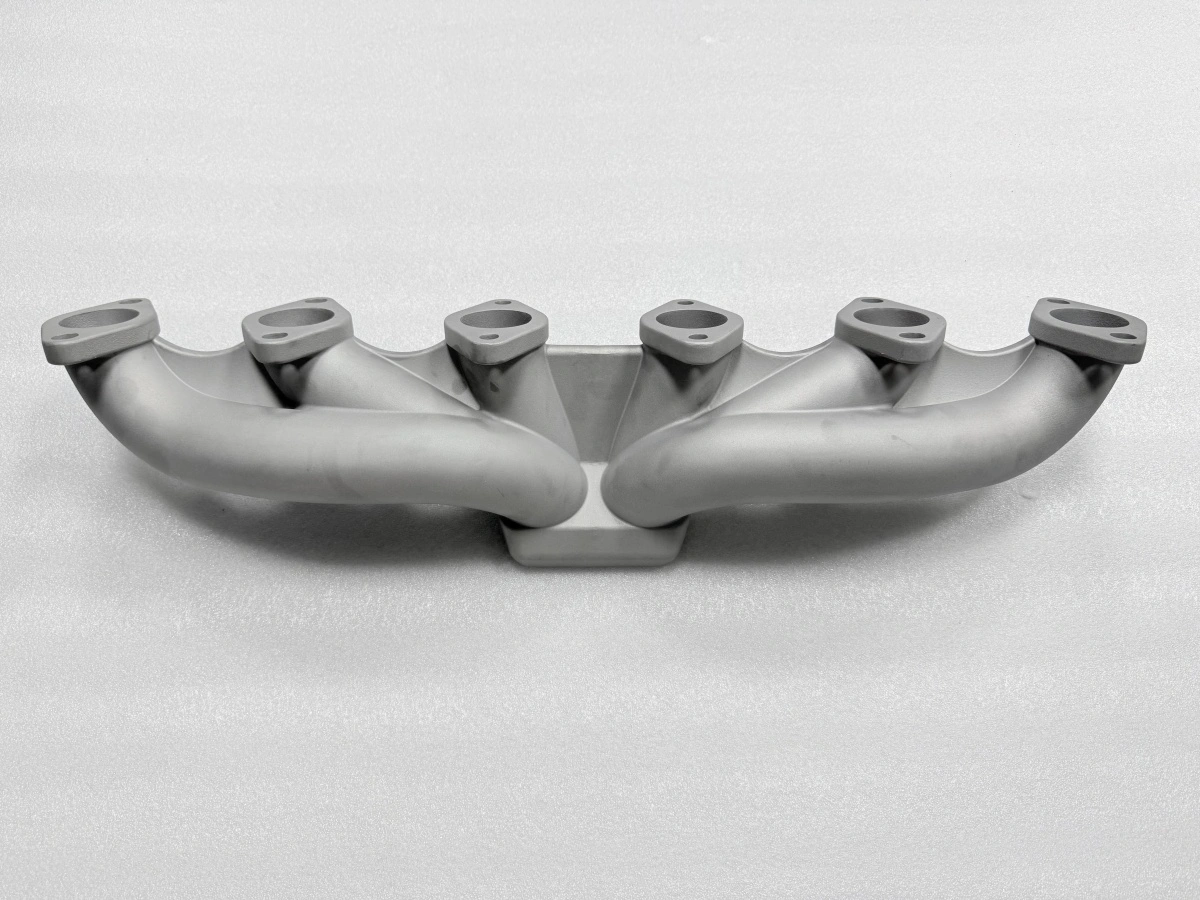
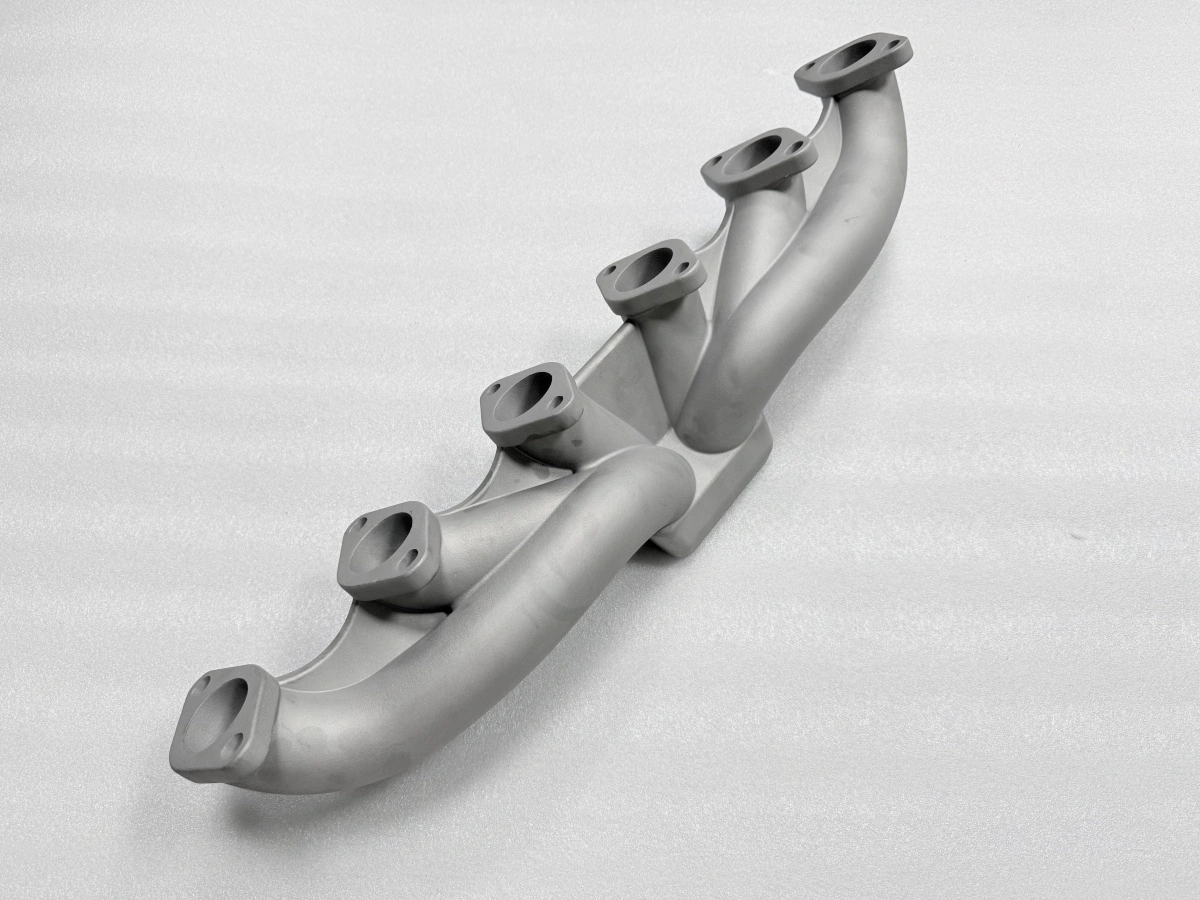
A peça: seis canais, uma flange de turbo, parede de 2,5 mm
O coletor é uma peça de escape de turbo em aço inoxidável, com seis canais que convergem numa flange de saída e parede nominal de 2,5 mm. A parede é a restrição que manda em todo o resto: solidifica em segundos, então as seções de canal param de se contrair enquanto a flange ainda está líquida e puxando metal.
O ferramental é um molde de injeção de cera de quatro cavidades, três planos de partição e oito pontos de extração, a 75 °C, 0,3 MPa, 8 s de recalque e 60 s de resfriamento. Os modelos vão oito por árvore, recebem sete camadas cerâmicas de cerca de 8 mm com 8 h de secagem, são descerados a 165 °C e 7 bar e vazados a 1600 °C sob −0,05 MPa com 12 s de enchimento.
Nenhum desses números é incomum num coletor. O que fez um caso foi a combinação: parede fina o bastante para o canal solidificar cedo e flange grossa o bastante para continuar alimentando; as duas pontas da mesma peça não concordam sobre quanto se contraíram.
Primeira peça: 0,4 mm menor e um enchimento curto
A primeira peça foi medida no modelo de cera nos seis centros de flange e no comprimento do corpo, e depois na peça vazada. O modelo leu 0,4 mm menor nos centros de flange contra um CAD com escala de 2,0%, e o vazamento repetiu a mesma direção. Um erro de 0,4 mm é cerca de um quarto do sobremetal de 1,5 mm nessas faces: recuperável uma vez, não num lote.
O segundo achado não era dimensional. O segundo canal encheu curto na ponta, a cerca de 6 mm do fim do alojamento. Um enchimento curto no canal distante de uma árvore costuma ser problema de tempo de enchimento ou de entrada, não de temperatura do metal, e a evidência do modelo apoiava isso: modelo completo, casca limpa e o corte só naquela posição.
Dois defeitos, duas alavancas diferentes. O erro de cota pertencia à escala de cavidade, o enchimento curto à entrada. Tratar os dois com a cifra de compensação teria piorado um ao corrigir o outro, que é exatamente a armadilha deste caso.
Quatro correções antes do segundo vazamento
A compensação passou de 2,0% para 2,2% no modelo de cavidade, aplicada como escala uniforme antes de regenerar as trajetórias. Isso moveu os centros de flange 0,4 mm na direção correta e manteve o comprimento do corpo dentro de 0,1 mm.
A correção local veio depois: duas faces de flange foram repassadas em 0,2 mm para retirar o viés residual que uma escala uniforme não resolve numa peça cujas seções solidificam em tempos diferentes. O plano de partição foi reajustado e conferido a 0,05 mm em cada canto.
A quarta mudança foi a entrada. Uma entrada foi adicionada no canal curto, dimensionada para baixar o tempo de enchimento naquela extremidade sem elevar a turbulência no resto da árvore. O vazamento ficou em 1600 °C e −0,05 MPa, o tempo de enchimento em 12 s; mudou só a entrada.
Ponto de controle | Primeiro lote | Após correção |
|---|---|---|
Compensação de contração | 2,0% | 2,2% |
Repasse local de cavidade | nenhum | 0,2 mm em duas faces |
Entrada no canal 2 | uma | duas |
Abertura de partição | 0,10 mm | 0,05 mm |
Centros de flange | 0,4 mm menores | dentro de ±0,15 mm |
Enchimento do canal 2 | curto, 6 mm | completo |
A tabela é toda a correção numa vista: duas cifras moveram a geometria e duas moveram o processo. A prensa de injeção automática manteve os parâmetros constantes nos dois lotes, então a diferença entre eles é atribuível ao ferramental e à entrada, não a ajustes do operador.
Usinagem: três montagens e o desvio de 0,08 mm
A usinagem vai em três montagens sobre a mesma cadeia de datum: flange de cabeçote e duas faces de canal, depois as quatro restantes, depois os furos. A planeza é especificada em 0,05 mm por face de vedação. No primeiro lote após a correção, uma peça mediu 0,08 mm numa face de canal depois da segunda montagem.
O valor foi atribuído à ordem, não à peça vazada. A peça foi presa numa face usinada na primeira montagem, e a carga da fixação empurrou a flange fina antes do corte. Reprendendo nos boss e com uma primeira passada mais leve, a face voltou a 0,05 mm e o resto do lote manteve.
Os furos são 4×M10×1,5, conferidos com calibre passa/não passa na terceira montagem. O desvio merece registro porque é o tipo de erro que parece problema de fundição: planeza de 0,08 mm numa peça cuja fundição está dentro da CT6 conforme ISO 8062-3 é efeito do dispositivo, e procurá-lo na cavidade teria movido o molde inteiro sem motivo.
O que o dossiê de inspeção do coletor cobre
O dossiê cobre três níveis. O nível dimensional é um escaneamento 3D na base e no final, comparado a uma faixa de aceitação de ±0,9 mm que cabe na tolerância CT6 do desenho. O nível superficial é inspeção por raios X e líquido penetrante no circuito de gás quente, descrita em raios X, líquido penetrante e MMC. O nível de material é certificado de composição e ensaios mecânicos da análise e ensaio de materiais.
O que o dossiê não cobre merece a mesma clareza. Não contém resultado de vida em fadiga, nem resultado de ensaio de pressão, nem assinatura de aceitação do cliente. Um relatório dimensional e uma tolerância CT6 dizem que a peça está onde deveria, não que vai sobreviver a um ciclo de serviço; esse julgamento pertence à validação do cliente.
O dossiê também é o que barateia o lote seguinte. Com o escaneamento base e as medições de primeira peça no arquivo, o histórico de correções é rastreável, e a deriva de 0,1 mm após 300 peças foi lida como tendência contra essa base e não como problema novo. Essa leitura é a mesma descrita em controle dimensional em fundição de precisão.
A lição deste caso não é o 2,2%. É que dois defeitos que parecem iguais num relatório — um erro de cota e um enchimento curto — precisavam de duas correções distintas, e o dimensional pertencia à cavidade enquanto o de enchimento pertencia à entrada. Envie um relatório de primeira peça neste formato e diremos a qual alavanca pertence cada desvio, orçado com a rota de fundição de precisão a vácuo. Programas comparáveis estão em fundição de aço inoxidável e fundição de precisão de peças de turbina a gás, e o lado da entrada está em vazamento de precisão. A sequência de usinagem é conduzida pela equipe de usinagem CNC, e o raciocínio das três montagens está em usinagem CNC de fundidos.
FAQs
