
Coletor inox: usinar paredes de 2,5 mm
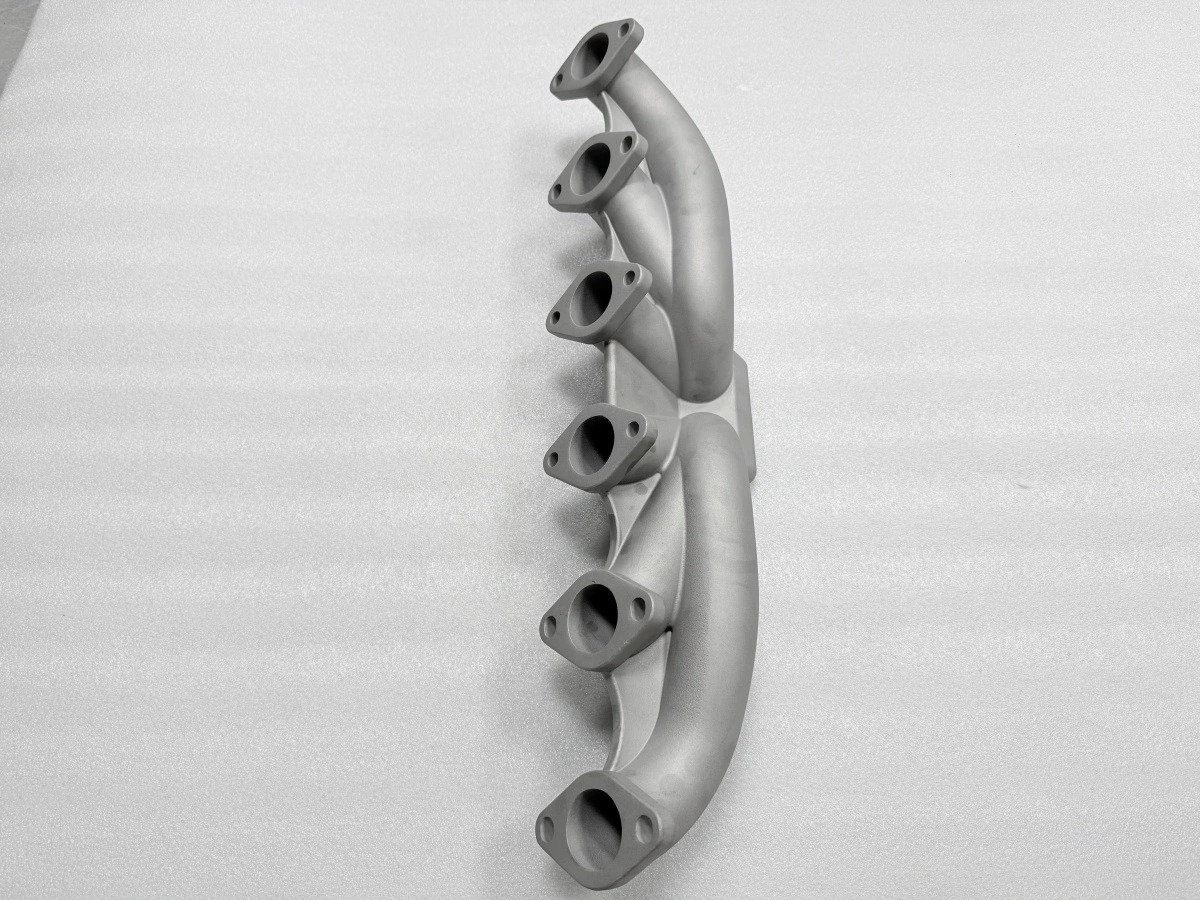
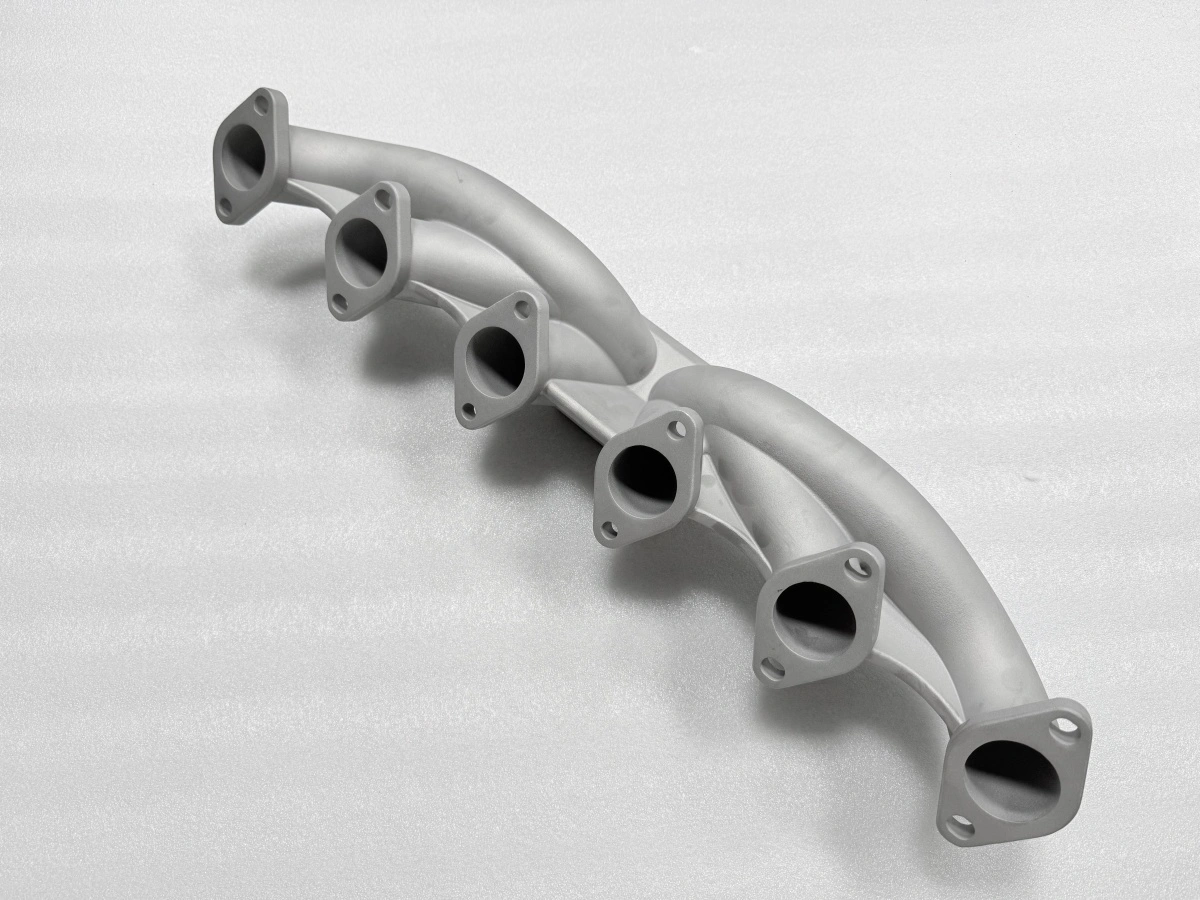
Um coletor de escape fundido em aço inoxidável com paredes de 2,5 mm usina limpo quando três condições valem: as seis faces guardam 1,5 mm de sobremetal, a peça é aliviada a 880 °C por 3 h e resfriada no forno até 200 °C, e os passes de acabamento ficam em 0,4 mm de profundidade axial. Tire uma delas e a planeza que lia 0,05 mm no desempeno se move durante a noite. O problema de usinagem nesta peça não é dureza, é a pele de fundição e a tensão residual sob ela.
O que usinabilidade significa num coletor fundido
A usinabilidade de um fundido costuma ser descrita por uma velocidade de corte, e esse número serve pouco aqui. Um coletor inox chega com pele de molde em cada superfície, parede que varia entre 2,5 e 4 mm conforme o canal, e um campo de tensões herdado do resfriamento. O corte precisa sobreviver à pele, não empurrar a parede fina e deixar material para o alívio agir.
Três propriedades decidem de fato: regularidade do sobremetal, estado da pele e estado de tensão. A regularidade define quantos passes até a face ficar limpa; uma face que varia 0,4 mm em torno da flange precisa de desbaste e semiacabamento antes de o acabamento ser confiável. A pele define o primeiro corte: uma peça jateada a Ra 3,2–6,4 µm corta diferente de uma casca que ainda traz resíduo cerâmico, porque o resíduo embota a pastilha em poucos centímetros.
O estado de tensão define o último corte. Uma peça sem alívio se move depois do passe de acabamento, e o movimento só aparece ao desamarrar. Por isso a sequência deste coletor põe o alívio antes da usinagem e não depois, e por isso a remedição em 24 h fica entre os dois.
Contração e pele: onde cai o primeiro corte
Pela contração já se pagou antes de a peça chegar: a cavidade carregava 2,2% de compensação, então as faces vêm com 1,5 mm de sobremetal e não com superfície nominal. O que o usineiro herda é a dispersão em torno desse valor. Num coletor as seis faces não carregam sobremetal idêntico, porque as seções atrás delas solidificam em tempos diferentes, e a diferença pode chegar a 0,3 mm num par de faces.
O primeiro corte cai, portanto, na face mais alta, não na média. Tirar 0,5 mm da alta e 0,2 mm da baixa preserva o datum; um passe uniforme de 0,3 mm deixa a face baixa sem usinar e impõe uma segunda montagem. A qualidade do modelo por trás dessa dispersão é definida antes, na criação precisa do modelo de cera, e aparece aqui como dispersão de sobremetal e não como defeito.
A pele conta por uma segunda razão. A pele bruta do inox é encruada e levemente descarbonizada na superfície, então os primeiros 0,2 mm cortam mais duro que o metal abaixo. Pastilhas felizes no núcleo quebram na pele, e uma pastilha quebrada numa parede de 2,5 mm é peça descartada. Jatear as faces a Ra 3,2–6,4 µm antes da usinagem remove o pior da pele e torna o primeiro passe previsível.
Alívio a 880 °C e por que 24 h importam
O alívio roda a 880 °C por 3 h, com resfriamento no forno até 200 °C antes de retirar. A temperatura de patamar é escolhida para relaxar a tensão da fundição sem alterar a estrutura bruta; o resfriamento no forno é escolhido porque retirar a 880 °C e deixar resfriar ao ar repõe um gradiente nas flanges, exatamente o mecanismo que o alívio deveria remover.
As 24 h são uma janela de medição, não uma etapa. Uma peça que acabou de passar três horas de patamar continua assentando ao voltar à temperatura ambiente, e medi-la duas horas depois de abrir o forno dá um datum que terá se movido antes do primeiro corte. Remedir dentro de 24 h e usar esse valor como datum é o que faz o primeiro corte cair onde o desenho espera.
A sequência de alívio roda na linha de tratamento térmico, e a mecânica está em alívio de tensões em fundidos. A verificação seguinte é leitura de planeza no desempeno, não escaneamento MMC: o desempeno mostra de imediato uma face que bascula, e esse é o falho a evitar.
Parâmetros de corte que sustentam 0,05 mm
O desbaste gira a 600–1500 rpm com 0,8 mm de profundidade e avanço de 300–500 mm/min, deliberadamente prudente nas seções finas. A parede atrás de uma face de canal mede 2,5 mm, e um corte radial pesado numa face apoiada por 2,5 mm de metal deflete a parede antes de cortar, o que aparece depois como erro de planeza e não como marca de vibração.
O acabamento gira a 1500–2000 rpm com 0,4 mm de profundidade axial e o mesmo avanço de 300–500 mm/min. Os 0,4 mm são o número que sustenta a planeza de 0,05 mm: um passe de acabamento mais profundo guarda energia suficiente na parede fina para voltar depois da passagem da pastilha, e a face lê côncava no desempeno. Dois passes de 0,4 mm custam menos tempo que um de 0,8 mm mais repasse.
Operação | Rotação | Avanço | Profundidade | Resultado mantido |
|---|---|---|---|---|
Desbaste, faces | 600–1500 rpm | 300–500 mm/min | 0,8 mm radial | Sobremetal igualado a 0,6 mm |
Semiacabamento | 1200–1800 rpm | 300–500 mm/min | 0,5 mm axial | Sobram 0,1 mm |
Acabamento, faces de vedação | 1500–2000 rpm | 300–500 mm/min | 0,4 mm axial | Planeza ≤0,05 mm |
Fresamento de rosca M10×1,5 | 800–1200 rpm | 100–200 mm/min | Perfil completo | Engajamento ≥1,5×D |
A tabela é o lado de corte da ficha de processo. Cada número assume que o alívio já rodou: os mesmos valores num fundido sem alívio mantêm a planeza por uma hora e a perdem durante a noite.
Acabamento superficial e qualidade de rosca em inox fundido
As faces de vedação são acabadas a Ra ≤1,6 µm, alcançável num passe de 0,4 mm se o semiacabamento deixou 0,1 mm e a pastilha é nova. Perseguir Ra 0,8 numa superfície bruta baixando o avanço costuma piorar o resultado, porque a pastilha esfrega a pele encruada em vez de cortar; a solução é menor profundidade axial, não avanço mais lento.
As roscas desta peça são M10×1,5 nos cantos das flanges, com engajamento exigido de pelo menos 1,5×D. Num fundido isso significa duas verificações: o furo não é furado numa bolsa de rechupo, e a rosca é formada ou fresada em vez de macho em ponto duro. O fresamento de rosca sustenta melhor o diâmetro de flancos que o macho em inox fundido e permite calibre passa/não passa em cada furo, não em amostra.
As medições de acabamento e as leituras de planeza são coletadas contra os limites de controle dimensional em fundição de precisão, e o fundido por trás é aceito conforme CT6 da ISO 8062-3. O lado de usinagem do mesmo processo é conduzido pela equipe de usinagem CNC, e a lógica de montagem está em usinagem CNC de fundidos.
Onde o inox fundido deixa de compensar
A primeira comparação é com fabricação soldada. Um coletor inox soldado custa menos abaixo de cerca de 100 peças e não precisa de ferramental, mas cada solda é uma zona afetada pelo calor que se move após a usinagem, e a planeza de flange de uma peça soldada depende do dispositivo, não do metal base. A fundição ganha quando a geometria se repete, quando a parede é fina o bastante para a solda deformá-la e quando a planeza de flange precisa sobreviver a um ciclo térmico.
A segunda comparação é com peça impressa. A impressão ganha quando a geometria ainda se move, quando a quantidade fica abaixo de umas 30 peças e quando a parede pode ser engrossada para o processo; perde quando a superfície precisa atingir Ra ≤1,6 µm em seis faces, quando a cadência exigida supera a da impressora e quando o preço por peça pesa mais que o prazo.
O inox fundido deixa de compensar quando a parede cai abaixo de 2 mm com canal interno de macho, quando a liga não funde limpo nessa seção, ou quando a quantidade nunca chega ao ponto em que o ferramental se amortiza. Nesses casos a resposta honesta é outra rota, não um plano de usinagem melhor.
O lado de material dessa fronteira não se decide com um teste de usinagem. Química e estrutura brutas são cobertas por fundição de cristais equiaxiais, os certificados vêm da análise e ensaio de materiais, e a sequência de produção numa peça comparável está em fundição de aço inoxidável. Este artigo trata apenas de condições de usinagem; não conclui nada sobre uma liga específica e não cobre reparo por solda nem prensagem isostática a quente.
Envie o desenho com as seis faces de flange e a liga; devolveremos a decisão de sobremetal, a janela de alívio e os parâmetros de corte que cabem na parede, orçados com a rota de fundição de precisão a vácuo junto com a usinagem. Se a parede ou a quantidade disserem outra rota, diremos isso em vez disso.
FAQs
