
Ferramental de injeção de cera para coletor: 4 cavidades, 2,2%
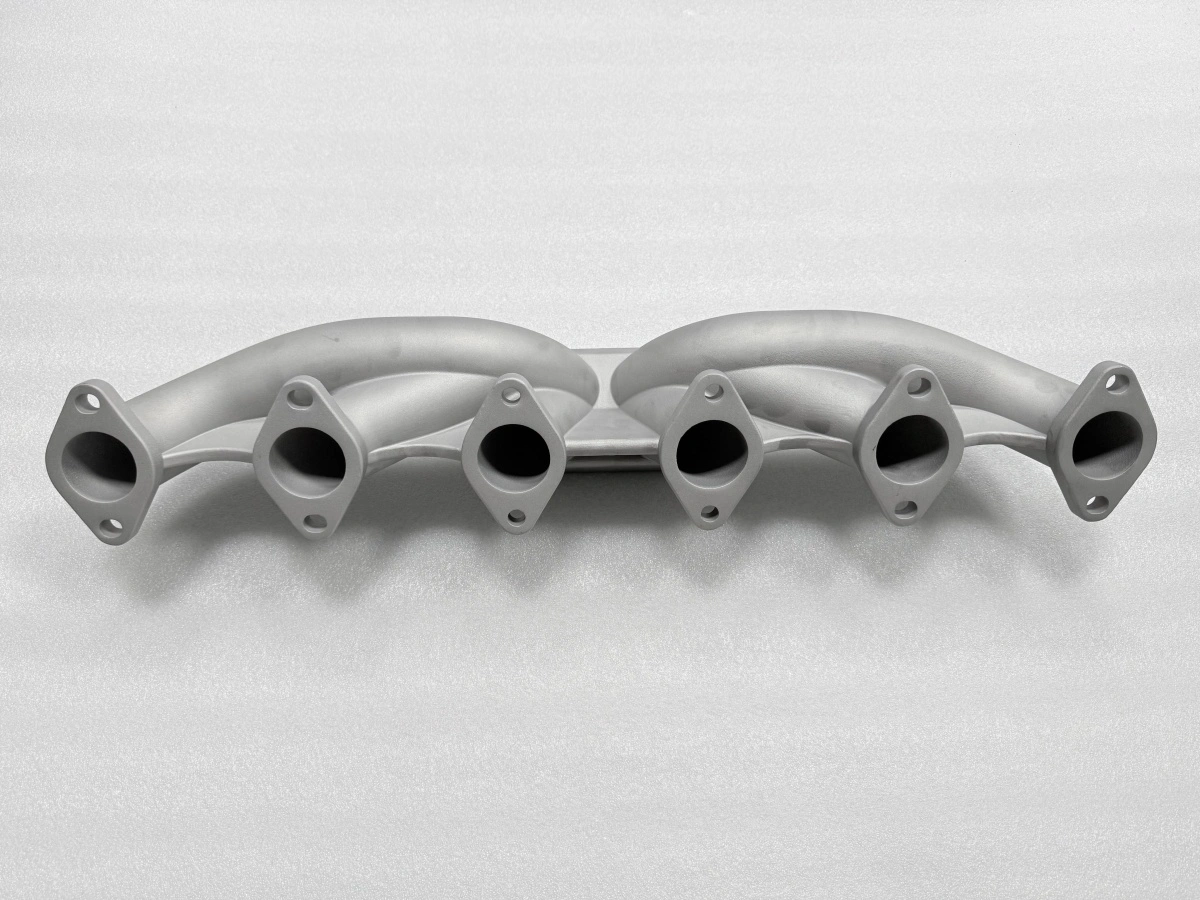
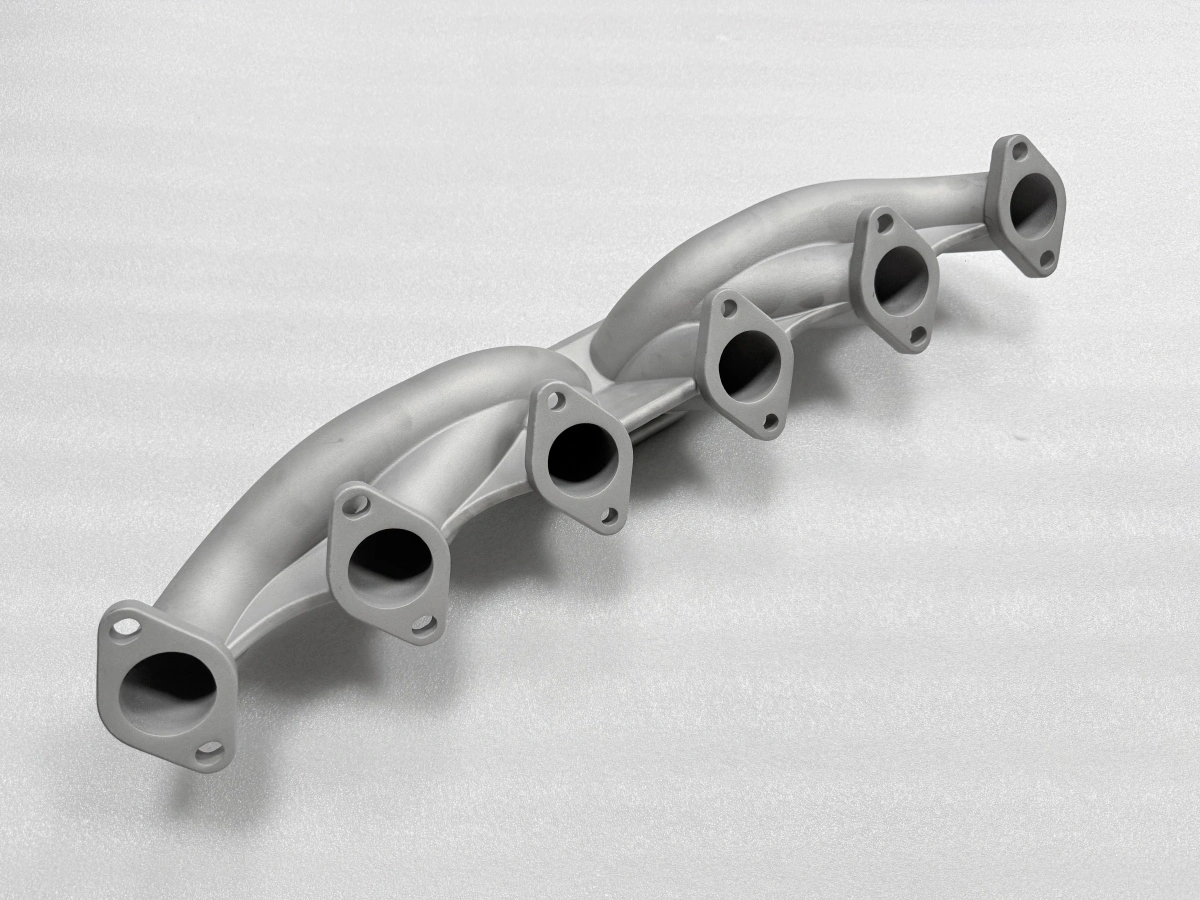
Um ferramental de cera com 4 cavidades transforma um coletor de escape inox de 2,5 mm em peça fundida repetível, desde que a cavidade seja usinada com 2,2% de compensação e as seis faces guardem 1,5 mm para usinagem. A rota tem três portões: o ferramental fecha em 0,05 mm, a casca resiste a sete camadas e o vazamento preenche sob vácuo paredes que afinam. Se um portão ceder, a peça continua sendo modelo e não produto.
Por que ferramental em vez de imprimir um modelo?
Um modelo impresso faz sentido para uma peça ou para uma geometria que ainda se move. Um coletor em volume de série é o caso oposto: o projeto está congelado, as formas se repetem e o custo por peça depende de quantas vezes a cavidade pode ser usada. O ferramental compra essa repetição.
A troca é simples: semanas na frente contra constância depois. Um ferramental de quatro cavidades entrega oito modelos por árvore e permite medir cada modelo contra a mesma cavidade, não contra um arquivo de impressão que muda a cada construção. Neste coletor a cavidade também carrega a compensação de 2,2%, então o modelo de cera é medido contra um CAD que já contém o sobremetal.
Imprimir continua sendo a resposta certa antes do congelamento do projeto, ou abaixo de cerca de 300 peças, onde o custo do ferramental nunca se paga. Acima disso, o ferramental de cera torna a criação precisa do modelo de cera repetível em vez de artesanal.
Usinar a cavidade: partição, extratores e 2,2%
A cavidade é usinada sobre o modelo compensado, não sobre o desenho. A compensação é aplicada como escala uniforme de 2,2% antes de gerar as trajetórias, e as linhas de partição e as posições de extração são colocadas depois sobre a geometria compensada, não sobre a nominal. Inverter essa ordem é uma forma comum de perder 0,2 mm nos centros das flanges.
Este coletor usa três planos de partição e oito pontos de extração. Os três planos são necessários porque os canais estão em alturas diferentes; um único plano plano prenderia o modelo no sexto canal. Os oito extratores ficam nos boss e não nas faces de vedação, porque a marca de extração numa face de vedação vira caminho de vazamento após a usinagem.
O ferramental fecha em 0,05 mm, conferido com calço em cada canto antes do primeiro disparo. Uma prensa de injeção automática mantém a força de fechamento durante o disparo, mas não corrige um plano de partição mal ajustado.
Parâmetro do ferramental | Valor | Por que assim |
|---|---|---|
Cavidades | 4 | Oito modelos por árvore, duas árvores por turno |
Compensação de retração | 2,2% | Escala uniforme antes das trajetórias |
Planos de partição | 3 | Alturas de canal diferentes no corpo |
Pontos de extração | 8 | Nos boss, longe das faces de vedação |
Abertura de partição | 0,05 mm | Calço em cada canto |
Temperatura da cera | 75 °C | Preenche paredes de 2,5 mm sem falhas |
Pressão de injeção | 0,3 MPa | Pressão menor mantém rebarba sob 0,1 mm |
Recalque e resfriamento | 8 s / 60 s | O modelo sai sem distorção |
A tabela é a ficha do ferramental em resumo: cada número é um ajuste conferido no primeiro modelo, não um nominal suposto. Ajuste que não está na ficha é improvisado na prensa, e a improvisação é o que faz dois turnos produzirem dois modelos diferentes.
Como a cera vira casca num coletor de 2,5 mm
Oito modelos são montados numa árvore, com ataque posicionado para que cada um veja o mesmo fluxo de barbotina. A árvore recebe então sete camadas cerâmicas, cerca de 8 mm cada e 8 h de secagem, o que coloca a casca em torno de dois dias e meio antes da desceragem. O número de camadas não é arbitrário: menos camadas deixam uma casca fraca nas junções de canais, onde a barbotina se acumula e seca de forma irregular.
A desceragem acontece a 165 °C e 7 bar. A pressão pesa tanto quanto a temperatura, porque um modelo de 2,5 mm expande mais rápido que um grosso e trinca uma casca seca depressa demais. A calcinação vem a 1000 °C por 1,5 h: tempo para tirar o último carbono dos canais e curto para a casca não assentar.
É na casca que os coletores de parede fina se perdem. Uma linha de construção automatizada de casca mantém o ciclo de imersão e secagem repetível, mas o número de camadas precisa vir da geometria, não da receita padrão. Nesta peça o número foi fixado em sete depois que a primeira árvore mostrou um ponto fraco na junção entre o segundo e o terceiro canal.
Vazamento de paredes finas a 1600 °C sob vácuo
O vazamento acontece a 1600 °C, molde a −0,05 MPa e 12 s de enchimento. O vácuo faz duas coisas: puxa gás da casca para o metal não o dobrar de volta na parede e mantém as seções finas abertas o suficiente para o metal chegar ao sexto canal antes da frente solidificar.
Os doze segundos são o número mais discutido. Enchimento lento dá superfície mais limpa mas arrisca junta fria no canal distante; enchimento rápido enche a parede e traz mais turbulência ao alojamento. Aqui o tempo é definido pela seção mais fina e depois conferido na primeira peça fundida, em vez de otimizado no desenho. A primeira peça é cortada no canal e conferida quanto a junta fria antes de o tempo de enchimento entrar na ficha de processo. A prática por trás disso está em vazamento de precisão.
Depois do vazamento a peça é aliviada de tensões a 880 °C por 3 h e resfriada no forno até 200 °C. Pular essa etapa não aparece na primeira peça; aparece como flange que anda 0,1 mm na terceira semana de usinagem, o modo de falha descrito em alívio de tensões em fundidos. O resfriamento no forno é parte do ciclo: retirar a 880 °C e resfriar ao ar repõe o gradiente nas flanges, exatamente o que o alívio deveria remover.
Usinar seis interfaces em três montagens
A peça chega com 1,5 mm de sobremetal nas seis faces de canal e na flange de cabeçote. Três montagens cobrem a peça: flange de cabeçote e duas faces de canal na primeira, as quatro restantes na segunda, os furos na terceira. A ordem vem do datum, não da conveniência; usinar as quatro faces antes da flange de cabeçote move o datum duas vezes.
A planeza é mantida em 0,05 mm em cada face de vedação, e as faces são conferidas no desempeno antes de furar. A tolerância geral do fundido é CT6 conforme ISO 8062-3, o que deixa 0,9 mm de desvio de forma que o sobremetal de 1,5 mm precisa absorver junto com a usinagem.
Etapa de usinagem | Faces | Sobremetal removido | Controle |
|---|---|---|---|
Montagem 1 | Flange de cabeçote + 2 faces de canal | 1,5 mm | Planeza 0,05 mm |
Montagem 2 | 4 faces de canal | 1,5 mm | Planeza 0,05 mm |
Montagem 3 | Furos | Somente furação | Calibre passa/não passa |
As duas tabelas trazem os mesmos números do texto, então uma afirmação se confere por linha e não por parágrafo. O serviço de usinagem CNC roda as três montagens numa mesma cadeia de datum, e o raciocínio do sobremetal está em usinagem CNC de fundidos. As posições de furo são conferidas com calibre passa/não passa na terceira montagem; um furo que passa no calibre mas fica 0,2 mm fora do datum aparece depois como flange que não assenta.
Quando o ferramental do coletor é a rota errada
Ferramental é errado abaixo de cerca de 300 peças e antes do congelamento do projeto. Uma cavidade usinada sobre desenho que ainda se move será recortada pelo menos uma vez, e um plano de partição recortado custa uma semana mais reajuste. Também é errado quando a parede cai abaixo de 2 mm: a cera ainda preenche, mas a casca não sustenta a seção fina através da desceragem com frequência suficiente para o rendimento fechar.
A rota também para na fronteira da certificação. Um fundido CT6 com relatório dimensional sustenta uma decisão de produção; não sustenta afirmação de vida em fadiga, resultado de ensaio de pressão ou assinatura de aceitação do cliente. Isso vem da validação do cliente, não da folha de inspeção da fundição. O que a fundição pode entregar é relatório dimensional e certificado de material, e ambos convém ter antes de iniciar a validação.
Para quantidades abaixo de 300 ou geometrias ainda em revisão, modelo impresso ou protótipo usinado sai mais barato, e a rota de fundição é o passo seguinte quando o projeto para de mudar. Um caso de produção em fundição de aço inoxidável mostra onde essa virada aconteceu numa peça comparável. O controle dimensional da peça pronta está em controle dimensional em fundição de precisão, e o alívio a 880 °C roda na linha de tratamento térmico.
Envie o desenho e o volume anual; devolveremos uma decisão de ferramental com número de cavidades, compensação e sobremetal que atendem sua peça, orçada com a rota de fundição de precisão a vácuo antes de usinar a cavidade. Se o volume não sustentar o ferramental, diremos isso na mesma resposta.
FAQs
