
Contração de fundição do coletor: 2,0% falhou, 2,2% segurou
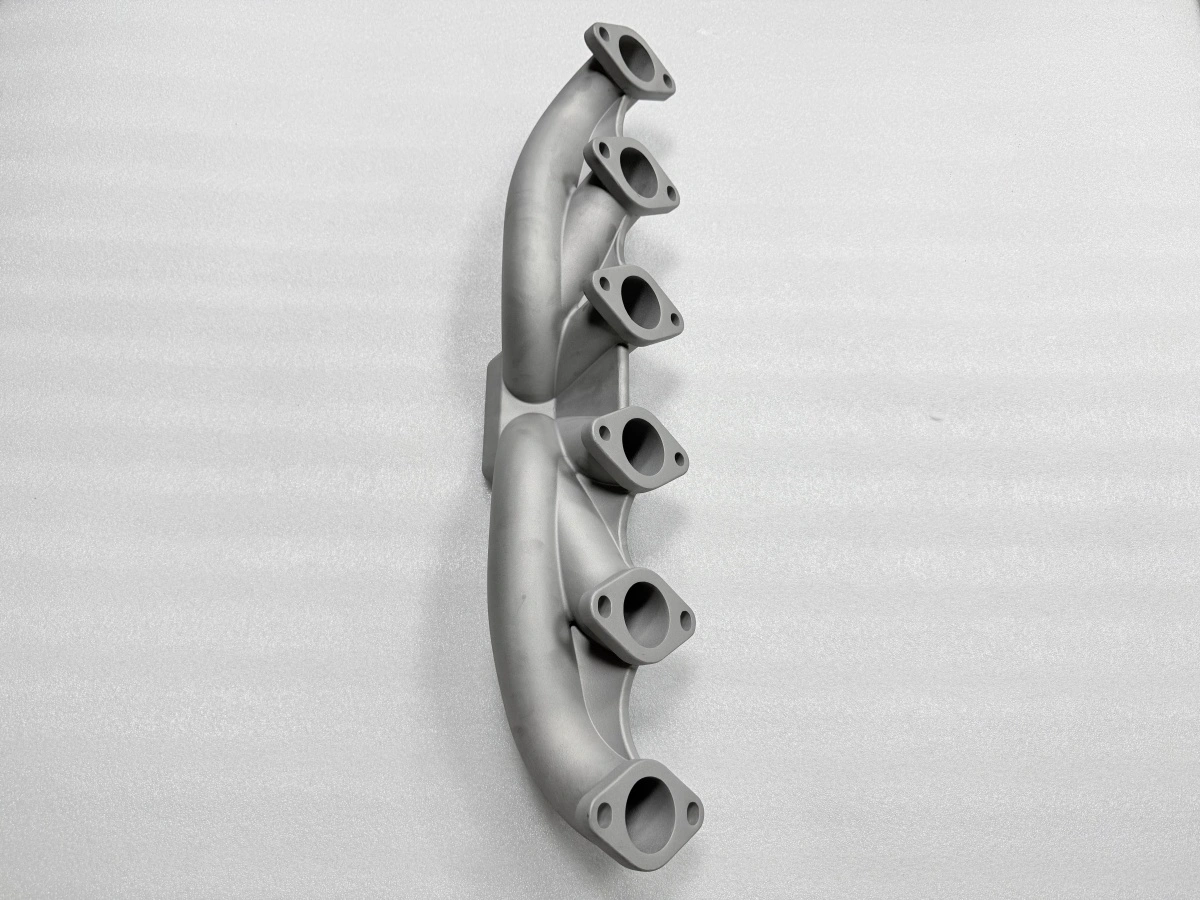
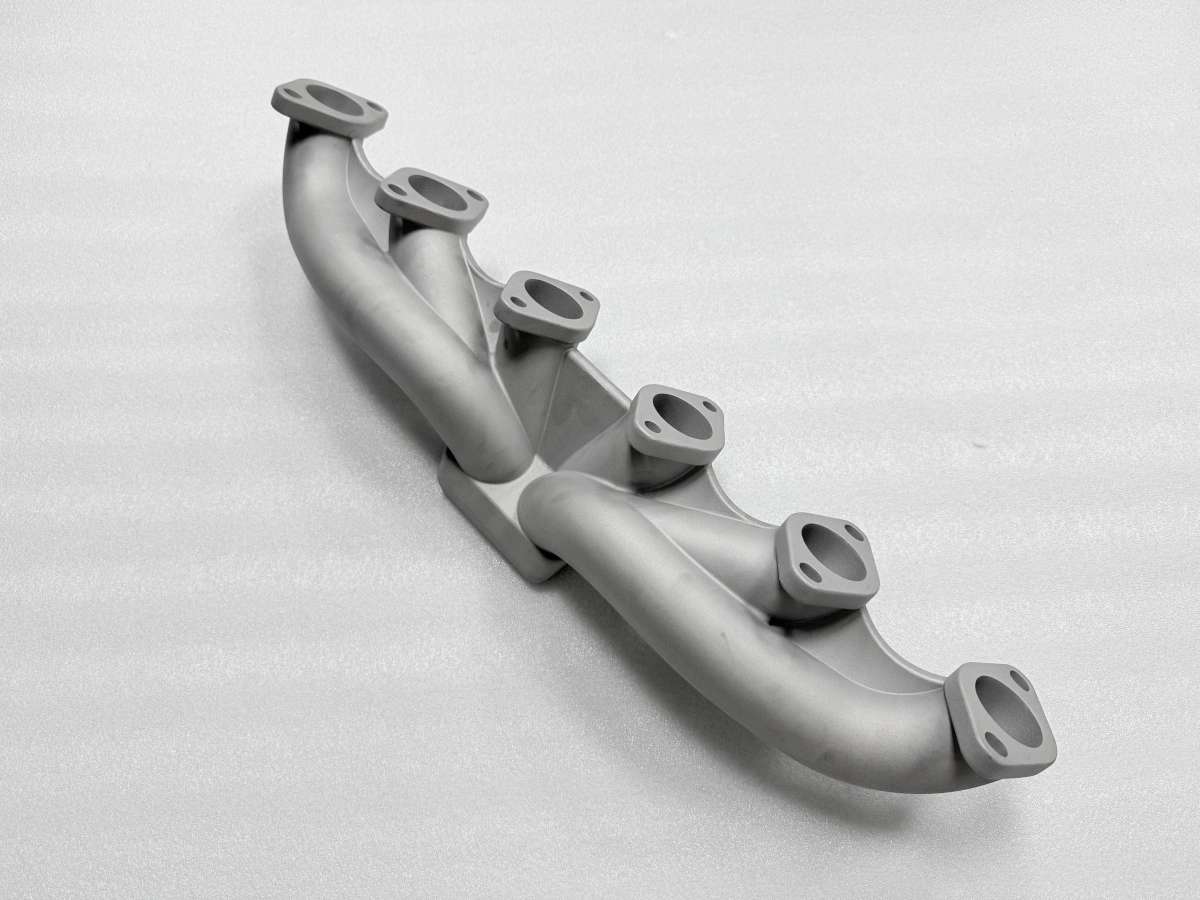
A contração de fundição de um coletor de escape não segue uma única cifra, porque um coletor de parede fina se contrai em três etapas que não somam um fator de escala. A contração líquida, a de solidificação e a do estado sólido atuam cada uma sobre uma seção diferente da mesma peça. Neste coletor, um sobremetal uniforme de 2,0% deixou a primeira peça 0,4 mm menor, enquanto 2,2% mais uma correção local de cavidade de 0,2 mm mantiveram o lote dentro de ±0,15 mm.
Por que os coletores se contraem em três etapas
A primeira etapa é a contração líquida. Enquanto o metal esfria de 1600 °C até o liquidus, o volume cai sem mudança de forma, e o massalote repõe essa perda. A segunda é a solidificação: a pele se forma com o núcleo ainda líquido, e o líquido que solidifica por último não tem de onde se alimentar — é aí que uma parede de 2,5 mm ou se alimenta ou se retira da parede do molde.
A terceira etapa é a contração no estado sólido, e é ela que a régua de contração do modelista deveria cobrir. Uma régua que soma um percentual único a cada dimensão supõe que as duas primeiras etapas são invisíveis à temperatura ambiente. Num coletor não são: a seção do canal solidifica antes da flange, então a flange continua se contraindo enquanto o canal já parou, e a diferença aparece como deslocamento entre faces de flange em vez de mudança uniforme de tamanho.
Por isso o mesmo 2,2% que funciona no corpo pode estar errado numa face de flange. A cifra não é propriedade só da liga, mas da liga, da seção e do gradiente térmico local juntos.
O tamanho do massalote vem daí. Um massalote suficiente para a flange fica superdimensionado para o canal e deixa uma seção mais pesada que solidifica por último, então as duas pontas da peça congelam em relógios diferentes. O compromisso viável é massalote pela seção mais espessa e escala de cavidade verificada na mais fina; é por isso que a primeira peça é medida nas duas pontas.
Por que paredes finas e flanges grossas se movem diferente
Uma parede de 2,5 mm solidifica em segundos e então se contrai como corpo sólido com pouca alimentação. Uma flange de 8 mm fica líquida por mais tempo, puxa metal do massalote e se contrai mais em termos absolutos, embora menos por unidade de comprimento. Compensar as duas com um único fator sobrecorrige uma e subcorrige a outra, e o erro aparece como desajuste em vez de erro de cota.
A consequência prática é que a compensação de contração é aplicada em dois tempos. Primeiro a escala global, que cobre a terceira etapa em toda a peça. Depois uma correção local de cavidade nas faces onde a primeira peça medida diverge do modelo, cobrindo as duas primeiras etapas onde importam. Neste coletor a cifra global parou em 2,2% e a correção local foi de 0,2 mm em duas faces de flange.
Medidos na mesma peça, o comprimento do corpo andou 0,1 mm entre os dois sobremetais enquanto os centros de flange andaram 0,4 mm. É o efeito de seção: uma dimensão é dominada pela contração sólida e a outra pelas etapas anteriores, e uma escala só não atende as duas. Por isso a cifra de contração é citada com as faces a que se aplica, e não como percentual único para toda a peça.
Alavanca | Rota de fundição | Rota de modelo aditivo |
|---|---|---|
Contração tratada por | Escala de cavidade mais correção local | Escala no arquivo de impressão |
Ferramenta da primeira peça | Modelo de cera medido em MMC | Modelo impresso medido em MMC |
Janela de correção | Cavidade repassada, em dias | Arquivo reemitido, em horas |
Consistência de lote | Desgaste de cavidade por lote | Variação de build para build |
Melhor encaixe | Volume acima de 300 peças | Geometria congelada, protótipos |
A tabela importa porque as duas rotas controlam a mesma física com alavancas diferentes: a rota de fundição corrige uma cavidade e a aditiva corrige um arquivo. Nenhuma elimina o ciclo da primeira peça. Um modelo impresso é descrito em impressão 3D de modelos de cera.
O ciclo da primeira peça: medir, corrigir a cavidade, vazar de novo
O ciclo começa com uma primeira peça medida, não com um desenho. Neste coletor o modelo foi medido nos seis centros de flange e no comprimento do corpo contra um CAD com escala de 2,2%. O resultado foi 0,4 mm menor no primeiro ensaio a 2,0%, grande demais para o sobremetal absorver e uniforme demais para ser problema de vazamento.
A correção foi para a cavidade, não para a prensa. Duas faces foram repassadas em 0,2 mm e os três modelos seguintes confirmaram a correção antes do lote rodar. É todo o ciclo: medir o modelo, corrigir a cavidade pelo valor medido, vazar de novo e só então liberar o lote. Uma correção feita na prensa teria movido o defeito em vez de removê-lo.
O critério de aceitação do ciclo é a faixa do lote, não uma peça isolada. Aqui a faixa é ±0,15 mm nos centros de flange, conferida contra os limites de controle dimensional em fundição de precisão e não contra os do desenho. Uma faixa de ±0,15 mm parece apertada até ser comparada ao sobremetal de 1,5 mm: a faixa protege o sobremetal, e o sobremetal decide se a peça continua usinável depois de 300 unidades.
Por que o alívio de tensões vem antes do acabamento
Uma peça resfriada no molde carrega tensões residuais do mesmo gradiente térmico que causou a contração desigual. A usinagem remove o material que mantinha essas tensões em equilíbrio, e a peça se move. Neste coletor o alívio roda a 880 °C por 3 h e depois resfriamento no forno até 200 °C antes de retirar.
A referência é remedida em até 24 h após o alívio, porque uma peça que acabou de passar três horas de patamar ainda está assentando. A planeza após a usinagem é mantida em 0,05 mm em cada face de vedação, e só se mantém se o alívio ocorreu antes. Pular a etapa faz a flange andar 0,1 mm na terceira semana de usinagem, o modo de falha descrito em alívio de tensões em fundidos.
O resfriamento no forno é parte do ciclo, não comodidade. Retirar a 880 °C e deixar resfriar ao ar repõe um gradiente nas flanges, exatamente o mecanismo que o alívio deveria remover. Resfriar a 200 °C dentro do forno custa horas e entrega uma peça cuja referência não se move depois do primeiro corte. O ciclo roda na linha de tratamento térmico, e o ciclo a vácuo para superligas está em alívio de tensões em fundidos de superliga.
Onde a compensação de contração deixa de funcionar
A compensação deixa de funcionar quando o defeito deixa de ser dimensional. Falta de enchimento, junta fria ou defeito de gás não se escalam a partir de uma cavidade; mudar a compensação para persegui-los piora o problema dimensional e deixa intacto o de enchimento. O limite é exatamente essa linha: a compensação corrige tamanho, não enchimento.
Também deixa de funcionar sem o ciclo da primeira peça. Um lote rodado em cavidade não verificada não tem referência para a correção, e a faixa de ±0,15 mm é medição, não suposição. Abaixo de cerca de 300 peças o ciclo costuma custar mais do que as peças valem, e um modelo impresso segura a geometria mais barato até o projeto congelar. É um limite de custo, não técnico.
Soma-se um limite de geometria. Quando a flange fica fina o bastante para o próprio alívio deformá-la, a alavanca deixa de ser a compensação e passa a ser o dispositivo: a peça é presa num dispositivo tensionado durante a usinagem em vez de ser corrigida na cavidade.
O terceiro limite é a afirmação de material. Um relatório dimensional e uma tolerância CT6 conforme ISO 8062-3 não dizem nada sobre vida em fadiga, estanqueidade sob pressão ou aceitação do cliente. Os ensaios ficam em análise e ensaio de materiais, e o contexto metalúrgico das estruturas equiaxiais está em fundição de cristais equiaxiais. Um caso de produção em fundição de aço inoxidável mostra o mesmo ciclo numa peça comparável.
Envie o desenho e a liga; devolveremos a cifra de contração, as correções locais de cavidade que ela implica e o plano de primeira peça que as comprova, orçado com a rota de fundição de precisão a vácuo antes de usinar a cavidade.
FAQs
