Welchen Aufspannbezug braucht ein vakuumgegossenes Gehäuse?
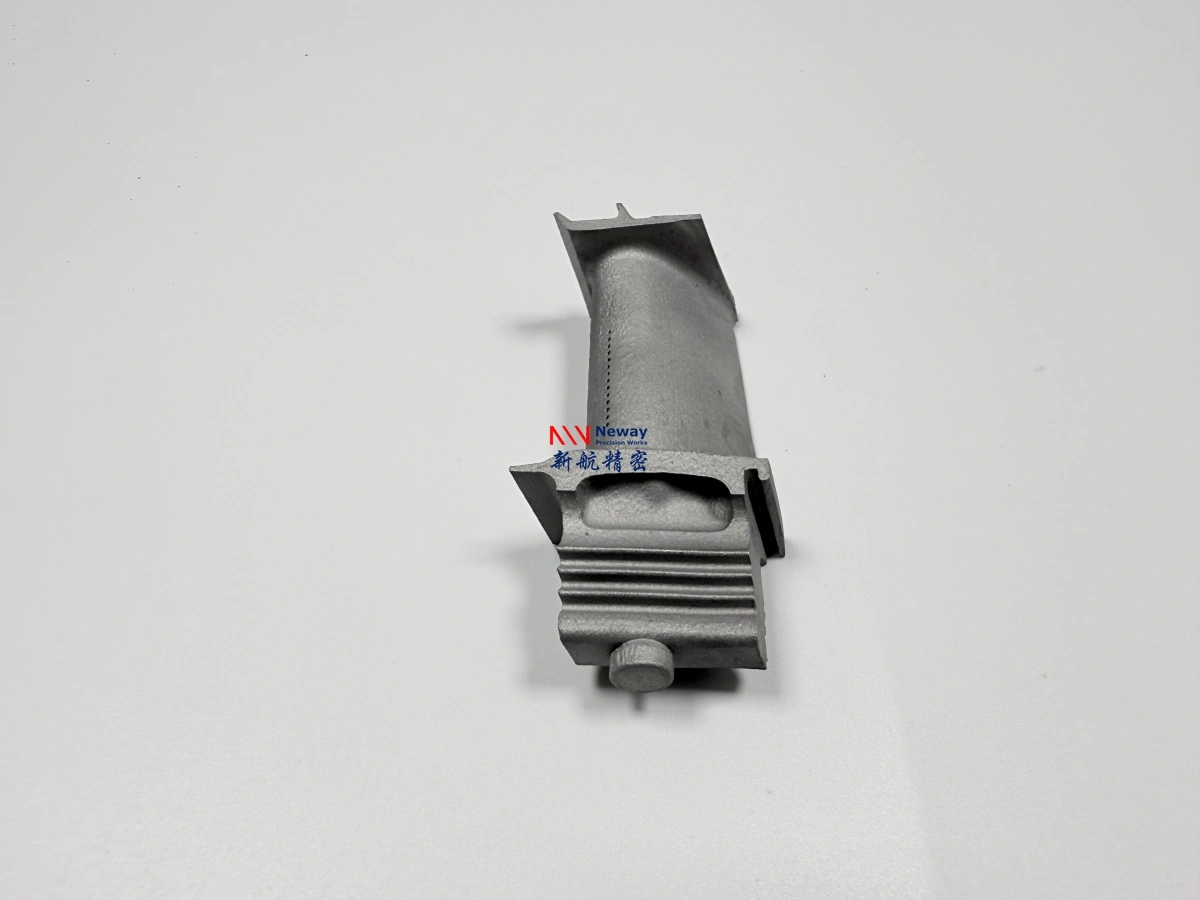
Der Aufspannbezug des vakuumgegossenen Gehäuses liegt auf der Flanschfläche am großen Ende und auf der Bohrungsachse; in dieser einen Aufspannung wird ⌀0,10 mm gehalten. Die acht Flanschbohrungen und die Bohrung im Ansatz entstehen in derselben Einspannung. Eine zweite Aufspannung spannt die 2,5 mm dünne Wand neu ein und bringt Lagefehler ein, bevor der erste Schnitt erfolgt.
Warum beginnt die Gehäusebearbeitung an der Flanschfläche?
Die Flanschfläche ist an einem Gehäuse mit 2,5 mm dünner Wand die einzige Fläche, die groß genug zum Auflegen und eben genug für eine Wiederholung ist. Sie trägt außerdem die Dichtfunktion, sodass jeder Fehler in dieser Fläche direkt bei der Montage auftritt. Die Bearbeitung beginnt dort und arbeitet nach innen.
Die Fläche legt auch die axiale Lage fest. Die Länge vom großen Flansch bis zum Zentrierbund am kleinen Ende wird von ihr aus gemessen, und der Zentrierbund ⌀61,5 +0,3/+0,1 wird von derselben Achse gedreht. Ein Bezugsfehler am Flansch verschiebt jedes nachfolgende Maß um denselben Betrag.
Gussteile kommen mit 1,0 mm Aufmaß auf dieser Fläche und 0,4 mm auf den Bohrungsdurchmessern an. Dieses Aufmaß fängt die Wölbung aus der Lösungsglühung auf, ohne die Mindestwand von 2,2 mm anzuschneiden. Ein Bezug, der das Aufmaß im ersten Durchgang verbraucht, lässt keinen Raum für eine Korrektur.
Der Aufspannbezug des vakuumgegossenen Gehäuses hält acht Bohrungen auf ⌀0,10 mm
Der Rohling liegt mit der Flanschfläche auf drei Punkten und mit der Bohrung in einer selbstzentrierenden Vorrichtung; dieses Paar ist der Aufspannbezug und wird einmal je Teil gesetzt. Bohren, Ausdrehen und die Bearbeitung des Ansatzes laufen in dieser Einspannung. Die Lagetoleranz der acht Bohrungen ⌀8,9 beträgt ⌀0,10 mm, gemessen von demselben Bezug, den die Maschine genutzt hat.
Die Bohrung im Ansatz ⌀24 +0,4/0 entsteht in derselben Einspannung und nicht nach dem Umspannen. Wer sie gemeinsam mit den Flanschbohrungen schneidet, vermeidet die Exzentrizität, die eine zweite Auflage einbringen würde, und hält die Bohrungsachse rechtwinklig zur Dichtfläche.
Die Prüfung folgt dem Schnitt und nicht allein der Zeichnung. Ein Koordinatenmessgerät prüft an jedem Teil die Ebenheit auf 0,05 mm, die Rundheit der Bohrung auf 0,05 mm und die Bohrungsposition auf ⌀0,10 mm; das Bezugssystem steht nach ASME Y14.5 im Bericht. Erst die Prüfung mit dem Koordinatenmessgerät gegen einen benannten Bezug macht diese Zahlen von Teil zu Teil und von Lieferant zu Lieferant vergleichbar.
Die zweite Aufspannung bringt 0,2 mm Lagefehler an den Bohrungen
Der Lagefehler entsteht bei der zweiten Einspannung. Wer den Aufspannbezug löst, um eine konische Wand umzuspannen, verschiebt die Bohrung um bis zu 0,2 mm, wenn die Spannkraft nicht kontrolliert wird. Die Bewegung zeigt sich am fernen Ende des Merkmals und nicht an der Spannstelle selbst.
Zwei Aufspannungen bedeuten außerdem zwei Bezüge, und die Toleranzkette läuft dann zweimal durch die Vorrichtung. Die Bezugsplanung für Turbinenbauteile folgt derselben Regel: auf der Fläche positionieren, auf der das Fertigteil später sitzt, und die Zahl der Aufspannungen bei eins halten, wo es die Geometrie erlaubt.
Die Wiederholgenauigkeit der Vorrichtung entscheidet, ob sich eine zweite Aufspannung überhaupt anbietet. Wiederholt die Vorrichtung auf 0,03 mm, kann die Kette noch schließen; bei 0,10 mm verbraucht die zweite Aufspannung die ganze Bohrungstoleranz, bevor ein Schneidfehler dazukommt.
Merkmal | Ziel | Einheit |
|---|---|---|
Ebenheit der Flanschfläche | 0,05 | mm |
Lage der Flanschbohrungen (8× ⌀8,9) | ⌀0,10 | mm |
Rundheit des Zentrierbunds (⌀61,5 +0,3/+0,1) | 0,05 | mm |
Bohrung im Ansatz (⌀24 +0,4/0) | 0,02 | mm |
Aufmaß auf der Fläche am Rohling | 1,0 | mm |
Aufmaß der Bohrungsdurchmesser | 0,4 | mm |
Mindestwand nach dem Ausarbeiten | 2,2 | mm |
Wann versagt der Bezug aus einer Aufspannung?
Der Bezug aus einer Aufspannung versagt, wenn der Rohling zu weit aus der Lage ist, um sauber ausgearbeitet zu werden. Eine Exzentrizität des Gussteils über 0,4 mm oder ein Verzug aus der Wärmebehandlung über 0,30 mm lässt auf einer Seite der Wand zu wenig Aufmaß. Solche Teile richten wir vor dem Schnitt oder versehen sie mit einem neuen Bezug, statt sie durch die ursprüngliche Aufspannung zu zwingen.
Die Spannkraft ist die zweite Grenze. Eine Wand, die sich beim Spannen durchbiegt, federt nach dem Lösen zurück, sodass die Position auf der Maschine gut aussieht und auf der Messplatte außerhalb der Toleranz liegt. Leichtes Spannen und eine Auflage am Konus vermeiden den größten Teil dieser Bewegung.
Eine dritte Grenze ist die Wanddicke selbst. Erreicht die Wand die 2,2 mm erst nach dem Abtragen des Aufmaßes, bleibt kein Raum für einen Korrekturdurchgang, und die Bezugsfrage wird zur Frage der Gießbarkeit.
Senden Sie uns die Zeichnung mit ihren Bezugsangaben und Aufmaßen; wir liefern vor dem Angebot einen Bearbeitungsplan mit Aufspann- und Prüfpunkten im Rahmen unserer Route CNC-Bearbeitung von Hochtemperaturlegierungen.