
Тонкостенный коллектор: 0,4 мм в минус, затем исправлено
Первая отливка этого тонкостенного коллектора вышла на 0,4 мм меньше по шести центрам фланцев, а второй канал залился коротко на конце. Исправление потребовало четырёх изменений: компенсация 2,2 % вместо 2,0 %, локальная коррекция полости 0,2 мм на двух поверхностях, дополнительный питатель на коротком канале и дофрезерованная плоскость разъёма. Вторая партия удержала ±0,15 мм, а дрейф после 300 деталей составил 0,1 мм (дело №).
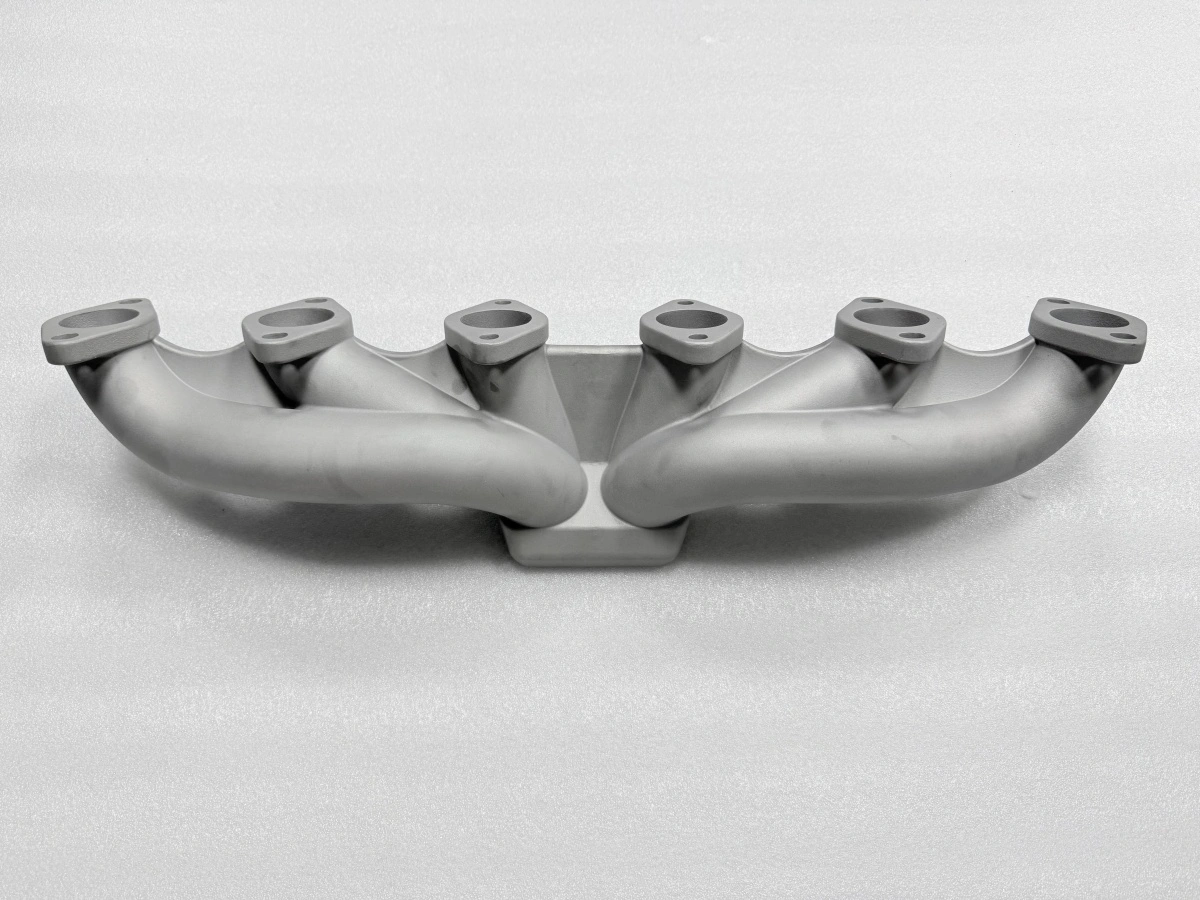
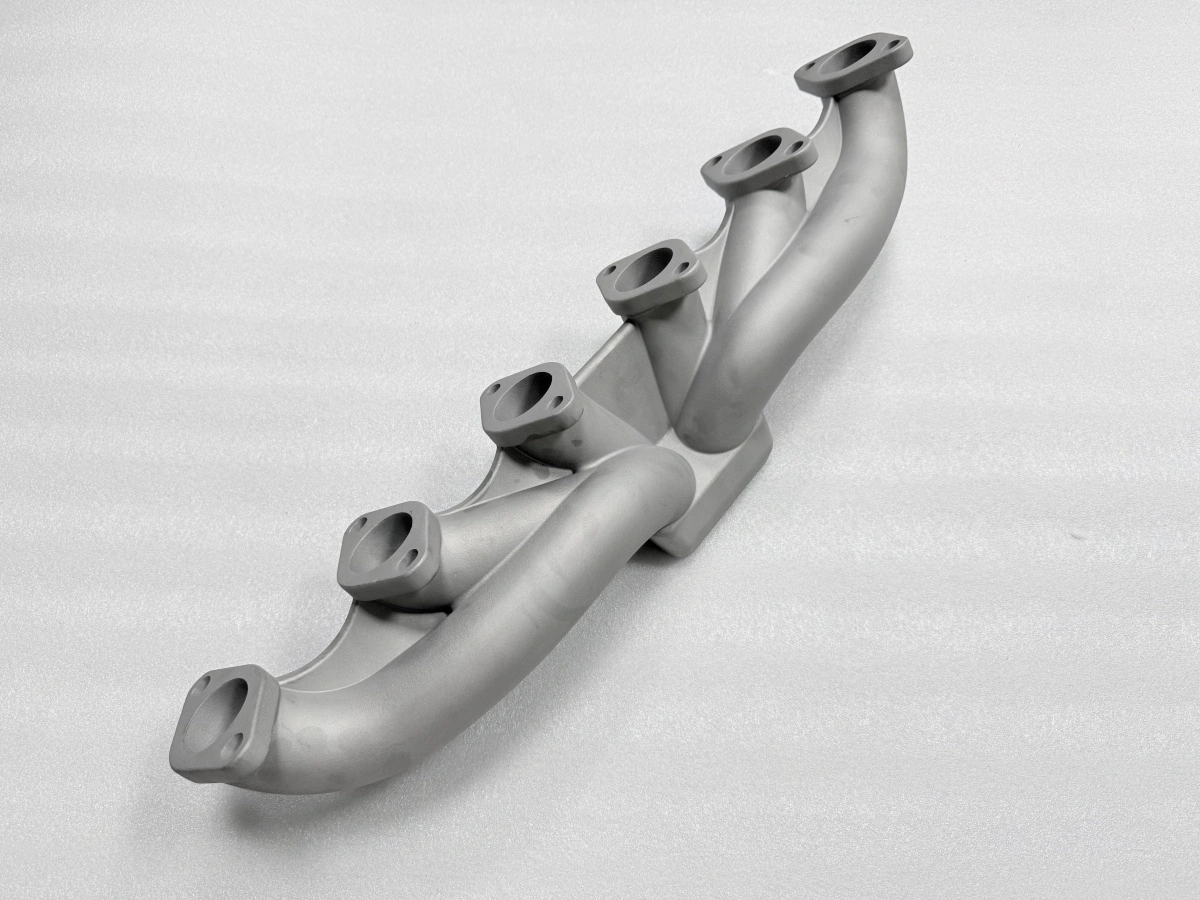
Деталь: шесть каналов, один турбофланец, стенка 2,5 мм
Коллектор — это турбо-выпускная деталь из нержавеющей стали с шестью каналами, сходящимися в один выходной фланец, и номинальной стенкой 2,5 мм. Стенка — то ограничение, которое задаёт всё остальное: она затвердевает за секунды, поэтому сечения каналов перестают усаживаться, пока фланец ещё жидкий и тянет металл.
Оснастка — восковый пресс-форм с четырьмя полостями, тремя плоскостями разъёма и восемью точками выталкивания, при 75 °C, 0,3 МПа, выдержке 8 с и охлаждении 60 с. Модели собираются по восемь на ёлку, покрываются семью керамическими слоями примерно по 8 мм с сушкой 8 ч, вытапливаются при 165 °C и 7 бар и заливаются при 1600 °C под −0,05 МПа с заполнением 12 с.
Ни одна из этих цифр для коллектора не необычна. Случаем деталь сделала комбинация: стенка достаточно тонкая, чтобы канал застывал рано, и фланец достаточно толстый, чтобы продолжать питать, — два конца одной отливки расходятся в том, насколько они уселись.
Первая отливка: 0,4 мм в минус и короткий залив
Первую отливку измерили на восковой модели по шести центрам фланцев и длине корпуса, затем на отливке после оболочки и заливки. Модель дала 0,4 мм в минус по центрам фланцев против CAD с масштабом 2,0 %, и отливка повторила то же направление. Ошибка 0,4 мм — это примерно четверть припуска 1,5 мм на этих поверхностях: один раз выдержать можно, на партию нет.
Вторая находка не была размерной. Второй канал залился коротко на конце, примерно в 6 мм от конца канала. Короткий залив на дальнем канале ёлки обычно означает проблему времени заполнения или питателей, а не температуры металла, и данные модели это подтверждали: модель была полной, оболочка чистой, а недолив появлялся только на этой позиции.
Два дефекта — два разных рычага. Размерная ошибка относилась к масштабу полости, короткий залив — к питателям. Лечить оба цифрой компенсации значило бы ухудшить одно, исправляя другое: именно та ловушка, о которой написан этот случай.
Четыре исправления до второй заливки
Компенсация на модели полости выросла с 2,0 % до 2,2 %, применённая как равномерный масштаб до пересчёта траекторий. Это сдвинуло центры фланцев на 0,4 мм в нужную сторону и оставило длину корпуса в пределах 0,1 мм.
Затем пошла локальная коррекция: две поверхности фланцев дофрезеровали на 0,2 мм, чтобы снять остаточный перекос, который равномерный масштаб не может убрать на детали с разновременно затвердевающими сечениями. Плоскость разъёма потом подогнали заново и проверили на 0,05 мм в каждом углу.
Четвёртым изменением стал питатель. Один питатель добавили на коротком канале, подобрав так, чтобы время заполнения на этом конце снизилось без роста турбулентности на остальной ёлке. Сама заливка осталась при 1600 °C и −0,05 МПа, время заполнения — 12 с; изменился только вход.
Контрольная точка | Первый прогон | После коррекции |
|---|---|---|
Компенсация усадки | 2,0 % | 2,2 % |
Локальная коррекция полости | нет | 0,2 мм на двух поверхностях |
Питатель на канале 2 | один | два |
Зазор по разъёму | 0,10 мм | 0,05 мм |
Центры фланцев | 0,4 мм в минус | в пределах ±0,15 мм |
Залив канала 2 | короткий, 6 мм | полный |
Таблица — вся коррекция в одном виде: две цифры сдвинули геометрию, две — процесс. Автоматический восковой пресс держал параметры постоянными на обоих прогонах, поэтому разницу между прогонами можно отнести к оснастке и питателю, а не к настройкам оператора.
Обработка: три установки и обход на 0,08 мм
Обработка идёт за три установки по одной базовой цепи: фланец головки и две поверхности каналов, затем оставшиеся четыре, затем отверстия. Плоскостность задана 0,05 мм на каждую уплотнительную поверхность. В первой партии после исправления одна деталь после второй установки дала 0,08 мм на поверхности канала.
Значение отнесли к порядку операций, а не к отливке. Деталь зажимали на поверхности, обработанной в первой установке, и усилие зажима выгибало тонкий фланец до реза. Перезажим на бобышки и более лёгкий первый проход вернули поверхность к 0,05 мм, и остальные детали партии её удержали.
Отверстия — 4×M10×1,5, проверяются калибром на третьей установке. Обход стоит зафиксировать, потому что это тот тип ошибки, который выглядит как проблема литья: плоскостность 0,08 мм на детали, чья отливка в CT6 по ISO 8062-3, — это эффект оснастки, и искать его в полости значило бы двигать всю оснастку впустую.
Что покрывает дело контроля коллектора
Дело контроля этой детали покрывает три слоя. Размерный слой — 3D-сканирование на базовой и на финальной стадии против полосы приёмки ±0,9 мм, которая лежит внутри допуска CT6 по чертежу. Поверхностный слой — рентген и капиллярная дефектоскопия по горячему тракту, описанные в материале о рентгене, капиллярной дефектоскопии и КИМ. Материальный слой — сертификат по химии и механическим испытаниям от линии испытаний и анализа материалов.
То, чего дело не покрывает, стоит сказать так же прямо. В нём нет результата усталостной долговечности, нет результата испытания давлением и нет подписи приёмки заказчика. Размерный отчёт и допуск CT6 говорят, что деталь там, где должна быть, но не что она переживёт рабочий цикл; это суждение относится к валидации заказчика.
Дело ещё и то, что делает следующую партию дешевле. С базовым сканом и замерами первой отливки в архиве история коррекций прослеживается, и дрейф 0,1 мм после 300 деталей читался как тренд против этой базы, а не как новая проблема. Это то же чтение, что описано в статье о размерном контроле в точном литье.
Урок этого случая — не 2,2 %. Урок в том, что два дефекта, которые в отчёте выглядят одинаково — размерная ошибка и короткий залив, — требовали разных исправлений, и размерное принадлежало полости, а залив — питателю. Пришлите отчёт по первой отливке в этом формате, и мы скажем, к какому рычагу относится каждое отклонение, с оценкой по маршруту вакуумного точного литья. Сопоставимые программы — в разделах точное литьё нержавеющей стали и точное литьё деталей газовых турбин, а сторона питателей — в материале о точном литье. Последовательность обработки ведёт команда обработки на ЧПУ, а логика трёх установок изложена в статье об обработке литых деталей на ЧПУ.
FAQs
