
Коллектор из нержавеющей стали: обработка стенок 2,5 мм
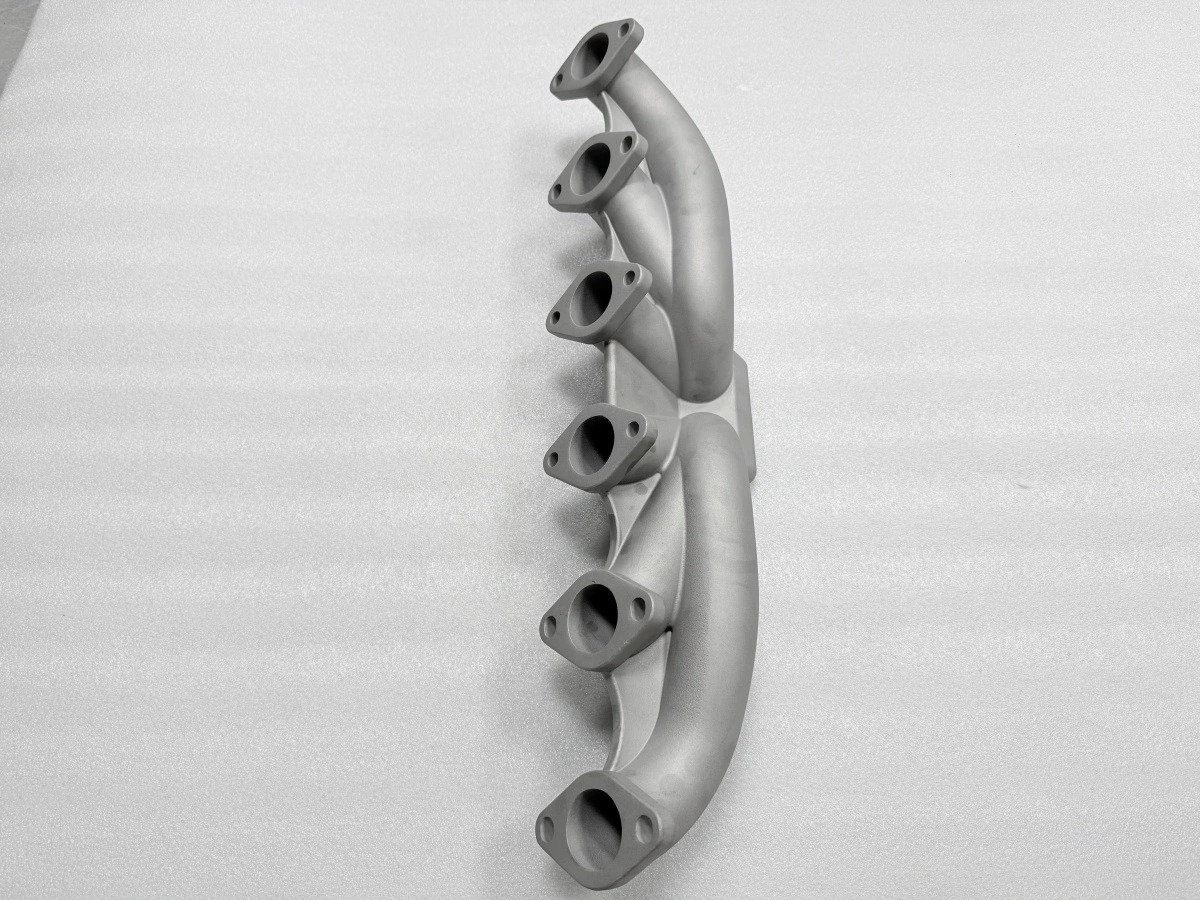
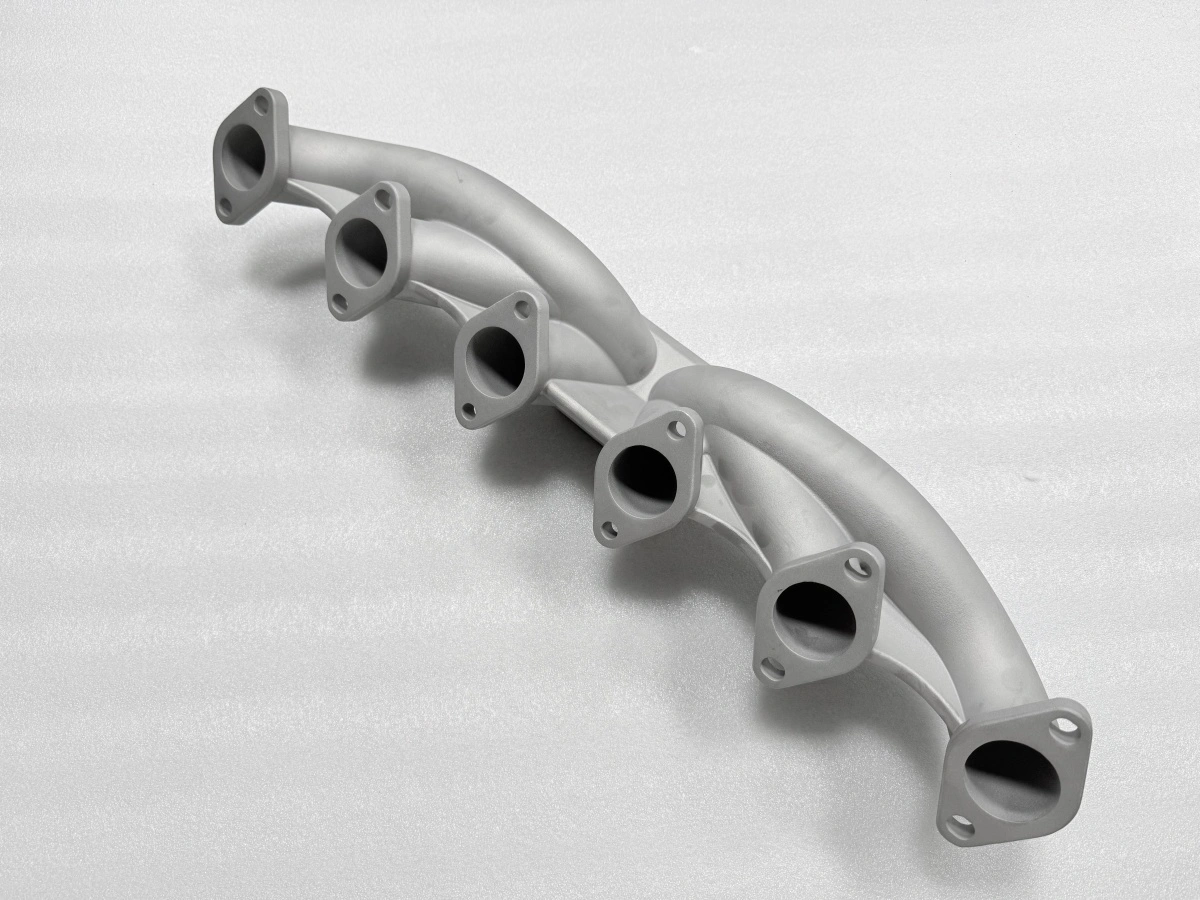
Литая отливка коллектора из нержавеющей стали со стенками 2,5 мм обрабатывается чисто при трёх условиях: шесть поверхностей сохраняют припуск 1,5 мм, деталь отжигается при 880 °C в течение 3 ч и охлаждается в печи до 200 °C, а чистовые проходы остаются на 0,4 мм осевой глубины. Уберите любое — и плоскостность, которая на плите читалась 0,05 мм, уйдёт за ночь. Проблема обработки этой детали не в твёрдости, а в литейной корке и остаточном напряжении под ней.
Что значит обрабатываемость для литого коллектора
Обрабатываемость литой детали обычно описывают скоростью резания, и это число здесь почти бесполезно. Коллектор из нержавеющей стали приходит с литейной коркой на каждой поверхности, стенкой, которая по разным каналам меняется от 2,5 до 4 мм, и полем напряжений от остывания. Рез должен пройти корку, не отжать тонкую стенку и оставить материал, с которым будет работать отжиг.
Решают три свойства: равномерность припуска, состояние корки и напряжённое состояние. Равномерность определяет, сколько проходов нужно до чистой поверхности; поверхность, которая гуляет на 0,4 мм вокруг фланца, требует обдирки и получистовой перед тем, как чистовой проход станет надёжным. Корка определяет первый рез: дробеструенная отливка с Ra 3,2–6,4 мкм режется иначе, чем оболочка с остатками керамики, потому что остатки садят пластину за несколько сантиметров.
Напряжённое состояние определяет последний рез. Неотожжённая отливка уходит после чистового прохода, и движение видно только после разжима. Поэтому в последовательности этого коллектора отжиг стоит до обработки, а не после, и поэтому перезамер через 24 ч находится между ними.
Усадка и корка: где ложится первый рез
За усадку заплачено до прихода отливки: полость несла компенсацию 2,2 %, поэтому поверхности приходят с припуском 1,5 мм, а не с номиналом. В наследство обработчику достаётся разброс вокруг этой величины. У коллектора шесть поверхностей несут неодинаковый припуск, потому что сечения за ними затвердевают в разное время, и разница по паре поверхностей может достигать 0,3 мм.
Поэтому первый рез ложится на самую высокую поверхность, а не на среднюю. Снять 0,5 мм с высокой и 0,2 мм с низкой — сохранить базу; равномерный проход 0,3 мм оставит низкую поверхность необработанной и потребует второй установки. Качество модели за этим разбросом задаётся раньше, в точном изготовлении восковой модели, и читается здесь как разброс припуска, а не как дефект.
Корка важна по второй причине. Литейная корка на нержавеющей стали наклёпана и слегка обезуглерожена у поверхности, поэтому первые 0,2 мм режутся твёрже металла под ними. Пластины, довольные в сердцевине, скалываются на корке, а сколотая пластина на стенке 2,5 мм — это брак. Дробеструйная обработка поверхностей до Ra 3,2–6,4 мкм до механообработки снимает худшее с корки и делает первый проход предсказуемым.
Отжиг при 880 °C и почему важны 24 ч
Отжиг идёт при 880 °C в течение 3 ч, затем охлаждение в печи до 200 °C, после чего деталь вынимают. Температура выдержки выбрана так, чтобы снять напряжения от литья, не меняя литую структуру; охлаждение в печи выбрано потому, что выгрузка при 880 °C и остывание на воздухе возвращает градиент по фланцам, ровно тот механизм, который отжиг должен был убрать.
24 часа — это окно измерения, а не этап. Деталь, только что прошедшая трёхчасовую выдержку, ещё садится, возвращаясь к комнатной температуре, и измерение через два часа после открытия печи даёт базу, которая сдвинется до первого реза. Перезамер в течение 24 ч и использование этого значения как базы — то, что заставляет первый рез лечь туда, где его ждёт чертёж.
Цикл отжига идёт на линии термической обработки, а механика изложена в статье о снятии напряжений в отливках. Следующая проверка — чтение плоскостности на плите, а не скан на КИМ: плита сразу показывает качающуюся поверхность, а именно этого отказа и нужно избежать.
Параметры резания, которые держат 0,05 мм
Обдирка идёт при 600–1500 об/мин с глубиной 0,8 мм и подачей 300–500 мм/мин, намеренно осторожно на тонких сечениях. Стенка за поверхностью канала — 2,5 мм, и тяжёлый радиальный рез по поверхности, подпёртой 2,5 мм металла, отжимает стенку до того, как режет; это проявляется потом как ошибка плоскостности, а не как след вибрации.
Чистовая идёт при 1500–2000 об/мин с осевой глубиной 0,4 мм и той же подачей 300–500 мм/мин. Именно 0,4 мм держат плоскостность 0,05 мм: более глубокий чистовой проход копит энергию в тонкой стенке, и поверхность пружинит после прохода пластины, читаясь вогнутой на плите. Два прохода по 0,4 мм стоят меньше времени, чем один 0,8 мм плюс переделка.
Операция | Обороты | Подача | Глубина | Что держим |
|---|---|---|---|---|
Обдирка, поверхности | 600–1500 об/мин | 300–500 мм/мин | 0,8 мм радиально | Припуск выровнен до 0,6 мм |
Получистовая | 1200–1800 об/мин | 300–500 мм/мин | 0,5 мм осевая | Остаётся 0,1 мм припуска |
Чистовая, уплотнительные поверхности | 1500–2000 об/мин | 300–500 мм/мин | 0,4 мм осевая | Плоскостность ≤0,05 мм |
Фрезерование резьбы M10×1,5 | 800–1200 об/мин | 100–200 мм/мин | Полный профиль | Ввинчивание ≥1,5×D |
Таблица — резальная сторона технологической карты. Каждое число предполагает, что отжиг уже прошёл: те же значения на неотожжённой отливке держат плоскостность час и теряют её за ночь.
Шероховатость и качество резьбы на литой нержавейке
Уплотнительные поверхности доводятся до Ra ≤1,6 мкм, что достижимо за один проход 0,4 мм, если получистовая оставила 0,1 мм и пластина свежая. Гнаться за Ra 0,8 на литой поверхности, замедляя подачу, обычно делает хуже: пластина трёт наклёпанную корку вместо резания. Решение — меньшая осевая глубина, а не медленная подача.
Резьбы здесь M10×1,5 в углах фланцев, требуется ввинчивание не менее 1,5×D. Для литой детали это значит две проверки: отверстие не просверлено в усадочную раковину, и резьба сформирована или фрезерована, а не нарезана метчиком в твёрдом месте. Фрезерование резьбы стабильнее держит средний диаметр, чем метчик в литой нержавейке, и позволяет проверять калибром каждое отверстие, а не выборку.
Измерения шероховатости и чтения плоскостности собираются против пределов размерного контроля в точном литье, а отливка за ними принимается по CT6 стандарта ISO 8062-3. Обрабатывающую сторону того же процесса ведёт команда обработки на ЧПУ, а логика установок изложена в статье об обработке литых деталей на ЧПУ.
Где литая нержавейка перестаёт окупаться
Первое сравнение — со сварной конструкцией. Сварной коллектор дешевле примерно до 100 деталей и не требует оснастки, но каждый шов — это зона термического влияния, которая уходит после обработки, и плоскостность фланца сварной детали зависит от оснастки, а не от основного металла. Литьё выигрывает, когда геометрия повторяется, когда стенка настолько тонка, что сварка её ведёт, и когда плоскостность фланца должна пережить тепловой цикл.
Второе сравнение — с печатной деталью. Печать выигрывает, когда геометрия ещё движется, когда партия меньше примерно 30 штук и когда стенку можно утолщить под процесс; она проигрывает, когда поверхность должна быть Ra ≤1,6 мкм на шести гранях, когда нужна производительность, которой у принтера нет, и когда цена детали важнее срока.
Литая нержавейка перестаёт окупаться, когда стенка опускается ниже 2 мм с внутренним стержневым каналом, когда сплав не льётся чисто на этом сечении, или когда количество никогда не доходит до точки окупаемости оснастки. В этих случаях честный ответ — другой маршрут, а не лучший план обработки.
Материальную сторону этой границы не решает испытание обработкой. Химия и структура в литом виде описаны в материале о литье с равноосной кристаллизацией, сертификаты приходят с линии испытаний и анализа материалов, а производственная последовательность на сопоставимой детали — в разделе точное литьё нержавеющей стали. Эта статья покрывает только условия обработки; она не делает вывода о конкретной марке и не покрывает ремонт сваркой или горячее изостатическое прессование.
Пришлите чертёж с шестью фланцевыми поверхностями и сплавом; мы вернём решение по припуску, окно отжига и параметры резания под вашу стенку, оценённые вместе с маршрутом вакуумного точного литья и обработкой. Если стенка или количество говорят о другом маршруте, скажем это вместо этого.
FAQs
