
Восковая оснастка для коллектора: 4 гнезда, компенсация 2,2 %
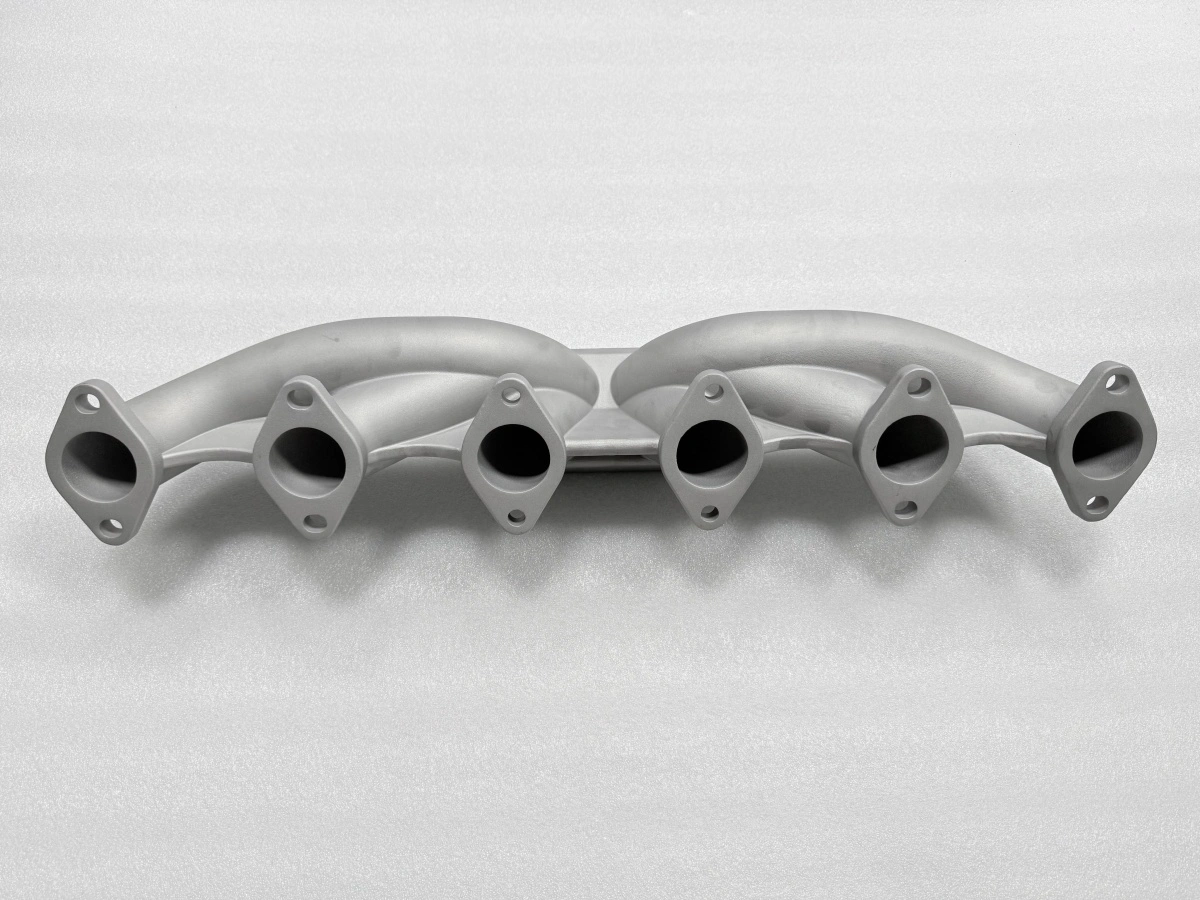
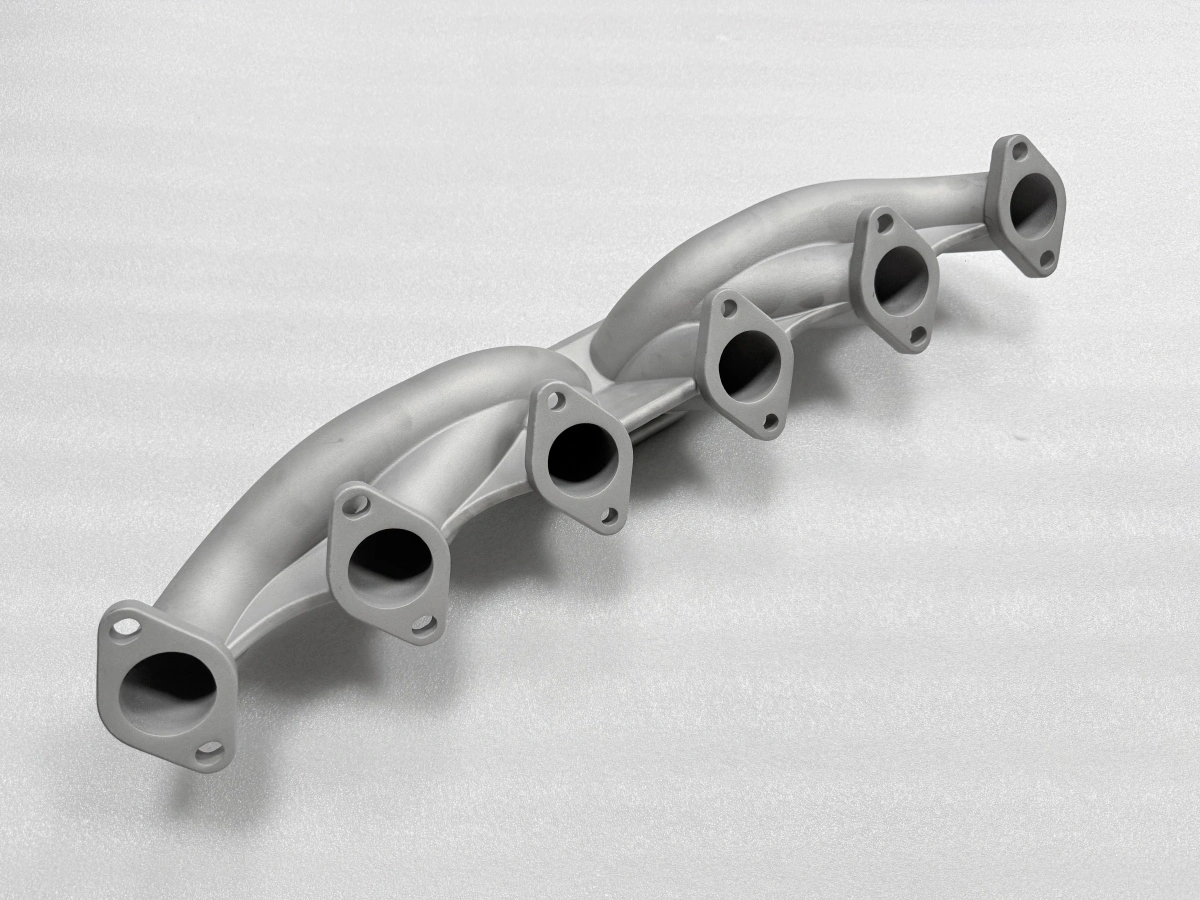
Восковая оснастка на 4 гнезда превращает коллектор из нержавеющей стали толщиной 2,5 мм в повторяемую отливку при двух условиях: полость фрезерована с компенсацией 2,2 %, а шесть поверхностей сохраняют 1,5 мм на механическую обработку. У маршрута три замка: оснастка должна смыкаться по 0,05 мм, оболочка — выдерживать семь слоёв, а заливка под вакуумом — заполнять стенки, которые утоньшаются. Если один замок не держит, деталь остаётся моделью, а не изделием.
Зачем оснастка, а не напечатанная модель?
Печатная модель логична для одной детали или для геометрии, которая ещё меняется. Коллектор в серийном объёме — обратный случай: конструкция заморожена, элементы повторяются, а цена детали зависит от того, сколько раз можно использовать полость. Оснастка покупает именно эту повторяемость.
Обмен простой: недели вперёд против постоянства дальше. Оснастка на четыре гнезда даёт восемь моделей на ёлку и позволяет мерить каждую модель против одной и той же полости, а не против файла печати, который меняется от сборки к сборке. На этом коллекторе полость несёт и компенсацию 2,2 %, поэтому восковая модель измеряется против CAD, где припуск уже учтён.
Печать остаётся верным ответом до заморозки конструкции или ниже примерно 300 деталей, где стоимость оснастки не окупается. Выше этого восковая оснастка делает точное изготовление восковой модели повторяемым, а не ремесленным.
Фрезеровка полости: разъём, выталкиватели и 2,2 %
Полость фрезеруется по компенсированной модели, а не по чертежу. Компенсация применяется как равномерный масштаб 2,2 % до расчёта траекторий, и только затем плоскости разъёма и точки выталкивания ставятся на компенсированную геометрию, а не на номинальную. Обратный порядок — обычный способ потерять 0,2 мм на межцентровых расстояниях фланцев.
Здесь три плоскости разъёма и восемь точек выталкивания. Три плоскости нужны потому, что каналы лежат на разной высоте; одна плоская плоскость удержала бы модель на шестом канале. Восемь выталкивателей стоят на бобышках, а не на уплотнительных поверхностях: след выталкивателя на уплотнительной поверхности после обработки становится путём утечки.
Оснастка смыкается по 0,05 мм, проверка щупом в каждом углу до первого впрыска. Автоматический восковой пресс держит усилие смыкания во время впрыска, но он не исправляет плохо пригнанную плоскость разъёма.
Параметр оснастки | Значение | Почему так задано |
|---|---|---|
Гнёзда | 4 | Восемь моделей на ёлку, две ёлки за смену |
Компенсация усадки | 2,2 % | Равномерный масштаб до траекторий |
Плоскости разъёма | 3 | Разная высота каналов по корпусу |
Точки выталкивания | 8 | На бобышках, вдали от уплотнений |
Зазор по разъёму | 0,05 мм | Щуп в каждом углу |
Температура воска | 75 °C | Заполняет стенки 2,5 мм без недоливов |
Давление впрыска | 0,3 МПа | Ниже давление — заусенец под 0,1 мм |
Выдержка и охлаждение | 8 с / 60 с | Модель выходит без коробления |
Таблица — карта оснастки в кратком виде: каждое число здесь настройка, которую проверяют на первой модели, а не номинал, который принимают на веру. Настройка, которой нет в карте, импровизируется на прессе, а импровизация и даёт двум сменам две разные модели.
Как воск становится оболочкой на коллекторе 2,5 мм
Восемь моделей собирают на ёлку и питают так, чтобы каждая видела один и тот же поток шликера. Затем ёлка получает семь керамических слоёв, примерно 8 мм на слой и 8 ч сушки, что даёт оболочке около двух с половиной календарных дней до выплавки воска. Число слоёв не произвольно: меньше слоёв оставляет оболочку слишком слабой на переходах каналов, где шликер скапливается и сохнет неравномерно.
Выплавка идёт при 165 °C и 7 бар. Давление значит столько же, сколько температура: модель со стенкой 2,5 мм расширяется быстрее толстой и рвёт оболочку, высушенную слишком быстро. Прокалка следует при 1000 °C в течение 1,5 ч — достаточно, чтобы убрать последний углерод из каналов, и достаточно коротко, чтобы оболочка не осела.
Именно на оболочке тонкостенные коллекторы и теряются. Линия автоматизированного набора оболочки делает цикл погружения и сушки повторяемым, но число слоёв должно выходить из геометрии, а не из стандартного рецепта. На этой детали число зафиксировали на семи после того, как первая ёлка показала слабое место на переходе между вторым и третьим каналом.
Заливка тонких стенок при 1600 °C под вакуумом
Заливка идёт при 1600 °C, форма под −0,05 МПа, заполнение 12 с. Вакуум делает две вещи: вытягивает газ из оболочки, чтобы металл не заворачивал его обратно в стенку, и держит тонкие сечения открытыми достаточно долго, чтобы металл дошёл до шестого канала до затвердевания фронта.
Двенадцать секунд — самая спорная цифра. Медленное заполнение даёт более чистую поверхность, но рискует холодным стыком на дальнем канале; быстрое заполняет стенку и приносит больше турбулентности в канал. Здесь время задаётся по самому тонкому сечению, а затем проверяется на первой отливке, а не оптимизируется на чертеже. Первую отливку режут по каналу и проверяют на холодный стык, прежде чем время заполнения попадёт в технологическую карту. Практика, стоящая за этим выбором, изложена в материале о точном литье.
После заливки деталь отжигают для снятия напряжений при 880 °C в течение 3 ч до любой обработки. Пропуск этого шага не виден на первой детали; он виден как фланец, ушедший на 0,1 мм после третьей недели обработки, — тот самый отказ, что описан в статье о снятии напряжений в отливках. Для коллектора с шестью тонкими фланцами отжиг не опция: именно он сохраняет плоскостность 0,05 мм через всю последовательность обработки.
Обработка шести интерфейсов за три установки
Отливка приходит с припуском 1,5 мм на шести поверхностях каналов и на фланце головки. Три установки закрывают деталь: фланец головки и две поверхности каналов в первой, оставшиеся четыре во второй, отверстия в третьей. Порядок задаёт база, а не удобство; обработка четырёх поверхностей до фланца головки сдвинула бы базу дважды.
Плоскостность держится в 0,05 мм на каждой уплотнительной поверхности, и поверхности проверяются на плите до сверления. Общий допуск отливки — CT6 по ISO 8062-3, что оставляет 0,9 мм отклонения формы, которое припуск 1,5 мм должен принять вместе с припуском на обработку.
Этап обработки | Поверхности | Снятый припуск | Контроль |
|---|---|---|---|
Установка 1 | Фланец головки + 2 поверхности каналов | 1,5 мм | Плоскостность 0,05 мм |
Установка 2 | 4 поверхности каналов | 1,5 мм | Плоскостность 0,05 мм |
Установка 3 | Отверстия | Только сверление | Калибр проход/непроход |
Обе таблицы несут те же цифры, что и текст, поэтому утверждение проверяется по строке, а не по абзацу. Услуга обработки на станках с ЧПУ ведёт три установки по одной базовой цепи, а логика припуска изложена в материале об обработке литых деталей на ЧПУ. Позиции отверстий проверяют калибром на третьей установке; отверстие, проходящее калибр, но стоящее на 0,2 мм от базы, позже проявится фланцем, который не садится на место.
Когда оснастка для коллектора — неверный маршрут
Оснастка неверна ниже примерно 300 деталей и до заморозки конструкции. Полость, фрезерованная по ещё движущемуся чертежу, будет перефрезерована хотя бы раз, а перефрезерованная плоскость разъёма стоит неделю плюс повторную пригонку. Она неверна и тогда, когда стенка опускается ниже 2 мм: восковая модель ещё заполняется, но оболочка не держит тонкое сечение через выплавку достаточно часто, чтобы выход годного окупался.
Маршрут заканчивается и на границе сертификации. Отливка CT6 с размерным отчётом поддерживает производственное решение; она не поддерживает заявление о усталостной долговечности, результат испытания давлением или подпись приёмки заказчика. Это приходит из валидации заказчика, а не из контрольного листа литейного производства. Передать литейное производство может размерный отчёт и сертификат материала, и то и другое стоит иметь до старта валидации.
Для объёмов ниже 300 или геометрий, ещё находящихся на рассмотрении, печатная модель или фрезерованный прототип дешевле, а литейный маршрут — следующий шаг, как только конструкция перестаёт меняться. Производственный случай по точному литью нержавеющей стали показывает, где этот переход произошёл на сопоставимой детали. Размерный контроль готовой отливки разобран в статье о размерном контроле в точном литье, а отжиг при 880 °C идёт на линии термической обработки.
Пришлите чертёж и годовой объём; мы вернём решение по оснастке с числом гнёзд, компенсацией и припуском под вашу деталь, оценённое вместе с маршрутом вакуумного точного литья, до фрезеровки полости. Если объём не тянет оснастку, мы скажем это в том же ответе.
FAQs
