
Усадка при литье коллектора: 2,0 % не сработали, 2,2 % удержали
Усадка при литье коллектора не описывается одной цифрой, потому что тонкостенный коллектор усаживается в три стадии, которые не складываются в единый масштабный коэффициент. Жидкая усадка, усадка при затвердевании и твёрдая усадка действуют каждая на своё сечение одной и той же детали. На этом коллекторе равномерный припуск 2,0 % оставил первую отливку на 0,4 мм меньше, тогда как 2,2 % плюс локальная коррекция полости 0,2 мм удержали партию в пределах ±0,15 мм.
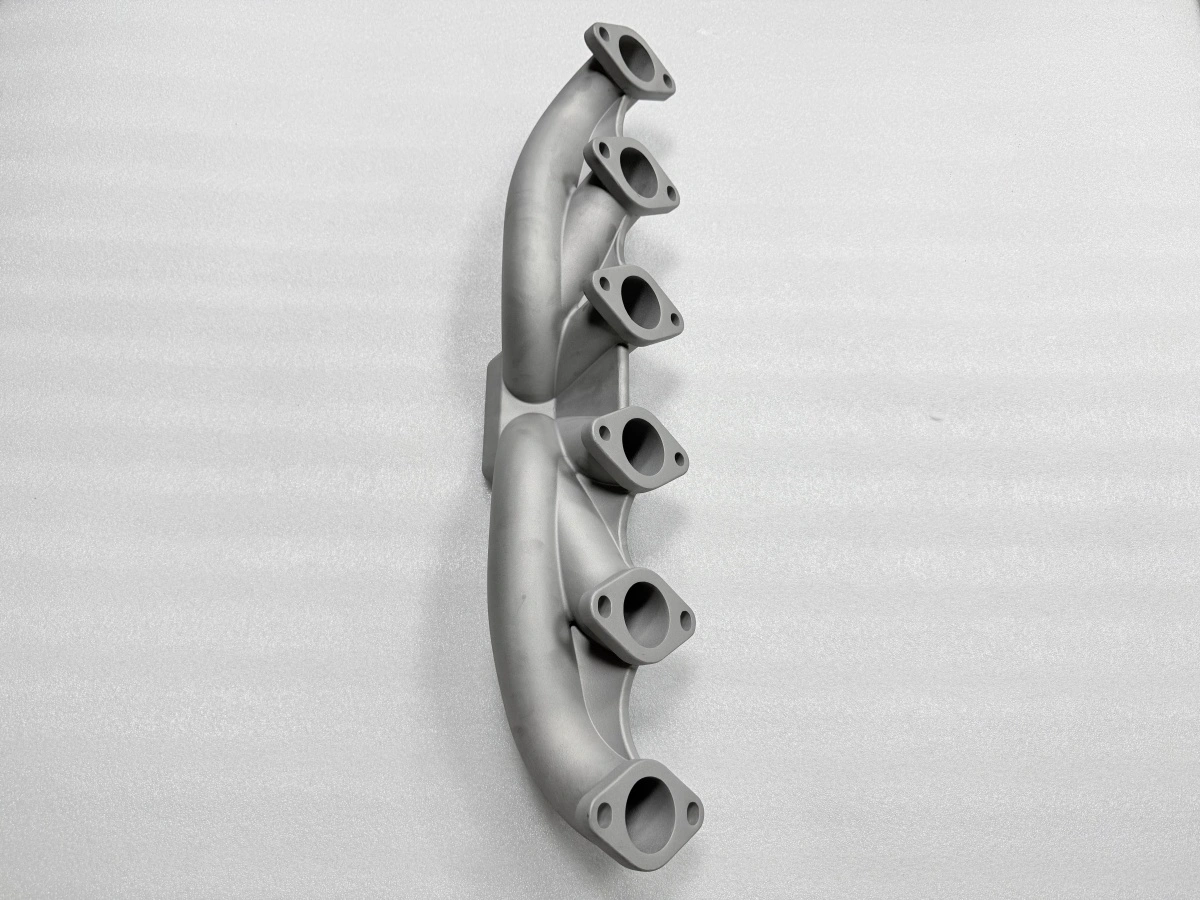
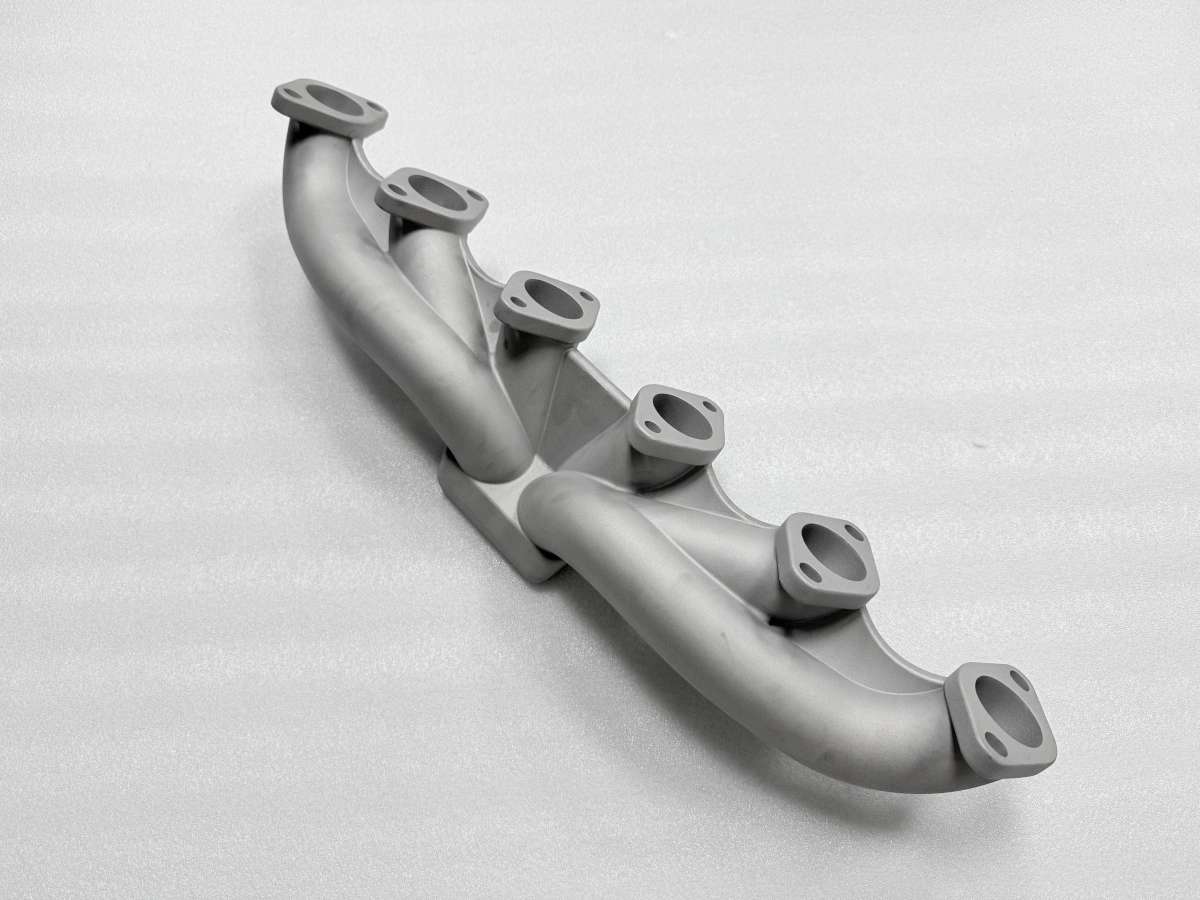
Почему коллекторы усаживаются в три стадии
Первая стадия — жидкая усадка. Пока металл остывает от 1600 °C до ликвидуса, объём падает без изменения формы, и прибыль должна восполнить эту потерю. Вторая стадия — затвердевание: корка образуется, когда сердцевина ещё жидкая, и последняя затвердевающая жидкость не имеет питания — здесь стенка 2,5 мм либо питается, либо уходит от стенки формы.
Третья стадия — твёрдая усадка, и именно её должна покрывать масштабная линейка модельщика. Линейка, добавляющая единый процент к каждому размеру, предполагает, что первые две стадии при комнатной температуре не видны. У коллектора это не так: сечение канала затвердевает раньше фланца, поэтому фланец продолжает усаживаться, когда канал уже остановился, и разница выходит смещением между поверхностями фланцев, а не равномерным изменением размера.
Поэтому те же 2,2 %, которые работают на корпусе, могут быть неверны на поверхности фланца. Число — свойство не только сплава, а сплава, сечения и местного температурного градиента вместе.
Отсюда размер прибыли. Прибыль, достаточная для фланца, избыточна для канала и оставляет более тяжёлое сечение, затвердевающее последним; два конца детали застывают по разным часам. Рабочий компромисс — прибыль по самому толстому сечению и масштаб полости, проверяемый на самом тонком; поэтому первая отливка измеряется на обоих концах.
Почему тонкие стенки и толстые фланцы движутся по-разному
Стенка 2,5 мм затвердевает за секунды и затем усаживается как твёрдое тело с малым питанием. Фланец 8 мм остаётся жидким дольше, тянет металл из прибыли и усаживается больше в абсолютных величинах, хотя меньше на единицу длины. Компенсировать оба одним коэффициентом — перекорректировать одно и недокорректировать другое, и ошибка выходит как несовпадение, а не как ошибка размера.
Практическое следствие: компенсация усадки применяется в два шага. Сначала глобальный масштаб, который закрывает третью стадию по всей детали. Затем локальная коррекция полости на поверхностях, где измеренная первая отливка расходится с моделью, — это закрывает первые две стадии там, где они важны. На этом коллекторе глобальное число остановилось на 2,2 %, а локальная коррекция составила 0,2 мм на двух поверхностях фланцев.
Измеренные на одной детали, длина корпуса сместилась на 0,1 мм между двумя припусками, тогда как центры фланцев сместились на 0,4 мм. Это эффект сечения: один размер определяется твёрдой усадкой, другой — более ранними стадиями, и один масштаб не может служить обоим. Поэтому число усадки приводится вместе с поверхностями, к которым оно относится, а не как единый процент на всю деталь.
Рычаг | Литейный маршрут | Маршрут аддитивной модели |
|---|---|---|
Усадка регулируется | Масштаб полости плюс локальная коррекция | Масштаб в файле печати |
Инструмент первой отливки | Восковая модель, измеренная на КИМ | Напечатанная модель на КИМ |
Окно коррекции | Полость дофрезеровывается, дни | Файл переиздаётся, часы |
Стабильность партии | Износ полости по партиям | Разброс от сборки к сборке |
Лучшее применение | Объём свыше 300 деталей | Замороженная геометрия, прототипы |
Таблица важна потому, что оба маршрута управляют одной физикой разными рычагами: литейный корректирует полость, аддитивный — файл. Ни один не отменяет цикл первой отливки. Печатная модель описана в материале о 3D-печати восковых моделей.
Цикл первой отливки: измерить, скорректировать полость, залить снова
Цикл начинается с измеренной первой отливки, а не с чертежа. На этом коллекторе модель измерили по шести центрам фланцев и длине корпуса против CAD с масштабом 2,2 %. При 2,0 % результат был на 0,4 мм меньше — слишком много для припуска и слишком равномерно, чтобы быть проблемой заливки.
Коррекция пошла в полость, а не в пресс. Две поверхности дофрезеровали на 0,2 мм, и следующие три модели подтвердили коррекцию до запуска партии. Вот и весь цикл: измерить модель, скорректировать полость на измеренную величину, залить снова и только потом выпускать партию. Коррекция на прессе сдвинула бы дефект, а не убрала его.
Критерий приёмки цикла — полоса партии, а не отдельная деталь. Здесь полоса ±0,15 мм по центрам фланцев, проверяемая по пределам размерного контроля в точном литье, а не по чертёжным. Полоса ±0,15 мм кажется узкой, пока её не сравнить с припуском 1,5 мм: полоса защищает припуск, а припуск решает, можно ли обрабатывать деталь после 300 штук.
Почему снятие напряжений идёт до финишной обработки
Деталь, остывшая в форме, несёт остаточные напряжения от того же температурного градиента, который вызвал неравномерную усадку. Обработка снимает материал, державший эти напряжения в равновесии, и деталь уходит. На этом коллекторе отжиг идёт при 880 °C в течение 3 ч, затем охлаждение в печи до 200 °C перед выгрузкой.
Базу перемеряют в течение 24 ч после отжига, потому что деталь, только что прошедшая трёхчасовую выдержку, ещё садится. Плоскостность после обработки держится 0,05 мм на каждой уплотнительной поверхности, и она держится только если отжиг был раньше. Пропуск даёт фланец, ушедший на 0,1 мм на третьей неделе обработки, — тот же отказ, что описан в статье о снятии напряжений в отливках.
Охлаждение в печи — часть цикла, а не удобство. Выгрузка при 880 °C и остывание на воздухе возвращает градиент по фланцам, ровно тот механизм, который отжиг должен был убрать. Охлаждение до 200 °C в печи стоит часов и даёт деталь, база которой не двигается после первого реза. Цикл идёт на линии термической обработки, а вакуумный цикл для суперсплавов описан в материале о снятии напряжений в отливках из суперсплава.
Где компенсация усадки перестаёт работать
Компенсация перестаёт работать, когда дефект перестаёт быть размерным. Недолив, холодный стык или газовая раковина не масштабируются из полости; изменять компенсацию, гоняясь за ними, значит ухудшать размерную проблему, оставляя проблему заполнения. Граница именно эта: компенсация исправляет размер, а не заполнение.
Она также перестаёт работать без цикла первой отливки. Партия на непроверенной полости не имеет ориентира для коррекции, а полоса ±0,15 мм — измерение, а не допущение. Ниже примерно 300 деталей цикл обычно стоит дороже самих деталей, и напечатанная модель дешевле удерживает геометрию, пока конструкция не остановится. Это граница стоимости, а не техники.
Добавляется граница геометрии. Когда фланец становится настолько тонким, что отжиг сам его деформирует, рычагом становится не компенсация, а оснастка: деталь держат в напряжённой оснастке во время обработки вместо коррекции в полости.
Третья граница — утверждение о материале. Размерный отчёт и допуск CT6 по ISO 8062-3 ничего не говорят об усталостной долговечности, герметичности под давлением или приёмке заказчика. Соответствующие испытания — на стороне испытаний и анализа материалов, а металлургический контекст равноосных структур — в материале о литье с равноосной кристаллизацией. Производственный случай по точному литью нержавеющей стали показывает тот же цикл на сопоставимой детали.
Пришлите чертёж и сплав; мы вернём число усадки, вытекающие из него локальные коррекции полости и план первой отливки, который их подтверждает, оценённый вместе с маршрутом вакуумного точного литья, до фрезеровки полости.
FAQs
