
مشعب عادم رقيق الجدار: أصغر 0.4 مم ثم صُحح
جاء أول نموذج من هذا المشعب الرقيق أصغر بـ0.4 مم عند مراكز الفلنجات الستة، والقناة الثانية زالت قصيرة عند الطرف. احتاج الإصلاح أربعة تغييرات: تعويض انكماش 2.2 % بدل 2.0 %، وتصحيح تجويفة محلي 0.2 مم على وجهين، وبوابة إضافية على القناة القصيرة، وإعادة تطبيع مستوى الفصل. حافظت الدفعة الثانية على ±0.15 مم، وكان الانحراف بعد 300 قطعة 0.1 مم (ملف الحالة).
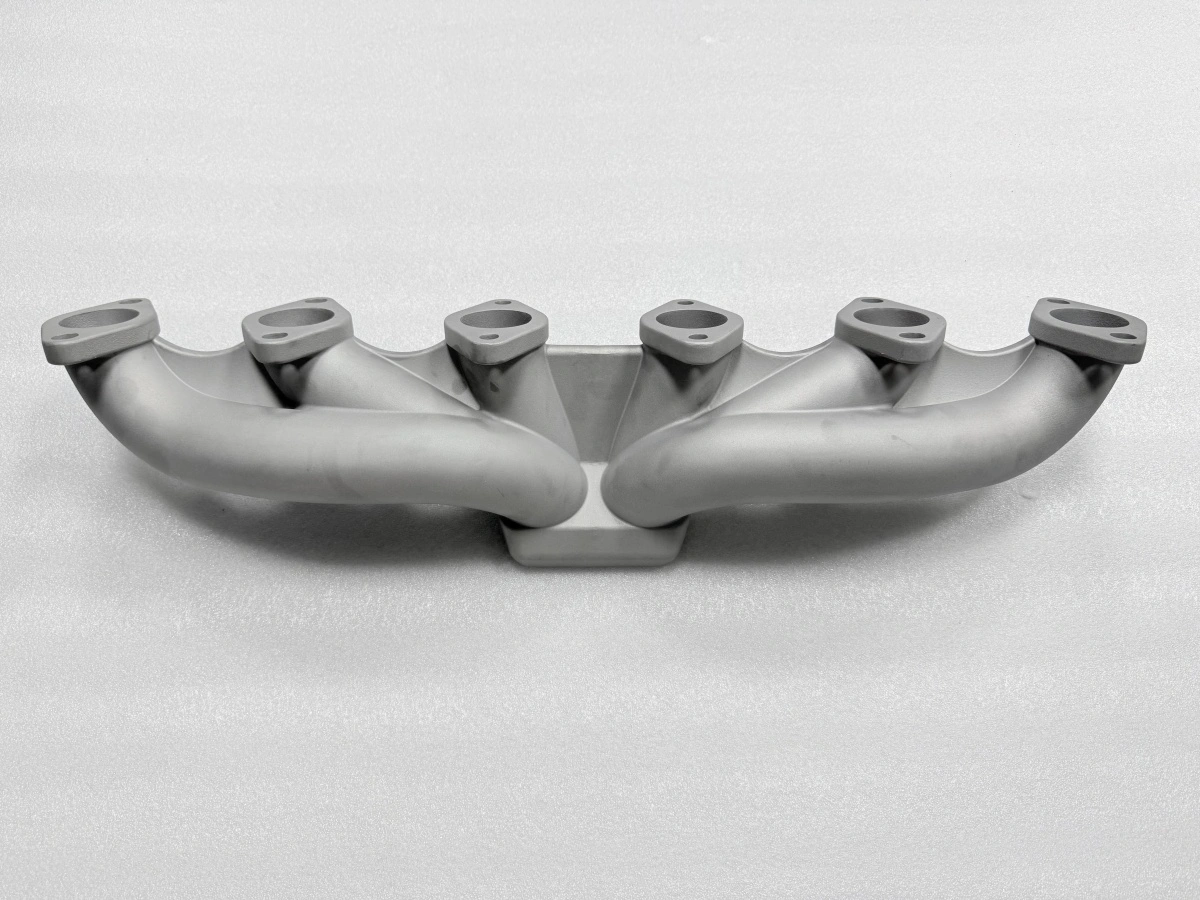
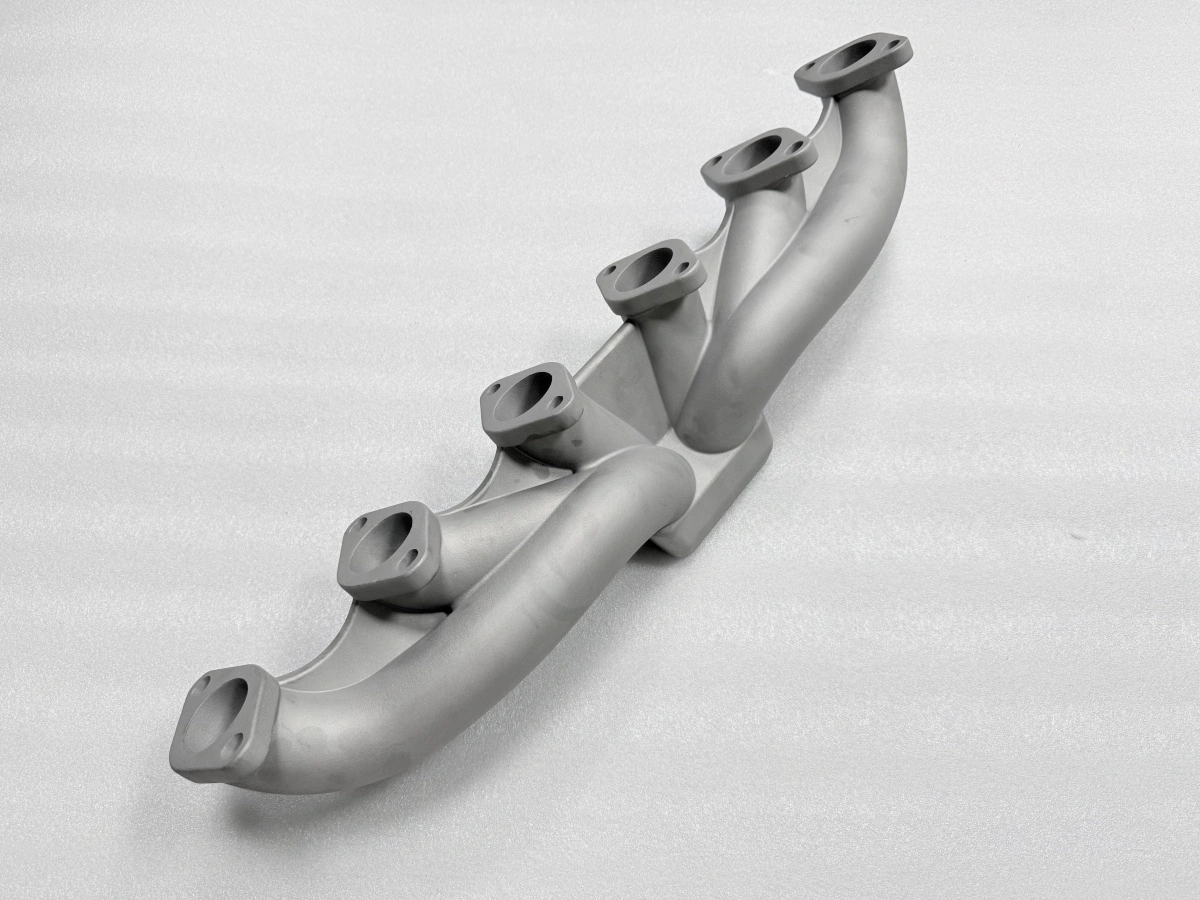
القطعة: ست قنوات وفلنجة توربو وجدار 2.5 مم
المشعب قطعة عادم توربو من الفولاذ المقاوم للصدأ، بست قنوات تلتقي في فلنجة خروج واحدة، وجدار اسمي 2.5 مم. الجدار هو القيد الذي يحكم كل ما سواه: يتجمد في ثوانٍ، فتتوقف مقاطع القنوات عن الانكماش بينما الفلنجة ما زالت سائلة وتسحب المعدن.
القالب قالب حقن شمع بأربع تجاويف وثلاثة مستويات فصل وثمانية مواضع قذف، يعمل عند 75 °C و0.3 ميجاباسكال، بثبات 8 ثوانٍ وتبريد 60 ثانية. تُجمع النماذج ثمانية في الشجرة، وتُكسى بسبع طبقات سيراميكية بنحو 8 مم لكل طبقة مع تجفيف 8 ساعات، وتُزال الشمع عند 165 °C و7 بار، وتُصب عند 1600 °C تحت −0.05 ميجاباسكال بزمن تعبئة 12 ثانية.
لا شيء من هذه الأرقام غريب على مشعب. ما جعل القطعة حالة هو التركيب: جدار رقيق بما يكفي ليتجمد القناة مبكرًا، وفلنجة سميكة بما يكفي لتستمر في التغذية — طرفا الصب نفسه لا يتفقان على مقدار الانكماش.
أول نموذج: أصغر 0.4 مم وقناة قصيرة
قيس أول نموذج على نموذج الشمع عند مراكز الفلنجات الستة وعلى طول الجسم، ثم على الصب بعد القشرة والصب. أعطى النموذج أصغر 0.4 مم عند مراكز الفلنجات مقابل CAD بمقياس 2.0 %، وكرر الصب الاتجاه نفسه. وخطأ 0.4 مم يعادل نحو ربع مخصص 1.5 مم على تلك الأوجه: يمكن تحمله مرة، لا في دفعة.
الملاحظة الثانية لم تكن أبعادية. زالت القناة الثانية قصيرة عند الطرف، على نحو 6 مم من نهاية تجويف القناة. والقصر في القناة البعيدة على شجرة يعني عادة مشكلة زمن تعبئة أو بوابة لا مشكلة حرارة معدن، وأدلة النموذج دعمت ذلك: النموذج كامل، والقشرة نظيفة، والقصر يظهر في ذلك الموضع فقط.
عيبان ورافعتان مختلفتان. الخطأ الأبعادي يخص مقياس التجويفة، والقصر يخص البوابة. ومعالجة الاثنين برقم التعويض كانت ستُسوء أحدهما أثناء إصلاح الآخر — وهو الفخ الذي كُتبت هذه الحالة عنه.
أربعة تصحيحات قبل الصب الثاني
ارتفع التعويض على نموذج التجويفة من 2.0 % إلى 2.2 %، مطبقًا كمقياس موحد قبل إعادة توليد المسارات. حرّك ذلك مراكز الفلنجات 0.4 مم في الاتجاه الصحيح، وترك طول الجسم داخل 0.1 مم.
ثم جاء التصحيح المحلي: أُعيد تفريز وجهي فلنجة بـ0.2 مم لإزالة الانحياز المتبقي الذي لا يعالجه المقياس الموحد في قطعة تتجمد مقاطعها في أزمنة مختلفة. ثم أُعيد ضبط مستوى الفصل وفحصه على 0.05 مم في كل زاوية.
التغيير الرابع كان البوابة. أُضيفت بوابة على القناة القصيرة، بمقاس يخفض زمن التعبئة عند ذلك الطرف دون رفع الاضطراب في بقية الشجرة. بقي الصب عند 1600 °C و−0.05 ميجاباسكال، وزمن التعبئة عند 12 ثانية؛ تغيّر المدخل فقط.
نقطة التحكم | الجولة الأولى | بعد التصحيح |
|---|---|---|
تعويض الانكماش | 2.0 % | 2.2 % |
تصحيح محلي للتجويفة | لا يوجد | 0.2 مم على وجهين |
البوابة على القناة 2 | بوابة واحدة | بوابتان |
فجوة الفصل | 0.10 مم | 0.05 مم |
مراكز الفلنجات | أصغر 0.4 مم | داخل ±0.15 مم |
تعبئة القناة 2 | قصيرة 6 مم | كاملة |
الجدول هو التصحيح كله في نظرة: رقمان حرّكا الهندسة ورقمان حرّكا العملية. مكبس الشمع الآلي حفظ معاملات المكبس ثابتة في الجولتين، لذا يُنسب الفرق بين الجولتين إلى القالب والبوابة لا إلى إعدادات المشغّل.
التشغيل: ثلاث تثبيتات وتحويل 0.08 مم
يجري التشغيل في ثلاث تثبيتات على سلسلة مرجع واحدة: فلنجة الرأس ووجهان للقنوات، ثم الأربعة الباقية، ثم الثقوب. الاستواء محدد بـ0.05 مم لكل وجه إحكام. في أول دفعة بعد التصحيح قاست قطعة 0.08 مم على وجه قناة بعد التثبيت الثاني.
نُسبت القيمة إلى الترتيب لا إلى الصب. كانت القطعة مشدودة على وجه شُغّل في التثبيت الأول، ودفعت قوة الشد الفلنجة الرقيقة قبل القطع. وإعادة الشد على النتوءات وأخذ تمريرة أولى أخف أعادت الوجه إلى 0.05 مم، وحافظت بقية الدفعة عليها.
الثقوب 4×M10×1.5 تُفحص بمقياس مرور/عدم مرور في التثبيت الثالث. ويستحق التحويل التسجيل لأنه النوع الذي يبدو مشكلة صب: استواء 0.08 مم على قطعة صبها داخل CT6 وفق ISO 8062-3 هو أثر تثبيت، والبحث عنه في التجويفة كان سيحرّك القالب كله بلا فائدة.
ماذا يغطي ملف فحص مشعب العادم
يغطي ملف الفحص لهذه القطعة ثلاثة مستويات. المستوى الأبعادي مسح ثلاثي الأبعاد عند خط الأساس وعند النهاية، مقارنًا بنطاق قبول ±0.9 مم يقع داخل تفاوت CT6 في الرسم. المستوى السطحي فحص بالأشعة السينية والسوائل المخترقة على مسار الغاز الساخن، موصوف في فحص الأشعة والسوائل المخترقة وآلة القياس. المستوى المادي شهادة كيمياء واختبارات ميكانيكية من اختبار وتحليل المواد.
وما لا يغطيه الملف يستحق القول بوضوح مماثل. لا يحتوي نتيجة عمر تعب، ولا نتيجة اختبار ضغط، ولا توقيع قبول عميل. تقرير أبعاد وتفاوت CT6 يقولان إن القطعة في موضعها، لا إنها ستتحمل دورة تشغيل؛ وهذا الحكم يخص تحقق العميل.
والملف أيضًا هو ما يجعل الدفعة التالية أرخص. مع مسح الأساس وقياسات أول نموذج في الملف يصبح تاريخ التصحيحات قابلًا للتتبع، والانحراف 0.1 مم بعد 300 قطعة يُقرأ كاتجاه مقابل ذلك الأساس لا كمشكلة جديدة. وهذه القراءة نفسها الموصوفة في التحكم الأبعادي في الصب الدقيق.
درس هذه الحالة ليس 2.2 %. الدرس أن عيبين يبدوان متشابهين في تقرير — خطأ مقاس وقصر تعبئة — احتاجا تصحيحين مختلفين، وأن الأبعادي يخص التجويفة والعيب الآخر يخص البوابة. أرسل تقرير أول نموذج بهذا الشكل، وسنقول لأي رافعة ينتمي كل انحراف، مسعّرًا مع مسار الصب الدقيق بالتفريغ. وبرامج مماثلة في الصب الدقيق للفولاذ المقاوم للصدأ والصب الدقيق لأجزاء توربينات الغاز، وجانب البوابات في الصب الدقيق. وتسلسل التشغيل ينفذه فريق التشغيل بالتحكم الرقمي، ومنطق التثبيتات الثلاثة في تشغيل المصبوبات بالتحكم الرقمي.
FAQs
