
انكماش صب مشعب العادم: 2.0 % فشل، 2.2 % نجح
انكماش صب مشعب العادم لا يتبع رقمًا واحدًا، لأن المشعب الرقيق ينكمش على ثلاث مراحل لا تُجمع في معامل قياس واحد. الانكماش السائل وانكماش التجمد والانكماش الصلب يعمل كل منها على مقطع مختلف من القطعة نفسها. في هذا المشعب ترك مخصص 2.0 % المنتظم أول نموذج أصغر بـ0.4 مم، بينما 2.2 % مع تصحيح تجويفة محلي 0.2 مم حافظا على الدفعة داخل ±0.15 مم.
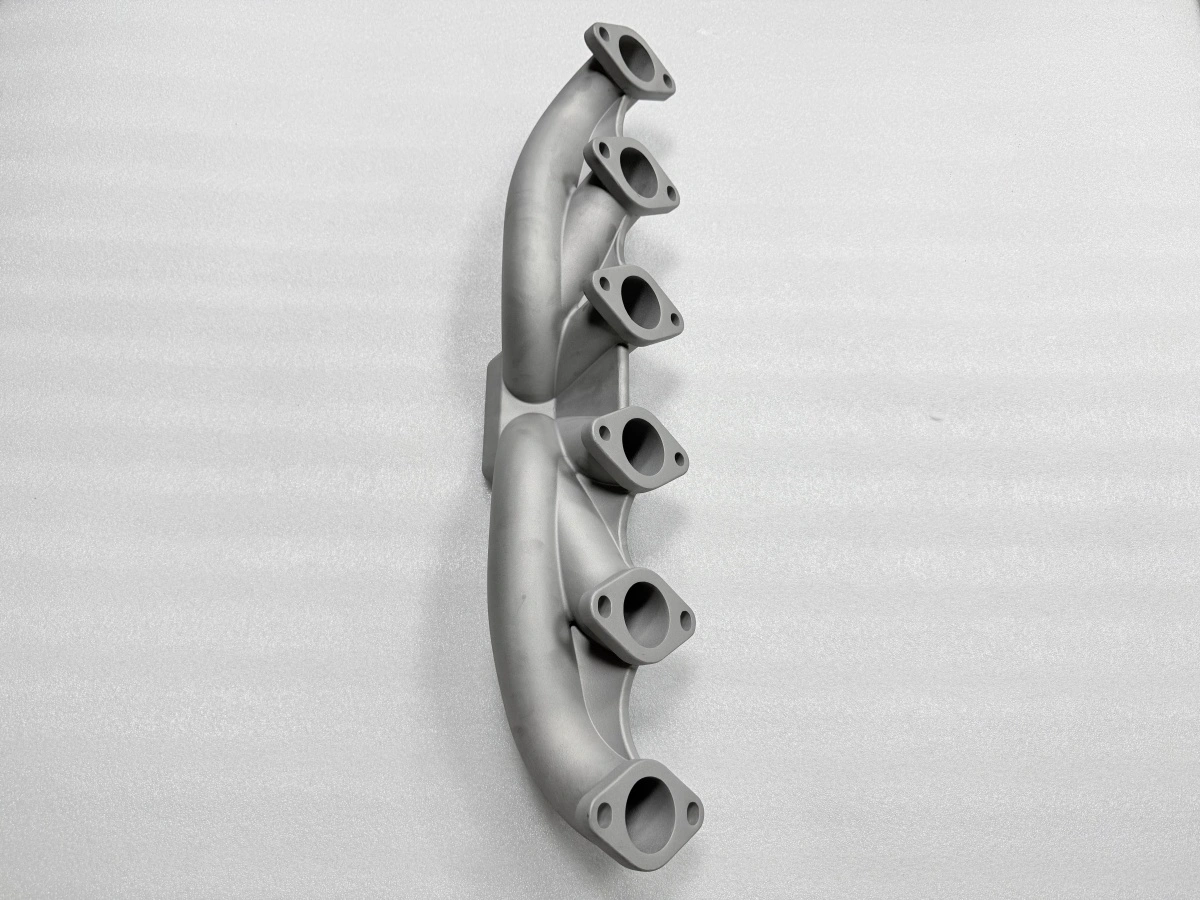
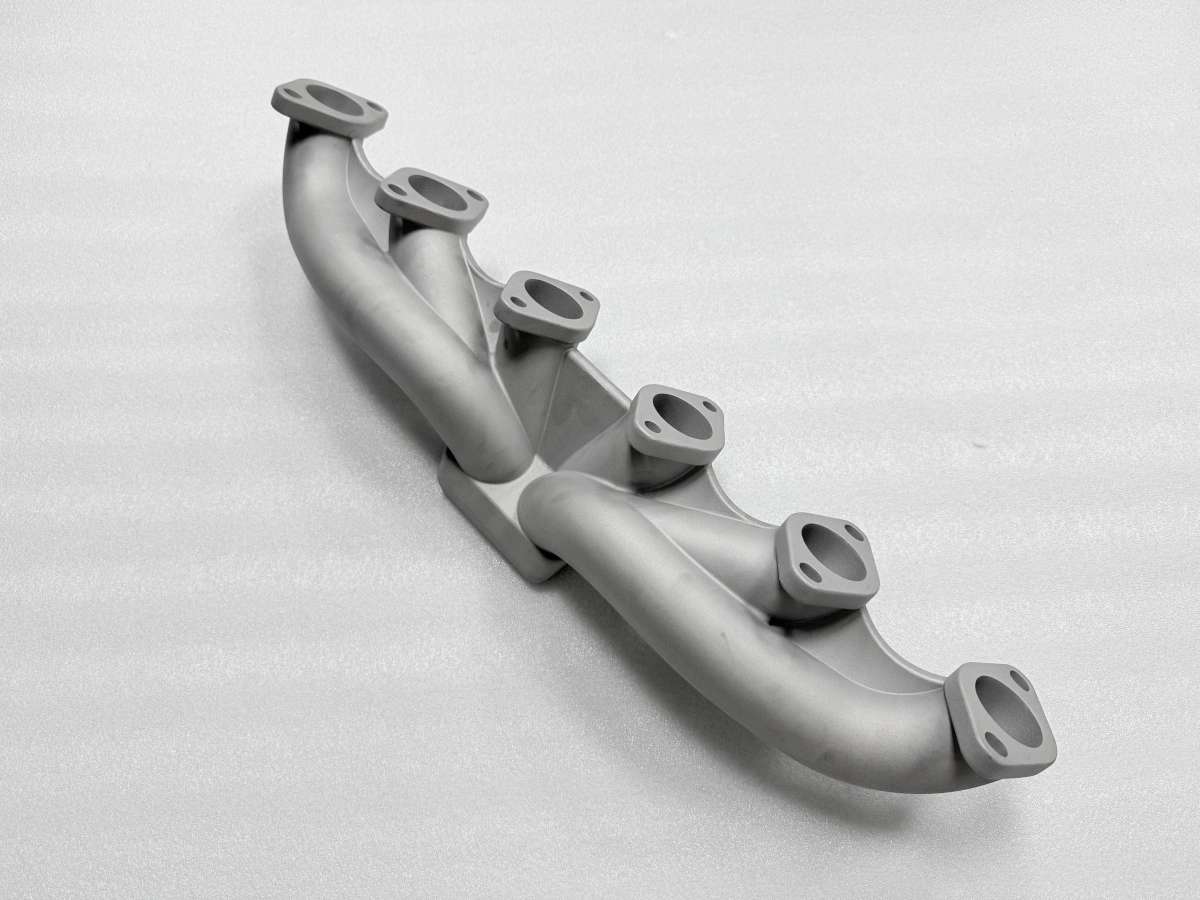
لماذا تنكمش مشعبات العادم على ثلاث مراحل
المرحلة الأولى هي الانكماش السائل. أثناء تبريد المعدن من 1600 °C إلى خط السائل ينخفض الحجم دون تغير في الشكل، وعلى المغذي تعويض هذه الخسارة. المرحلة الثانية هي التجمد: تتشكل القشرة بينما القلب ما زال سائلًا، والسائل الذي يتجمد أخيرًا لا يجد ما يغذيه — وهنا إما تتغذى جدار 2.5 مم أو تنكمش بعيدًا عن جدار القالب.
المرحلة الثالثة هي الانكماش الصلب، وهي ما يُفترض أن تغطيه مسطرة النموذج. المسطرة التي تضيف نسبة واحدة لكل مقاس تفترض أن المرحلتين الأولى والثانية غير مرئيتين عند حرارة الغرفة. في المشعب ليس كذلك: مقطع القناة يتجمد قبل الفلنجة، فتبقى الفلنجة تنكمش بينما توقف القناة، ويظهر الفرق إزاحة بين أوجه الفلنجات لا تغيرًا متساويًا في المقاس.
لهذا قد تكون نسبة 2.2 % التي تعمل على الجسم خاطئة على وجه فلنجة. الرقم ليس خاصية السبيكة وحدها، بل خاصية السبيكة والمقطع والتدرج الحراري المحلي معًا.
ومن هنا حجم المغذي. المغذي الكافي للفلنجة مفرط للقناة ويترك مقطعًا أثقل يتجمد أخيرًا، فيتجمد طرفا القطعة على ساعتين مختلفتين. الحل العملي: مغذٍ على أسمك مقطع ومقياس تجويفة يُفحص على أنحف مقطع؛ ولهذا يُقاس أول نموذج على الطرفين.
لماذا تتحرك الجدران الرقيقة والفلنجات السميكة بشكل مختلف
جدار 2.5 مم يتجمد في ثوانٍ ثم ينكمش كجسم صلب بتغذية قليلة. فلنجة 8 مم تبقى سائلة أطول، وتسحب معدنًا من المغذي، وتنكمش أكثر بالقيمة المطلقة وأقل لكل وحدة طول. تعويض الاثنين بمعامل واحد يفرط في تصحيح أحدهما ويقصّر في الآخر، ويظهر الخطأ كعدم تطابق لا كخطأ مقاس.
النتيجة العملية أن تعويض الانكماش يُطبَّق على خطوتين. أولًا المقياس الكلي الذي يغطي المرحلة الثالثة على القطعة. ثم تصحيح تجويفة محلي على الأوجه التي يختلف فيها أول نموذج المقيس عن النموذج، وهو ما يغطي المرحلتين الأولى والثانية حيث تهمّان. في هذا المشعب انتهى الرقم الكلي عند 2.2 %، وكان التصحيح المحلي 0.2 مم على وجهي فلنجة.
مقيسًا على القطعة نفسها، تحرك طول الجسم 0.1 مم بين المخصصين بينما تحركت مراكز الفلنجات 0.4 مم. هذا أثر المقطع: مقاس يهيمن عليه الانكماش الصلب والآخر المراحل الأسبق، ومقياس واحد لا يخدم الاثنين. لهذا يُذكر رقم الانكماش مع الأوجه التي ينطبق عليها لا كنسبة واحدة للقطعة كلها.
أداة التحكم | مسار الصب | مسار النموذج الإضافي |
|---|---|---|
الانكماش يُعالج بـ | مقياس التجويفة وتصحيح محلي | مقياس في ملف الطباعة |
أداة أول نموذج | نموذج شمعي على آلة قياس | نموذج مطبوع على آلة قياس |
نافذة التصحيح | إعادة تفريز التجويفة، أيام | إعادة إصدار الملف، ساعات |
ثبات الدفعة | تآكل التجويفة لكل دفعة | تفاوت بين بناء وآخر |
الأنسب لـ | أحجام فوق 300 قطعة | هندسة مجمّدة ونماذج أولية |
الجدول مهم لأن المسارين يتحكمان في الفيزياء نفسها برافعتين مختلفتين: مسار الصب يصحح تجويفة ومسار النموذج يصحح ملفًا. ولا أحد منهما يلغي حلقة أول نموذج. ومسار النموذج المطبوع موصوف في طباعة النماذج الشمعية ثلاثية الأبعاد.
حلقة أول نموذج: قياس، تصحيح التجويفة، صب مرة أخرى
تبدأ الحلقة بأول نموذج مقيس لا برسم. في هذا المشعب قيس النموذج عند مراكز الفلنجات الستة وعلى طول الجسم مقابل CAD يحمل مقياس 2.2 %. وكانت النتيجة أصغر 0.4 مم عند 2.0 %: أكبر من أن يمتصها المخصص وأكثر انتظامًا من أن تكون مشكلة صب.
ذهب التصحيح إلى التجويفة لا إلى المكبس. أُعيد تفريز وجهين بـ0.2 مم، وأكدت النماذج الثلاثة التالية التصحيح قبل تشغيل الدفعة. هذه هي الحلقة كلها: قياس النموذج، تصحيح التجويفة بالمقدار المقيس، الصب مرة أخرى، ثم الإفراج عن الدفعة فقط بعد ذلك. والتصحيح على المكبس كان سينقل العيب لا يزيله.
معيار قبول الحلقة هو نطاق الدفعة لا قطعة واحدة. هنا النطاق ±0.15 مم عند مراكز الفلنجات، مفحوصًا وفق حدود التحكم الأبعادي في الصب الدقيق لا حدود الرسم. ونطاق ±0.15 مم يبدو ضيقًا حتى يُقارن بمخصص 1.5 مم: النطاق يحمي المخصص، والمخصص يقرر إن كانت القطعة قابلة للتشغيل بعد 300 قطعة.
لماذا تأتي المعالجة الحرارية قبل التشغيل النهائي
القطعة المبردة في القالب تحمل إجهادات متبقية من التدرج الحراري نفسه الذي سبب الانكماش غير المنتظم. التشغيل يزيل المادة التي كانت تحفظ هذه الإجهادات في توازن، فتتحرك القطعة. في هذا المشعب يجري تخفيف الإجهادات عند 880 °C لمدة 3 ساعات، ثم تبريد في الفرن إلى 200 °C قبل الإخراج.
يُعاد قياس المرجع خلال 24 ساعة بعد التخفيف، لأن قطعة خرجت للتو من ثلاث ساعات تثبيت ما زالت تستقر. ويُحفظ الاستواء بعد التشغيل عند 0.05 مم على كل وجه إحكام، ولا يبقى إلا إذا جرى التخفيف أولًا. تجاوزه يجعل الفلنجة تتحرك 0.1 مم في الأسبوع الثالث من التشغيل، وهو نمط الفشل الموضح في تخفيف الإجهادات في المصبوبات.
التبريد في الفرن جزء من الدورة لا تسهيل. إخراج القطعة عند 880 °C وتركها تبرد في الهواء يعيد تدرجًا على الفلنجات، وهو بالضبط ما جاء التخفيف لإزالته. التبريد إلى 200 °C داخل الفرن يكلف ساعات ويمنح قطعة لا يتحرك مرجعها بعد القطع الأول. وتجري الدورة على خط المعالجة الحرارية، والدورة الفراغية للسبائك الفائقة موصوفة في تخفيف الإجهادات في مصبوبات السبائك الفائقة.
أين يتوقف تعويض الانكماش عن العمل
يتوقف التعويض عن العمل عندما يتوقف العيب عن أن يكون أبعاديًا. النقص في الملء أو اللحام البارد أو عيب الغاز لا يُقاس بمقياس من تجويفة؛ وتغيير التعويض لمطاردتها يزيد المشكلة الأبعادية سوءًا ويترك مشكلة الملء كما هي. الحد هو هذا الخط تمامًا: التعويض يصحح المقاس لا الملء.
ويتوقف أيضًا بلا حلقة أول نموذج. دفعة على تجويفة غير محققة لا مرجع لها في التصحيح، ونطاق ±0.15 مم قياس لا افتراض. وتحت نحو 300 قطعة تكلف الحلقة عادة أكثر من قيمة القطع، والنموذج المطبوع يحفظ الهندسة أرخص إلى أن يستقر التصميم. وهذا حد تكلفة لا حد تقني.
يُضاف حد هندسي: عندما تصبح الفلنجة رقيقة إلى حد أن التخفيف نفسه يشوّهها، تصبح الرافعة هي التثبيت لا التعويض؛ فتُمسك القطعة في تثبيت مشدود أثناء التشغيل بدل تصحيحها في التجويفة.
الحد الثالث هو ادعاء المادة. تقرير أبعاد وتفاوت CT6 وفق ISO 8062-3 لا يقولان شيئًا عن عمر التعب أو الإحكام تحت الضغط أو قبول العميل. والاختبارات تقع على جانب اختبار وتحليل المواد، والخلفية المعدنية للبنى متساوية المحاور في الصب متساوي المحاور. وحالة إنتاج في الصب الدقيق للفولاذ المقاوم للصدأ تُظهر الحلقة نفسها في قطعة مماثلة.
أرسل الرسم والسبيكة؛ سنعيد رقم الانكماش وتصحيحات التجويفة المحلية التي يستلزمها وخطة أول نموذج التي تُثبتها، مسعّرة مع مسار الصب الدقيق بالتفريغ، قبل تفريز التجويفة.
FAQs
