
مشعب عادم من الفولاذ المقاوم للصدأ: تشغيل جدران 2.5 مم
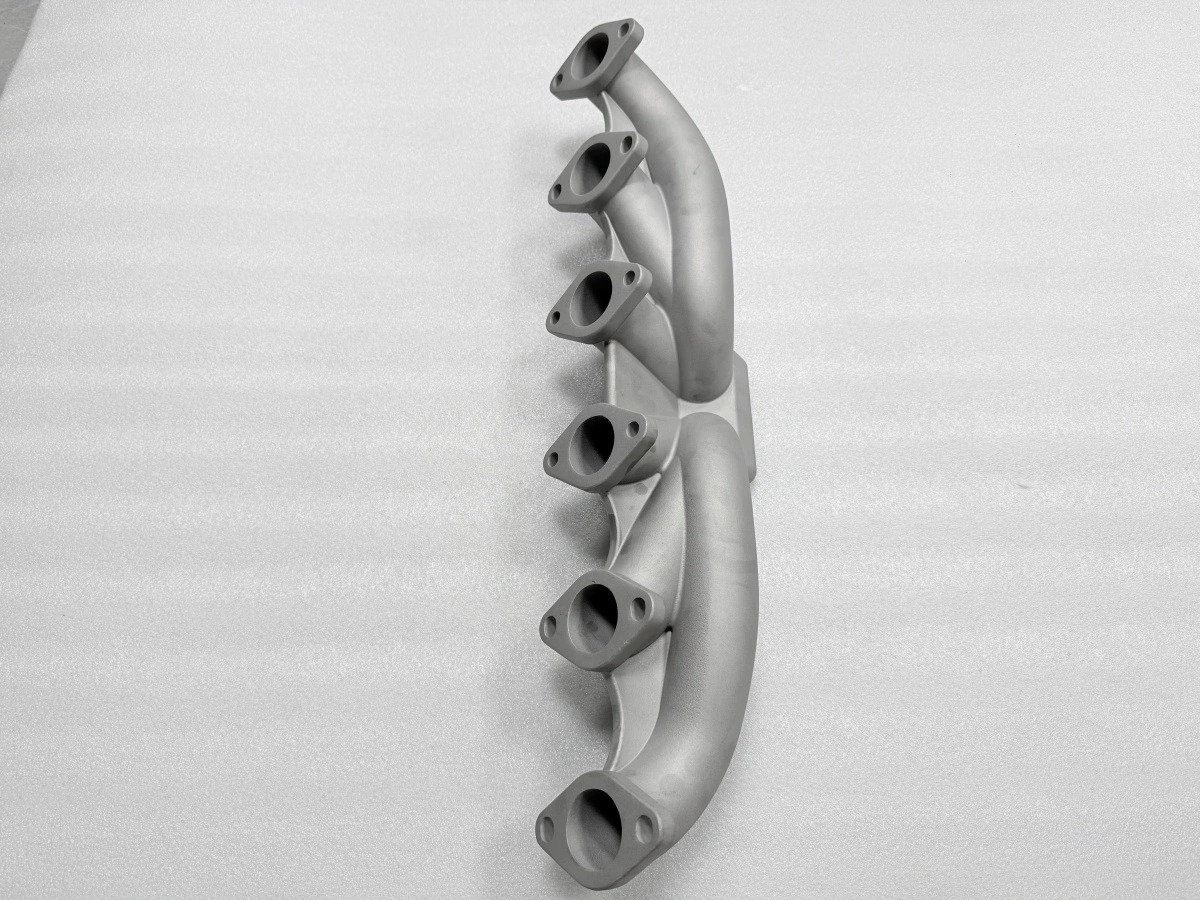
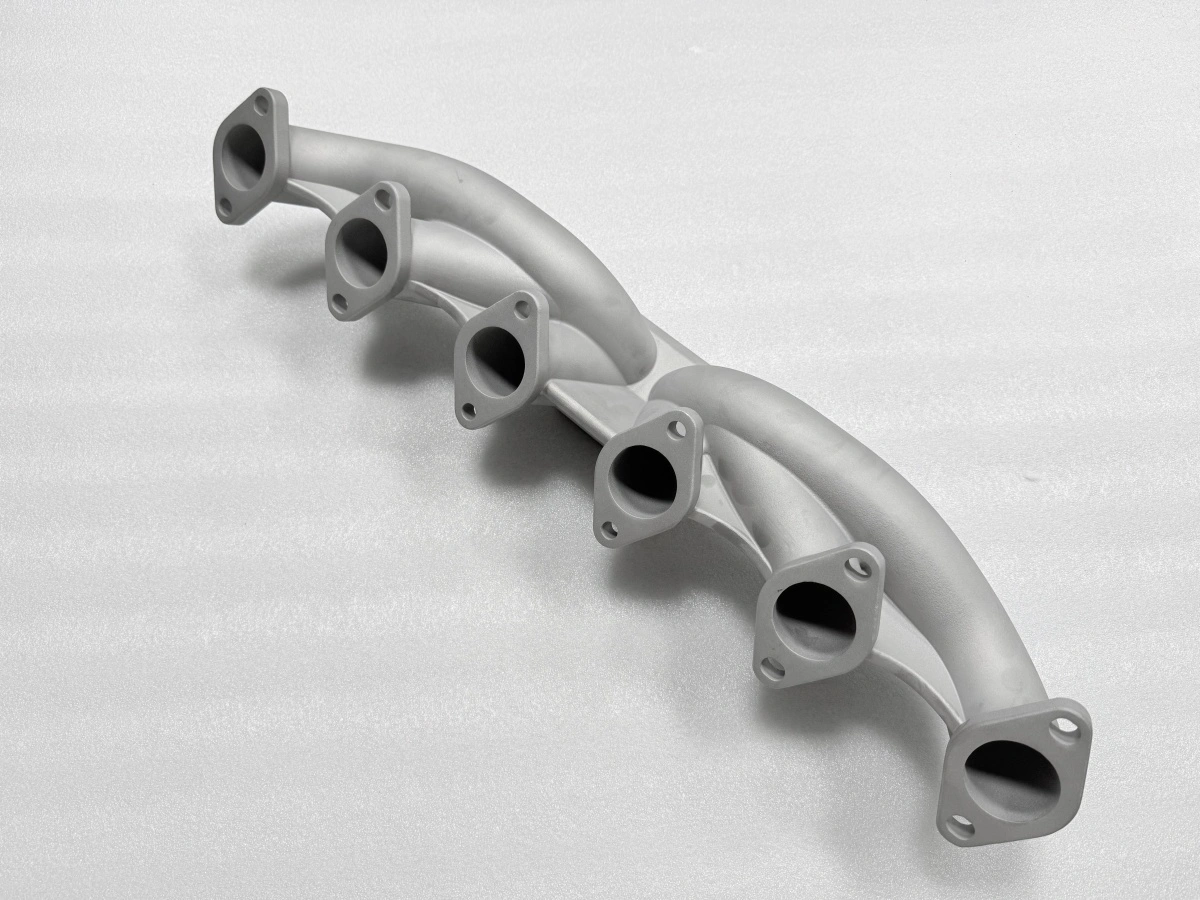
مشعب العادم المصبوب من الفولاذ المقاوم للصدأ بجدران 2.5 مم يُشغَّل بنظافة عندما تتحقق ثلاثة شروط: تحتفظ الأوجه الستة بمخصص 1.5 مم، وتُخفَّف إجهادات القطعة عند 880 °C لثلاث ساعات ثم تُبرَّد في الفرن إلى 200 °C، وتبقى تمرات التشغيل النهائي عند عمق محوري 0.4 مم. أزل أي شرط، فيتحرك الاستواء الذي قُرئ 0.05 مم على المنصة خلال الليل. مشكلة التشغيل في هذه القطعة ليست الصلادة، بل قشرة الصب والإجهاد المتبقي تحتها.
ماذا تعني قابلية التشغيل في مشعب مصبوب
تُوصف قابلية تشغيل المصبوب عادةً بسرعة قطع، وهذا الرقم لا يفيد كثيرًا هنا. مشعب الفولاذ المقاوم للصدأ يأتي بقشرة قالب على كل سطح، وجدار يتغير بين 2.5 و4 مم حسب القناة، ومجال إجهادات موروث من التبريد. يجب أن يتجاوز القطع القشرة، وألا يدفع الجدار الرقيق، ويترك مادة كافية ليؤدي تخفيف الإجهادات عمله.
ثلاث خصائص تحكم فعلًا: انتظام المخصص، وحالة القشرة، وحالة الإجهاد. الانتظام يحدد عدد التمرات حتى ينظف الوجه؛ ووجه يتغير 0.4 مم حول الفلنجة يحتاج تخشينًا ونصف تشطيب قبل أن يكون التشطيب موثوقًا. القشرة تحدد القطع الأول: قطعة مفرومة بالرمل عند Ra 3.2–6.4 ميكرومتر تقطع بشكل مختلف عن قشرة ما زالت تحمل بقايا سيراميك، لأن البقايا تثلّم اللقمة في سنتيمترات.
حالة الإجهاد تحدد القطع الأخير. القطعة غير المخففة تتحرك بعد تمرة التشطيب، والحركة لا تُرى إلا بعد فك التثبيت. لذلك يضع تسلسل هذا المشعب تخفيف الإجهادات قبل التشغيل لا بعده، ولذلك تقع إعادة القياس بعد 24 ساعة بينهما.
الانكماش والقشرة: أين يقع القطع الأول
الانكماش مدفوع قبل وصول القطعة: التجويفة حملت تعويض 2.2 %، فتأتي الأوجه بمخصص 1.5 مم لا بسطح اسمي. وما يرثه المشغّل هو التشتت حول هذه القيمة. في مشعب، الأوجه الستة لا تحمل مخصصًا متماثلًا، لأن المقاطع خلفها تتجمد في أزمنة مختلفة، وقد يبلغ الفرق 0.3 مم على زوج أوجه.
لذلك يقع القطع الأول على أعلى وجه لا على المتوسط. أخذ 0.5 مم من العالي و0.2 مم من المنخفض يحفظ المرجع؛ أما تمرة منتظمة 0.3 مم فتترك الوجه المنخفض غير مشغّل وتفرض تثبيتًا ثانيًا. جودة النموذج وراء هذا التشتت تُضبط أبكر، في إنشاء نموذج الشمع الدقيق، وتُقرأ هنا كتشتت مخصص لا كعيب.
القشرة تهم لسبب ثانٍ. قشرة الصب على الفولاذ المقاوم للصدأ مشغولة بالبرودة ومنزوعة الكربون قليلًا عند السطح، لذا تقطع أول 0.2 مم أصعب من المعدن تحتها. اللقم المرتاحة في القلب تتشقق على القشرة، ولقمة متشققة على جدار 2.5 مم تعني قطعة مرفوضة. فرش الأوجه بالرمل إلى Ra 3.2–6.4 ميكرومتر قبل التشغيل يزيل أسوأ القشرة ويجعل التمرة الأولى متوقعة.
تخفيف الإجهادات عند 880 °C ولماذا تهم 24 ساعة
يجري التخفيف عند 880 °C لثلاث ساعات، ثم تبريد في الفرن إلى 200 °C قبل الإخراج. اختيرت حرارة التثبيت لإرخاء إجهاد الصب دون تغيير بنية الصب؛ واختير التبريد في الفرن لأن إخراج القطعة عند 880 °C وتركها تبرد في الهواء يعيد تدرجًا على الفلنجات، وهو بالضبط ما جاء التخفيف لإزالته.
الـ24 ساعة نافذة قياس لا خطوة. القطعة التي خرجت للتو من ثلاث ساعات تثبيت ما زالت تستقر أثناء عودتها إلى حرارة الغرفة، وقياسها بعد ساعتين من فتح الفرن يعطي مرجعًا سيتحرك قبل القطع الأول. إعادة القياس خلال 24 ساعة واستخدام هذا الرقم كمرجع هو ما يجعل القطع الأول يقع حيث يتوقع الرسم.
يجري تسلسل التخفيف على خط المعالجة الحرارية، والميكانيكا موضحة في تخفيف الإجهادات في المصبوبات. والفحص التالي قراءة استواء على المنصة لا مسح بآلة قياس: المنصة تُظهر فورًا وجهًا يتأرجح، وهذا هو الفشل المطلوب منعه.
معاملات قطع تحافظ على 0.05 مم
يجري التخشين عند 600–1500 دورة/دقيقة بعمق 0.8 مم وتغذية 300–500 مم/دقيقة، بحذر مقصود على المقاطع الرقيقة. الجدار خلف وجه قناة 2.5 مم، وقطعة شعاعية ثقيلة على وجه مسنود بـ2.5 مم تحني الجدار قبل أن تقطع، ويظهر ذلك لاحقًا كخطأ استواء لا كأثر اهتزاز.
يجري التشطيب عند 1500–2000 دورة/دقيقة بعمق محوري 0.4 مم وبنفس التغذية 300–500 مم/دقيقة. الـ0.4 مم هي الرقم الذي يحفظ استواء 0.05 مم: تمرة تشطيب أعمق تخزن طاقة كافية في الجدار الرقيق ليرتد بعد مرور اللقمة، فيُقرأ الوجه مقعرًا على المنصة. تمرتان بـ0.4 مم تكلفان وقتًا أقل من تمرة 0.8 مم زائد إعادة عمل.
العملية | السرعة | التغذية | العمق | النتيجة المحفوظة |
|---|---|---|---|---|
تخشين، الأوجه | 600–1500 دورة/دقيقة | 300–500 مم/دقيقة | 0.8 مم شعاعي | المخصص يوحَّد إلى 0.6 مم |
نصف تشطيب | 1200–1800 دورة/دقيقة | 300–500 مم/دقيقة | 0.5 مم محوري | يبقى 0.1 مم مخصص |
تشطيب، أوجه الإحكام | 1500–2000 دورة/دقيقة | 300–500 مم/دقيقة | 0.4 مم محوري | استواء ≤0.05 مم |
تفريز لولبي M10×1.5 | 800–1200 دورة/دقيقة | 100–200 مم/دقيقة | مقطع كامل | تشابك ≥1.5×D |
الجدول هو الجانب القاطع من بطاقة العملية. كل رقم فيه يفترض أن التخفيف جرى: القيم نفسها على مصبوب غير مخفف تحفظ الاستواء ساعة ثم تفقده خلال الليل.
السطح وجودة اللولب على الفولاذ المصبوب
تُشطَّب أوجه الإحكام إلى Ra ≤1.6 ميكرومتر، وهو ممكن في تمرة 0.4 مم إذا تركت نصف التشطيب 0.1 مم وكانت اللقمة جديدة. مطاردة Ra 0.8 على سطح مصبوب بإبطاء التغذية تزيد النتيجة سوءًا عادة، لأن اللقمة تفرك القشرة المشغولة بالبرودة بدل أن تقطع؛ والحل عمق محوري أقل لا تغذية أبطأ.
اللوالب على هذه القطعة M10×1.5 في زوايا الفلنجات، بتشابك مطلوب لا يقل عن 1.5×D. على قطعة مصبوبة يعني ذلك فحصين: أن الثقب غير مثقوب في جيب انكماش، وأن اللولب مشكَّل أو مفرَّز لا مقلَّب في منطقة صلدة. تفريز اللولب يحفظ القطر المتوسط أثبت من القلوظة في الفولاذ المصبوب، ويتيح مقياس مرور/عدم مرور على كل ثقب لا على عينة.
تُجمع قياسات السطح وقراءات الاستواء وفق حدود التحكم الأبعادي في الصب الدقيق، ويُقبل المصبوب خلفها وفق CT6 بمعيار ISO 8062-3. وجانب التشغيل من العملية نفسها ينفذه فريق التشغيل بالتحكم الرقمي، ومنطق التثبيت موضح في تشغيل المصبوبات بالتحكم الرقمي.
متى يتوقف الفولاذ المصبوب عن الجدوى
المقارنة الأولى مع إنشاء ملحوم. مشعب الفولاذ المقاوم للصدأ الملحوم أرخص تحت نحو 100 قطعة ولا يحتاج عدة، لكن كل لحام منطقة متأثرة حراريًا تتحرك بعد التشغيل، واستواء فلنجة القطعة الملحومة يعتمد على التثبيت لا على المعدن الأساس. يفوز الصب عندما تتكرر الهندسة، وعندما يكون الجدار رقيقًا إلى حد أن اللحام يشوّهه، وعندما يجب أن يصمد استواء الفلنجة لدورة حرارية.
المقارنة الثانية مع قطعة مطبوعة. تفوز الطباعة عندما تتحرك الهندسة بعد، وعندما تقل الكمية عن نحو 30 قطعة، وعندما يمكن تسميك الجدار للعملية؛ وتخسر عندما يجب أن يبلغ السطح Ra ≤1.6 ميكرومتر على ستة أوجه، وعندما تتجاوز الدورية المطلوبة قدرة الطابعة، وعندما يهم سعر القطعة أكثر من المهلة.
يتوقف الفولاذ المصبوب عن الجدوى عندما ينزل الجدار تحت 2 مم مع قناة داخلية بقلب، أو عندما لا تُصب السبيكة بنظافة على هذا المقطع، أو عندما لا تبلغ الكمية أبدًا نقطة استهلاك العدة. في هذه الحالات يكون الجواب الصادق مسارًا آخر لا خطة تشغيل أفضل.
جانب المادة من هذا الحد لا يُحسم باختبار تشغيل. الكيمياء والبنية في حالة الصب تغطيهما الصب متساوي المحاور، والشهادات تأتي من اختبار وتحليل المواد، وتسلسل الإنتاج على قطعة مماثلة في الصب الدقيق للفولاذ المقاوم للصدأ. هذا المقال يغطي شروط التشغيل فقط؛ ولا يستنتج شيئًا عن درجة محددة، ولا يغطي الإصلاح باللحام أو الكبس المتساوي الحرارة الساخن.
أرسل الرسم مع أوجه الفلنجات الستة والسبيكة؛ سنعيد قرار المخصص ونافذة التخفيف ومعاملات القطع المناسبة للجدار، مسعّرة مع مسار الصب الدقيق بالتفريغ إلى جانب التشغيل. وإذا قال الجدار أو الكمية إن هناك مسارًا آخر، سنقول ذلك بدلًا منه.
FAQs
