
قالب حقن الشمع لمشعب العادم: 4 تجاويف وتعويض 2.2 %
قالب حقن شمع بأربع تجاويف يحوّل مشعب عادم من الفولاذ المقاوم للصدأ بسماكة 2.5 مم إلى صب متكرر، بشرط أن تكون التجويفة مفرزة بتعويض 2.2 % وأن تحتفظ الأوجه الستة بـ1.5 مم للتشغيل. للمسار ثلاثة أقفال: القالب يجب أن يُغلق على 0.05 مم، والقشرة يجب أن تتحمل سبع طبقات، والصب يجب أن يملأ تحت التفريغ جدرانًا تزداد رقة. إذا سقط أحدها بقيت القطعة نموذجًا لا منتجًا.
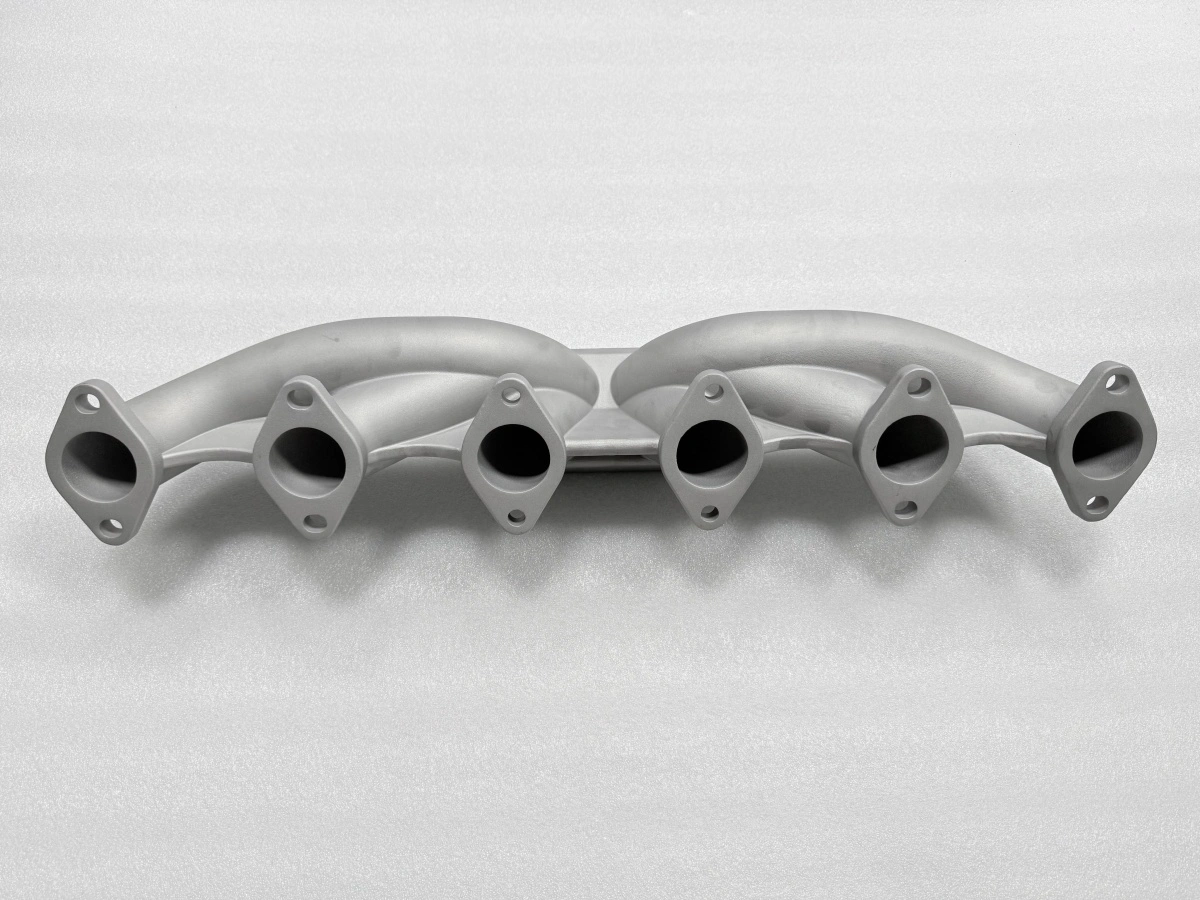
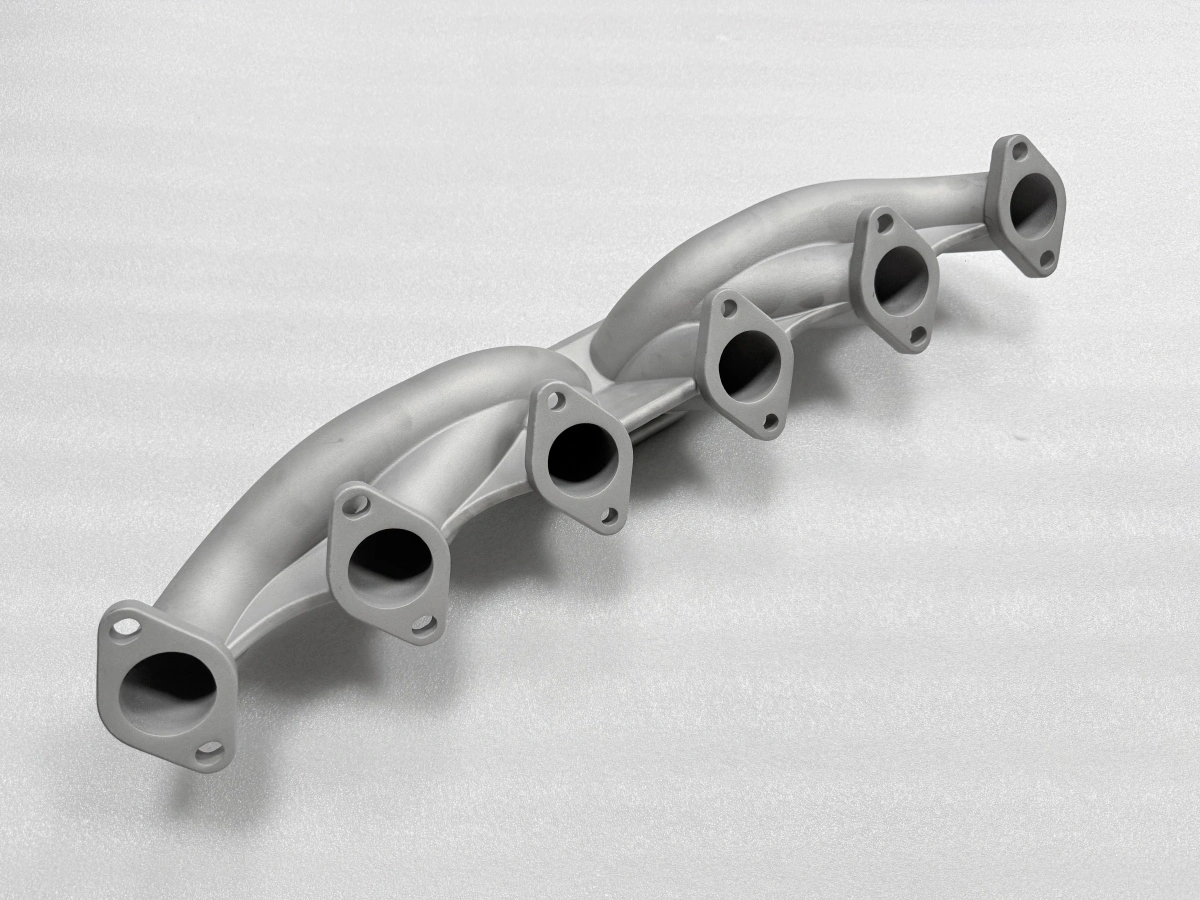
لماذا قالب لا نموذج مطبوع؟
النموذج المطبوع منطقي لقطعة واحدة أو لهندسة ما زالت تتغير. مشعب في حجم إنتاجي هو الحالة المعاكسة: التصميم مجمّد، والملامح تتكرر، وتكلفة القطعة تعتمد على عدد المرات التي يمكن فيها استخدام التجويفة. القالب يشتري هذا التكرار.
المقايضة واضحة: أسابيع في البداية مقابل ثبات لاحق. قالب بأربع تجاويف يعطي ثمانية نماذج في الشجرة ويتيح قياس كل نموذج مقابل التجويفة نفسها، لا مقابل ملف طباعة يتغير مع كل بناء. وفي هذا المشعب تحمل التجويفة أيضًا تعويض 2.2 %، فيُقاس نموذج الشمع مقابل CAD يحتوي المخصص أصلًا.
تبقى الطباعة هي الجواب قبل تجميد التصميم أو تحت نحو 300 قطعة حيث لا تُستهلك تكلفة القالب. فوق ذلك يجعل قالب الشمع إنشاء نموذج الشمع الدقيق متكررًا لا حرفيًا.
تفريز التجويفة: الفصل والقذف وتعويض 2.2 %
تُفرز التجويفة على النموذج المعوّض لا على الرسم. يُطبَّق التعويض كمقياس موحّد 2.2 % قبل توليد المسارات، ثم توضع مستويات الفصل ومواضع القذف على الهندسة المعوّضة لا الاسمية. عكس هذا الترتيب طريقة شائعة لخسارة 0.2 مم في مراكز الفلنجات.
يستخدم هذا المشعب ثلاثة مستويات فصل وثمانية مواضع قذف. المستويات الثلاثة ضرورية لأن القنوات على ارتفاعات مختلفة؛ ومستوى فصل مسطّح واحد سيحتجز النموذج عند القناة السادسة. والقاذفات الثمانية موضوعة على النتوءات لا على أسطح الإحكام، لأن أثر القذف على سطح إحكام يصبح مسار تسرب بعد التشغيل.
يُغلق القالب على فجوة 0.05 مم تُفحص بمقياس في كل زاوية قبل أول حقن. مكبس الشمع الآلي يحفظ قوة الإغلاق أثناء الحقن، لكنه لا يصحح مستوى فصل رُكّب بسوء.
معامل القالب | القيمة | لماذا بهذا الشكل |
|---|---|---|
التجاويف | 4 | ثمانية نماذج في الشجرة، شجرتان في الوردية |
تعويض الانكماش | 2.2 % | مقياس موحّد قبل المسارات |
مستويات الفصل | 3 | ارتفاعات القنوات تختلف على الجسم |
مواضع القذف | 8 | على النتوءات بعيدًا عن أسطح الإحكام |
فجوة الفصل | 0.05 مم | مقياس في كل زاوية |
حرارة الشمع | 75 °C | تملأ جدران 2.5 مم بلا نقص |
ضغط الحقن | 0.3 ميجاباسكال | ضغط أقل يُبقي الزائدة تحت 0.1 مم |
الثبات والتبريد | 8 ثانية / 60 ثانية | يخرج النموذج بلا تشوه |
الجدول هو بطاقة القالب باختصار: كل رقم فيه إعداد يُفحص على أول نموذج، لا قيمة اسمية تُفترض. والإعداد غير المكتوب في البطاقة يُبتكر على المكبس، والابتكار هو ما يجعل ورديتين تنتجان نموذجين مختلفين.
كيف يتحول الشمع إلى قشرة على مشعب 2.5 مم
تُجمع ثمانية نماذج على شجرة واحدة وتُغذى بحيث يرى كل نموذج التدفق نفسه من المِلاط. ثم تأخذ الشجرة سبع طبقات سيراميكية، نحو 8 مم لكل طبقة و8 ساعات تجفيف، ما يضع القشرة عند نحو يومين ونصف قبل إزالة الشمع. عدد الطبقات ليس اعتباطيًا: طبقات أقل تترك قشرة ضعيفة عند ملتقيات القنوات، حيث يتجمع المِلاط ويجف بغير انتظام.
تتم إزالة الشمع عند 165 °C و7 بار. الضغط يهم بقدر الحرارة، لأن نموذج 2.5 مم يتمدد أسرع من سميك ويشقق قشرة جُففت بسرعة. ويأتي الحرق عند 1000 °C لمدة 1.5 ساعة، كافية لإخراج آخر كربون من تجاويف القنوات وقصيرة بما يمنع انهيار القشرة.
في القشرة تُفقد المشعبات الرقيقة. خط بناء القشرة الآلي يجعل دورة الغمس والتجفيف متكررة، لكن عدد الطبقات يجب أن يأتي من الهندسة لا من الوصفة القياسية. في هذه القطعة ثُبِّت العدد على سبع بعد أن أظهرت الشجرة الأولى نقطة طراوة عند الملتقى بين القناة الثانية والثالثة.
صب الجدران الرقيقة عند 1600 °C تحت التفريغ
يجري الصب عند 1600 °C، والقشرة تحت −0.05 ميجاباسكال، بزمن تعبئة 12 ثانية. للتفريغ وظيفتان: يسحب الغاز من القشرة حتى لا يعيد المعدن طيّه في الجدار، ويُبقي المقاطع الرقيقة مفتوحة بما يكفي ليصل المعدن إلى القناة السادسة قبل تجمد الجبهة.
الثواني الاثنتا عشرة هي الرقم الأكثر جدلًا. التعبئة الأبطأ تعطي سطحًا أنظف لكنها تخاطر بلحام بارد في القناة البعيدة؛ والأسرع تملأ الجدار وتجلب اضطرابًا أكبر إلى التجويف. هنا يُضبط الزمن من أنحف مقطع ثم يُفحص على أول صب لا يُحسَّن على الرسم. يُقطع أول صب عند القناة ويُفحص من اللحام البارد قبل أن يدخل زمن التعبئة إلى بطاقة العملية. والممارسة وراء ذلك موضحة في الصب الدقيق.
بعد الصب تُعالج القطعة حرارياً لتخفيف الإجهادات عند 880 °C لمدة 3 ساعات، ثم تُبرَّد في الفرن إلى 200 °C قبل إخراجها. تجاوز هذه الخطوة لا يظهر على أول قطعة؛ يظهر كفلنجة تتحرك 0.1 مم بعد الأسبوع الثالث من التشغيل، وهو نمط الفشل الموضح في تخفيف الإجهادات في المصبوبات. التبريد داخل الفرن جزء من الدورة: إخراجها عند 880 °C وتبريدها في الهواء يعيد تدرجًا عبر الفلنجات، وهو نفس ما جاء التخفيف لإزالته.
تشغيل ستة أسطح في ثلاث تثبيتات
تصل القطعة بمخصص 1.5 مم على أسطح القنوات الستة وعلى فلنجة الرأس. ثلاث تثبيتات تغطي القطعة: فلنجة الرأس وسطحا قناتين في الأول، والأربعة الباقية في الثاني، والثقوب في الثالث. الترتيب يحدده المرجع لا الملاءمة؛ تشغيل الأسطح الأربعة قبل فلنجة الرأس يحرّك المرجع مرتين.
يُحفظ الاستواء عند 0.05 مم على كل سطح إحكام، وتُفحص الأسطح على المنصة قبل الثقب. والتفاوت العام للمصبوب CT6 وفق ISO 8062-3، أي يسمح بانحراف شكل 0.9 مم يجب أن يمتصه مخصص 1.5 مم مع مخصص التشغيل.
مرحلة التشغيل | الأسطح | المخصص المزال | الفحص |
|---|---|---|---|
التثبيت 1 | فلنجة الرأس + سطحا قناتين | 1.5 مم | استواء 0.05 مم |
التثبيت 2 | أربعة أسطح قنوات | 1.5 مم | استواء 0.05 مم |
التثبيت 3 | الثقوب | ثقب فقط | مقياس مرور/عدم مرور |
الجدولان يحملان الأرقام نفسها الواردة في النص، فيمكن التحقق من عبارة عبر صف لا عبر فقرة. خدمة التشغيل بالتحكم الرقمي تنفّذ التثبيتات الثلاثة على سلسلة مرجع واحدة، ومنطق المخصص في تشغيل المصبوبات بالتحكم الرقمي. وتُفحص مواضع الثقوب بمقياس مرور/عدم مرور في التثبيت الثالث؛ وثقب يمر من المقياس لكنه يبعد 0.2 مم عن المرجع سيظهر لاحقًا كفلنجة لا تستقر.
متى يكون قالب المشعب هو المسار الخطأ
القالب خطأ تحت نحو 300 قطعة وقبل تجميد التصميم. التجويفة المفرزة على رسم ما زال يتحرك ستُقطع مرة أخرى على الأقل، وقطع مستوى الفصل مرة أخرى يكلف أسبوعًا وإعادة تركيب. وهو خطأ أيضًا إذا نزل الجدار تحت 2 مم: نموذج الشمع يمتلئ، لكن القشرة لا تحمل المقطع الرقيق عبر إزالة الشمع بعدد كافٍ ليقوم الإنتاج.
يتوقف المسار أيضًا عند حد الشهادة. مصبوب CT6 مع تقرير أبعاد يدعم قرار إنتاج؛ ولا يدعم ادعاء عمر تعب ولا نتيجة اختبار ضغط ولا توقيع قبول عميل. هذه تأتي من تحقق العميل لا من ورقة الفحص في المسبك. وما يمكن للمسبك تسليمه هو تقرير أبعاد وشهادة مادة، وكلاهما يستحسن قبل بدء تحقق العميل.
للكميات تحت 300 أو للهندسات التي ما زالت تحت المراجعة، يكون النموذج المطبوع أو النموذج الأولي المشغَّل أرخص، ومسار الصب هو الخطوة التالية حين يتوقف التصميم عن التغير. حالة إنتاج في الصب الدقيق للفولاذ المقاوم للصدأ تُظهر أين حدث هذا التحول في قطعة مماثلة. والتحكم الأبعادي في القطعة النهائية في التحكم الأبعادي في الصب الدقيق، وتخفيف الإجهادات عند 880 °C يجري على خط المعالجة الحرارية.
أرسل الرسم والكمية السنوية؛ سنعيد قرار قالب بعدد التجاويف وقيمة التعويض ومخصص التشغيل المناسب لقطعتك، مسعّرًا مع مسار الصب الدقيق بالتفريغ قبل قطع التجويفة. وإذا لم تحمل الكمية تكلفة قالب، سنقول ذلك في الرد نفسه.
FAQs
